PA66 (Nylon 66) CNC-Bearbeitung
CNC-Bearbeitung von PA66-Nylon: Feuchtigkeits-, Konditionierungs- und Toleranzverhalten, wo die höhere Wärmebeständigkeit und Steife des Polymers seine Spezifikation gegenüber PA6 begründen und was in eine Angebotsanfrage gehört.
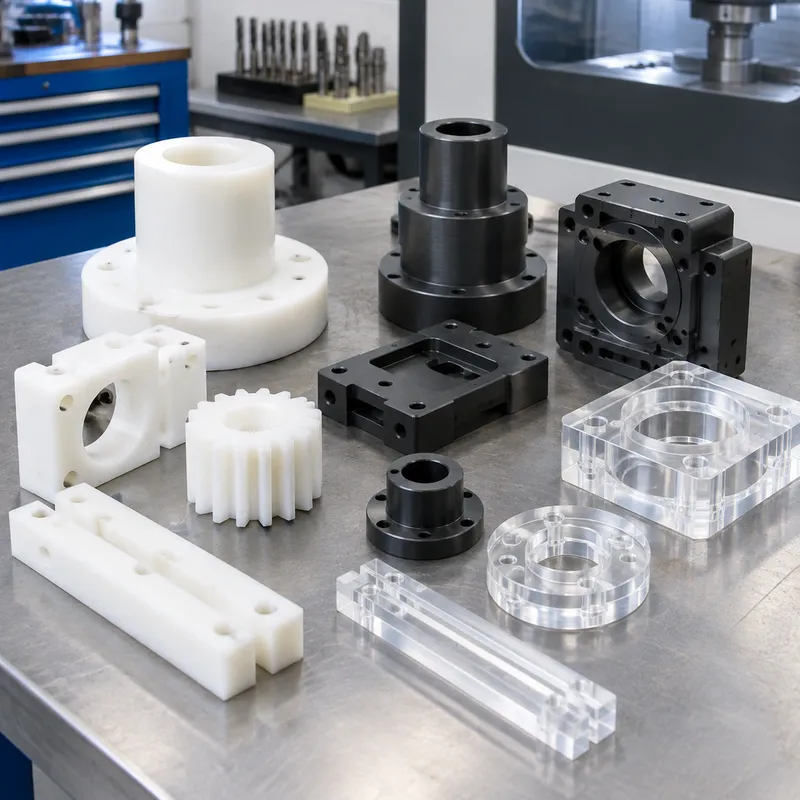
PA66 — Nylon 66 — ist die steifere, temperaturfestere Hälfte des bewährten Nylon-Paars. Gegenüber seinem Geschwister PA6 tauscht es einen Teil der Zähigkeit gegen höhere Steifigkeit, einen höheren Schmelzpunkt und bessere Kriechbeständigkeit bei Temperatur — der Grund, warum Zahnräder, Rollen, Isolatoren und Motorraum-Hardware auf dieses Material setzen, wo PA6 erweichen oder durchbiegen würde. Wie jedes Polyamid ist es zäh, verschleißfest und unauffällig selbstschmierend, und es lässt sich auf gewöhnlichen Maschinen mit scharfer Werkzeugung bearbeiten.
Die Eigenschaft, die zerspantes PA66 mehr als jede andere bestimmt, ist Wasser. Das Polymer nimmt Feuchtigkeit aus der Luft auf, und diese Aufnahme verändert sowohl seine Abmessungen als auch seinen mechanischen Zustand — ein Teil, das morgens trocken gemessen wird, ist nicht das Teil, das im August in eine feuchte Maschine geschraubt wird. Die Produktionspraxis dreht sich daher um Trocknung vor der Bearbeitung, Konditionierungs- oder Trockeneinsatz-Deklarationen und darum, enge Toleranzen den Funktionsflächen vorzubehalten, deren Aufgabe die Feuchteschwankung wirklich übersteht.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 82 MPa (11.9 ksi) | PA66, dry, referenced supplier table |
| Yield strength (0.2% offset) | 69 MPa (10 ksi) | PA66, dry, referenced supplier table |
| Hardness | Rockwell R120 | PA66 |
| Density | 1.14 g/cm³ | PA66 |
| Melting point | 262 °C (chixin supplier table); ~260 °C (davantech supplier table) | PA66 |
| Moisture absorption | ≈2.0 % at room conditions (vs up to 2.5 % for PA6) | PA66, room conditions |
| Flexural modulus | ≈3.0 GPa | PA66 (vs ~2.7 GPa PA6) |
| Machined tolerance | ±0.05 mm typical with dried/annealed stock; ±0.02 mm possible with controlled environment; anneal 90–100 °C 2–4 h; dry 80–90 °C 8–12 h to <0.2 % moisture | unfilled PA6/PA66, prepared stock |
| Flexural strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Compressive strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Zahnräder, Rollen und Verschleißteile
Zerspantes PA66 dient überall dort, wo leise, schmiermittelfreie Gleitbewegung und Schlagtoleranz zählen: Steuerzahnräder und Kettenräder, Rollen und Führungsräder, Verschleißleisten und Buchsen in Anlagen, die kein Fett vertragen. Dämpfung und Selbstschmierung des Polymers sind der Punkt — metallische Vorgänger liefen lauter und brauchten Wartung. Wo Dauerlast oder erhöhte Temperatur dazukommen, tragen die glasfasergefüllten Sorten dieselben Aufgaben weiter.
Elektrische und mechanische Isolatoren
PA66 ist ein erprobter elektrischer Isolator mit guter mechanischer Festigkeit, weshalb bearbeitete Abstandshalter, Isolierdistanzstücke und Anschluss-Hardware Standardware sind — ein großer Teil der Verdrahtungs-Hardware weltweit ist aus genau diesem Grund spritzgegossenes PA66. Bearbeitete Teile übernehmen die Rolle, wo die Geometrie kundenspezifisch ist oder das Volumen das Spritzgießen nicht rechtfertigt; wärmestabilisierte Varianten stehen für den Einsatz nahe der thermischen Grenzen des Polymers bereit.
Feuchtigkeitsbewusste Toleranzplanung
Die ehrliche Konstruktion bei bearbeitetem Nylon passiert vor dem Schnitt: Entscheiden Sie, ob das Teil trocken (gedichtete Gehäuse, konstantes Innenklima) oder nass (feuchter Einsatz, Waschprozesse, Eintauchen) lebt, denn die Antwort legt sowohl die Toleranz fest, die die Zeichnung tragen darf, als auch die Konditionierung, die die Fertigung anwenden muss. Teile werden oft trocken bearbeitet und im trockenen Zustand bemaßt — und dann verschiebt sie die Einsatzumgebung. Geben Sie die Einsatzfeuchtigkeit in der RFQ an; sie ist die einzelne Eingabe, die ein Nylon-Angebot am meisten verändert.
Wo PA66 die falsche Wahl ist
Toleranzen auf Metallniveau bei nassem oder zyklisch feuchtem Einsatz sind der klassische Fehlgriff — kein Fertigungstrick hält, was das Polymer selbst bewegt. Schwerer Dauerlast bei erhöhter Temperatur gehören gefüllte oder leistungsfähigere Polymere, und Maßhaltigkeit über weite Temperaturspannen spricht für Acetale. Wenn eine Zeichnung Nylon aus einem Metallteil geerbt hat, ohne die Toleranzen zu überprüfen, sollte dieses Gespräch vor dem Angebot stehen.
Häufig gestellte Fragen
PA66 oder PA6 für ein zerspantes Teil?
Entscheiden Sie nach Einsatztemperatur, Steifigkeit und Last: PA66 ist steifer, trägt höhere Temperatur und widersteht Kriechen besser — die Wahl für Zahnräder, Motorraum-Teile und belastete Isolatoren. PA6 ist zäher und schlagbeständiger, besser für Teile, die Schläge nehmen. Beide nehmen Feuchtigkeit auf, mit denselben Maßkonsequenzen. Wenn eine Zeichnung nur „Nylon“ sagt, ist dieses Paar die erste Klärungsfrage.
Warum ändern sich Nylon-Toleranzen nach der Bearbeitung?
Zwei Mechanismen: Das Polymer nimmt Umgebungfeuchte auf und quillt, und es entspannt sich durch Bearbeitungswärme. Beide Bewegungen sind gut genug planbar — Halbleug vor dem Schnitt trocknen, kühl und leicht schneiden, das fertige Teil vor der Endmessung in Richtung seines Einsatzzustands konditionieren und in dem Zustand prüfen, den die Toleranz der Zeichnung beschreiben soll. Eine Toleranz ohne Angabe des Messzustands ist bei diesem Werkstoff mehrdeutig.
Was sollte ich für ein PA66-Bearbeitungsangebot senden?
Das Standardpaket — STEP-Modell, 2D-Zeichnung mit Toleranzen, Stückzahl und Chargenabsicht — plus die nylogenspezifischen Eingaben: die exakte Sorte (ungefüllt, wärmestabilisiert, glasfasergefüllt), Einsatzfeuchtigkeit und -temperatur und welche Merkmale enge Toleranzen wirklich brauchen. Wenn das Teil aus einer Metallzeichnung übertragen wurde, sagen Sie es; die Neuauslegung der Toleranzbänder vor der Kalkulation ist billiger als die Neufertigung von Teilen nach der Prüfung.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen und die Einsatzumgebung trägt. Nennen Sie die Sorte präzise — ungefülltes, wärmestabilisiertes und glasfasergefülltes PA66 verhalten sich in jeder relevanten Hinsicht unterschiedlich — statt „Nylon“ zu schreiben, und deklarieren Sie die Feuchtigkeit, in der das Teil leben wird; bei diesem Werkstoff ist die Umgebung Teil der Spezifikation.
Angebot
Ein Angebot wird aus Modell und Zeichnung, der genannten Sorte, Stückzahl und Chargenabsicht sowie der Toleranzklasse der kritischen Merkmale kalkuliert. Die Halbzeugform (Stange, Platte, Rohr) beeinflusst sowohl den Preis als auch das spätere Verhalten des geschnittenen Teils, also nennen Sie die Ausgangsform, wo sie festliegt. Konditionierungs- und Trocknungsanforderungen werden in die Prozessplanung kalkuliert, nicht improvisiert.
Muster & Versorgung
Prototypenmengen ab einem Stück sind bei bearbeiteten Kunststoffen üblich und der billigste Weg, die Feuchtigkeits- und Toleranzfrage an echter Geometrie zu klären — einschließlich der Frage, welchen Messzustand die Abnahmeprüfung verwenden soll. Eine Erstmusterprüfung ist auf Anfrage verfügbar; vereinbaren Sie das Konditionierungsprotokoll schon im Angebot, damit die Prüfung misst, was die Zeichnung meint.
Lagerung & Versand
Fertige PA66-Teile bewegen sich maßlich mit der Umgebungfeuchte, daher werden Teile in Polybeutel versiegelt verschickt, um die Feuchteaufnahme in Transit und Lager zu stabilisieren. Halten Sie sie von Wärmequellen fern, die Bearbeitungsspannungen entspannen, und beachten Sie, dass sehr trockene Lagerung mit nachfolgend feuchtem Einsatz das Teil bewegt — die Konditionierungsentscheidung aus dem Angebot sollte sich bis zur Verpackung durchziehen.