CNC-Bearbeitungsservice
CNC-Bearbeitung für Prototypen und Serienteile: Toleranzen bis unter +/- 0,001″, gefräste Teile bis 80″ x 48″ x 24″ und Drehteile bis 62″ x 32″, in Metallen und Kunststoffen, fertig bearbeitet und geprüft nach Zeichnung.
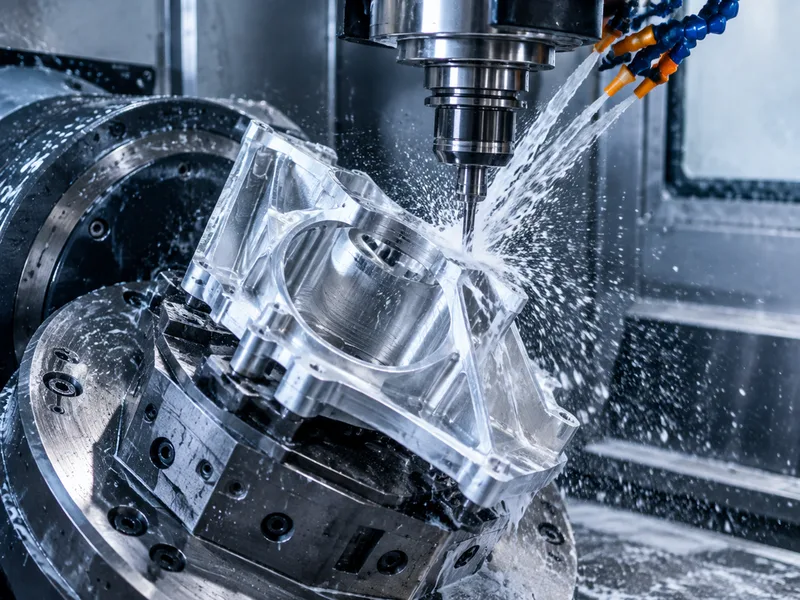
CNC-Bearbeitung ist die übergeordnete Prozessfamilie — Fräsen, Drehen, Bohren und Oberflächenbehandlung —, die ein digitales Modell durch programmierte Materialabtragung in ein fertiges Metall- oder Kunststoffteil überführt. Sie steht hinter den meisten Einzelprototypen sowie Klein- und Mittelserien in Industriausrüstung, Elektronik, Automotive, Medizintechnik und Robotik, denn sie hält Geometrie nach Zeichnung, ohne die Werkzeugkosten, die Gießen und Spritzgießen mit sich bringen.
Das Katalogspektrum reicht von gefrästen Teilen bis 80″ x 48″ x 24″ (2.032 x 1.219 x 610 mm), Drehteilen bis 62″ (1.575 mm) Länge und 32″ (813 mm) Durchmesser, Toleranzen von +/- 0,005″ (±0,127 mm) und 0,01 mm bis unter +/- 0,001″ an kritischen Merkmalen, bis zu Lieferzeiten von 3–7 Werktagen für typische Aufträge. Der Oberflächenkatalog ist entsprechend breit — unter anderem Eloxieren, Galvanik, Chem-Film, Schwarzoxid, Passivierung, Elektropolieren, Pulverbeschichtung, Strahlen und Polieren.
Spezifikationen
| Spezifikation | CNC Machining Service |
|---|---|
| Max. Bauteilgröße | Milled parts up to 80” x 48” x 24” (2,032 x 1,219 x 610 mm); Lathe parts up to 62” (1,575 mm) length and 32” (813 mm) diameter |
| Achsen | 3, 4, or 5 |
| Lieferzeit | 3-7 business days |
Werkstoffe
Oberflächen
Hochvolumige CNC-gefertigte Prototypen und Serienteile in Tagen, mit Toleranzen bis unter +/- 0,001″ und einem breiten Spektrum an Metallen und Kunststoffen.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Vom Prototyp zur Serie in einem Verfahren
Der definierende Vorteil der Zerspanung ist die Kontinuität: Der Prototyp, der das Design validiert, entsteht im selben Verfahren wie Serienlos 1, sodass die Validierungsdaten übertragbar bleiben. Vergleichen Sie das Spritzgießen, wo der Prototyp ein anderes Verfahren ist (3D-Druck oder Polyurethan) und das Produktionswerkzeug eine separate Beschaffungsentscheidung. Zerspanung trägt diese Flexibilität in jeder Losgröße.
Strategie der Toleranzplatzierung
Das Spektrum erlaubt Werte unter +/- 0,001″ — aber diese Klasse gehört auf Lagersitze, Dichtflächen und Ausrichtmerkmale, nicht auf den Körper des Teils. Die angebotenen Bänder von 0,01 mm und +/- 0,005″ decken die meisten funktionalen Merkmale ab. Die Kosten folgen der Anzahl gleichzeitig enger Merkmale; eine Zeichnung mit drei kritischen Angaben kalkuliert sich sehr anders als eine mit dreißig.
Metalle und Kunststoffe nebeneinander
Die Werkstoffpalette umfasst Aluminiumlegierungen (6061/6061-T6, 2024, 5052, 5083, 6063, 6082, 7075/7075-T6, ADC12), Stahl und Edelstahl, Kupfer, Bronze, Messing, Magnesium und Titan, dazu eine tiefe Polymerliste von ABS, PC und PMMA über POM, PA (Nylon), PEEK, PPS und PTFE. Gehäuse, die ein Metallsockel mit einem Kunststoffisolator verbinden, lassen sich als aufeinander abgestimmtes Paar in einem Auftrag fertigen.
Oberfläche und Prüfung im selben Auftrag
Geben Sie die Oberfläche mit dem Teil an — Eloxieren für Korrosions- und Verschleißschutz von Aluminium, Chem-Film wo Leitfähigkeit zählt, Galvanik und Schwarzoxid für Stahl, Passivierung für Edelstahl, dazu Lackierung, Pulverbeschichtung, Strahlen und Polieren für kosmetische Flächen. Prüfnachweise (Maßberichte, Erstmuster) sind Teil desselben Auftragspakets und werden im Angebot vereinbart.
Häufig gestellte Fragen
CNC-Bearbeitung vs. 3D-Druck — wann gewinnt was?
Zerspanung gewinnt bei Toleranz, Werkstoffeigenschaften (Knetmetall gegenüber gesintertem oder gedrucktem Polymer) und Oberflächengüte; Druck gewinnt bei Geometrien, die ein Werkzeug nicht erreicht, und bei manchen sehr kleinen Lose. Bei tragenden oder dichtenden Metallfunktionsteilen ist Zerspanung die Voreinstellung; nutzen Sie Metall-3D-Druck, wenn die Geometrie — Gitterstrukturen, innere Kanäle — unmöglich zu fräsen ist, und vergleichen Sie ausdrücklich, wenn sie bloß schwer ist.
Welche Toleranz sollte ich standardmäßig angeben?
Nutzen Sie eine Standard-Allgemeintoleranz und rufen Sie die kritischen Merkmale einzeln auf. Innerhalb des Katalogspektrums decken 0,01 mm bis +/- 0,005″ die meisten funktionalen Merkmale ab; reservieren Sie Werte unter +/- 0,001″ für benannte Sitze und Dichtungen. Jede enge Angabe muss ihren Platz in der Baugruppenfunktion verdienen — das ist der größte einzelne Kostenhebel, den ein Zeichnungsprüfer kontrolliert.
Welche Informationen braucht ein Bearbeitungsangebot?
STEP-Modell plus 2D-Zeichnung mit Toleranzen und Gewinden; Werkstoff und Wärmebehandlungszustand; Stückzahl und Losabsicht (erst Prototyp, später Serie verändert die Planung); Oberflächenangabe; Prüfungen, falls erforderlich; und das Zielland. Die Stückzahl ist eine Eingabe erster Ordnung, kein Nachgedanke — die Losgröße bewegt den Stückpreis stärker als die meisten Designänderungen.
Bestellung & Unterlagen
Unterlagen
Auftragspaket: 3D-Modell, bemaßte Zeichnung, Werkstoff- und Oberflächenspezifikation sowie etwaige Prüfforderungen. Bei Wiederholteilen führen Sie eine freigegebene Zeichnungsrevision pro Auftrag, damit Erstmustervergleiche gegen dieselbe Revision laufen.
Angebot
Angebote entstehen aus Modell, Zeichnung, Werkstoff, Stückzahl, Toleranzklasse, Oberfläche und Zielland. Wo die Zeichnung mehrdeutig ist — ein undefiniertes Gewinde, eine unbenannte Oberfläche —, nennt das Angebot seine Annahme, statt still zu raten.
Muster & Versorgung
Einstück-Prototypen bis zu Serienlosen, mit dem für Standardaufträge typischen Band von 3–7 Werktagen. Erstmusterfreigabe vor Serienlosen ist die empfohlene Abfolge und lässt sich innerhalb desselben Auftrags terminieren.
Lagerung & Versand
Teile werden oberflächengerecht geschützt versandt: geöltes oder gewickeltes Blankstahl, getrennte Lagen bei kosmetischen Flächen. Lagern Sie bearbeitete Teile innen und trocken; bei Langzeitlagerung von Blankstahl und Gussteilen aus Aluminium bleibt die Transportverpackung bis zur Montage drauf.