CNC-Drehen
CNC-Drehdienstleistung für rotationssymmetrische Teile: Toleranzen bis ±0,02 mm an kritischen Merkmalen, Dreharbeiten bis 62″ Länge und 32″ Durchmesser, von 2-Achs-Drehmaschinen bis zu 5-Achs-Dreh-Fräszentren.
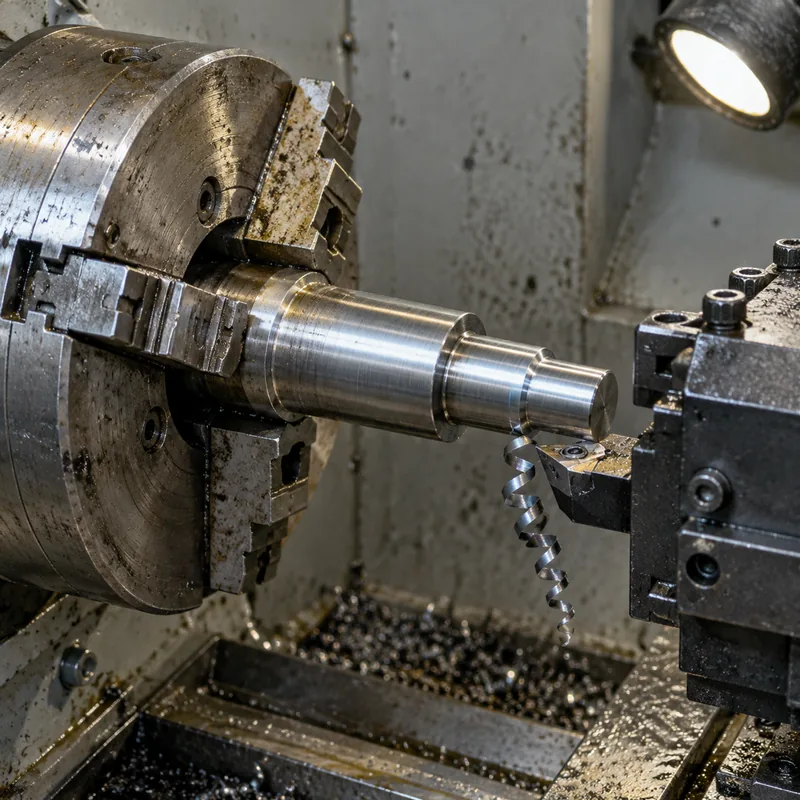
Beim CNC-Drehen formt ein feststehendes Werkzeug ein rotierendes Werkstück. Es ist das natürliche Verfahren für Teile, die durch eine Rotation definiert sind — Wellen, Bolzen, Distanzhülsen, Buchsen, Verschraubungen, Düsen —, denn jeder Durchmesser, jede Planfläche und jede Nut entsteht in einer Spannung. Deshalb sind runde Teile auf der Drehmaschine meist günstiger als auf der Fräsmaschine.
Das Katalogspektrum umfasst Präzision bis ±0,0008″ (±0,02 mm) an kritischen Merkmalen und Stangenarbeiten bis 62″ (1.575 mm) Länge und 32″ (813 mm) Durchmesser, auf Maschinen von der 2-Achs-Drehmaschine bis zum 5-Achs-Dreh-Fräszentrum. Ein Dreh-Fräszentrum zählt, wenn das Teil überwiegend rund ist, aber gefräste Planflächen, Kreuzbohrungen oder ein achsversetztes Merkmal trägt: Diese Teile bräuchten sonst einen zweiten Prozess und eine zweite Spannung.
Spezifikationen
| Spezifikation | CNC Turning |
|---|---|
| Toleranz | Precision down to ±0.0008" (±0.02 mm) for critical features. |
| Max. Bauteilgröße | Lathe parts up to 62” (1,575 mm) length and 32” (813 mm) diameter |
| Achsen | 2-axis; 5-axis mill-turn centers |
| Lieferzeit | 3-7 business days; About 5 business days; About 6 business days |
Werkstoffe
Oberflächen
CNC-Drehen ist ein Fertigungsverfahren, bei dem sich das Werkstück dreht, während feste Werkzeuge es formen — ideal für zylindrische Teile. Es erreicht enge Toleranzen und ausgezeichnete Oberflächengüten, von einfachen 2-Achs-Drehmaschinen bis zu fortschrittlichen 5-Achs-Dreh-Fräszentren.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Wellen und rotationssymmetrische Antriebsteile
Abgesetzte Wellen mit Lagersitzen, Passfedernuten und Gewinden sind der klassische Drehauftrag. Lagersitze tragen das enge Ende des Toleranzbands; der Rest der Welle trägt eine Allgemeintoleranz. Rundtoleranz im sub-Millimeterbereich über ein langes Teil ist ebenso eine Frage der Biegung wie der Maschine — spezifizieren Sie die Sitze, nicht die ganze Welle.
Verschraubungen, Buchsen und Gewindeteile
Kleine rotationssymmetrische Teile in Stückzahl werden von der Stange gedreht, mit Trennen am Ende des Zyklus. Gewinde, Freistiche und Fasen entstehen im Zyklus. Wenn die Zeichnung eine Gewindeklasse aufruft, nennen Sie sie in der RFQ ausdrücklich — die Gewindeklasse ist ein häufiger stiller Annahmefehler bei Angeboten für Drehteile.
Wann Dreh-Fräsen Drehen-then-Fräsen schlägt
Eine Kreuzbohrung, eine Planfläche oder ein Sechskant an einem ansonsten runden Teil erzwingt die Routing-Entscheidung. Im Dreh-Fräszentrum fertig das Teil in einer Spannung und behält die Lagebeziehung zwischen gefrästen und gedrehten Merkmalen; über zwei Prozesse verteilt wird aus dieser Beziehung eine Toleranzkettenfrage. Die angebotenen 2-Achs- und 5-Achs-Optionen existieren genau für diese Weiche.
Großdurchmesser-Arbeiten
Teile, die an das Spektrum von 32″ (813 mm) Durchmesser und 62″ (1.575 mm) Länge heranreichen — Flansche, große Buchsen, Walzen — brauchen eine bestätigte Spannvorrichtungs- und Futterkapazität für die konkrete Geometrie. Kennzeichnen Sie große Teile deshalb früh in der RFQ, schon mit einer Skizze von Planfläche und Durchmesser, bevor das volle Modell existiert.
Häufig gestellte Fragen
Drehen oder Fräsen — was braucht mein Teil?
Klassifizieren Sie nach Geometrie: Wenn jedes funktionale Merkmal ein Durchmesser, eine Planfläche oder eine Nut um eine Rotationsachse ist, ist Drehen der richtige und meist günstigere Weg. Ist das Teil kastenförmig oder trägt Merkmale auf mehreren nicht-rotationalen Seiten, gewinnt Fräsen. Gemischte Teile — runder Körper, gefräste Planfläche — laufen über Dreh-Fräsen. Die Kostenschnittstelle ist real genug, dass falsches Routing den Preis eines einfachen Teils verdoppeln kann.
Wie eng können Drehtoleranzen praktisch gehen?
Das Katalogspektrum erreicht ±0,0008″ (±0,02 mm) an kritischen Merkmalen. Dieses Band ist an kurzen, steifen Teilen aus frei zerspanbarem Werkstoff realistisch; mit Schlankheit, hartem Werkstoff oder unterbrochenem Schnitt wird es zunehmend schwerer. Setzen Sie Angaben der ±0,02-mm-Klasse nur auf Sitze und Dichtflächen und erwarten Sie, dass das Angebot sie als die Kostentreiber ausweist, die sie sind.
Was gehört in eine Dreh-RFQ?
Das 3D-Modell und eine Zeichnung mit Durchmessern, Gewinden und Sitztoleranzen; Werkstoff und Wärmebehandlungszustand; Stange versus Stückgut, falls Sie eine Präferenz haben; Stückzahl; Oberflächenangabe (spanend bearbeitet, Eloxieren, Galvanik, Polieren und weitere sind verfügbar); und das Zielland. Vermerken Sie jedes Merkmal, das nicht rein rotationssymmetrisch ist — diese eine Zeile entscheidet, ob der Auftrag auf einer 2-Achs-Drehmaschine bleibt oder zum Dreh-Fräsen wechselt.
Bestellung & Unterlagen
Unterlagen
Senden Sie das STEP-Modell plus eine bemaßte Zeichnung, die Sitztoleranzen, Gewindeklassen und Oberflächenangaben an funktionalen Durchmessern ausweist. Werkstoffzeugnisse sowie Maßprüf- oder Erstmusterberichte können mit dem Auftrag angefordert werden.
Angebot
Angebote kalkulieren aus: Geometrie und Halbzeugform, Werkstoff, Stückzahl, Toleranzklasse der Sitze, Gewindespezifikation, Oberfläche und Zielland. Eine Zeichnung ohne Gewindeklassen oder Sitztoleranzen kommt mit diesen Positionen zu einer benannten Annahme zurück — freigeben oder korrigieren, bevor es in die Produktion geht.
Muster & Versorgung
Gedrehte Prototypenteile und stangengefütterte Serienlose passen beide in das angebotene Lieferzeitband von 3–7 Werktagen für typische Aufträge. Bei Wiederholbestellungen halten dieselbe Halbzeugform und dieselben Sitzangaben Folgelose unmittelbar vergleichbar mit der Erstmusterfreigabe.
Lagerung & Versand
Blanker bearbeiteter Stahl wird für den Transport geölt oder VCI-verpackt; Edelstahl und eloxierte Teile brauchen weniger. Lange Wellen werden abgestützt versandt, um Biegung zu vermeiden. Lagern Sie Wellen nach Empfang senkrecht oder auf Prismen statt auf der Kante, und halten Sie Sitzflächen vor Kontakt mit härteren Gegenständen geschützt.