5-Achs-CNC-Bearbeitung
5-Achs-CNC-Bearbeitung für komplexe Geometrie: simultane 5-Achs-Bahnen, ±0,05 mm Toleranz, Teile bis 1100 x 600 x 500 mm, mit umfangreichem Oberflächenkatalog von Passivierung bis Spiegelpolieren.
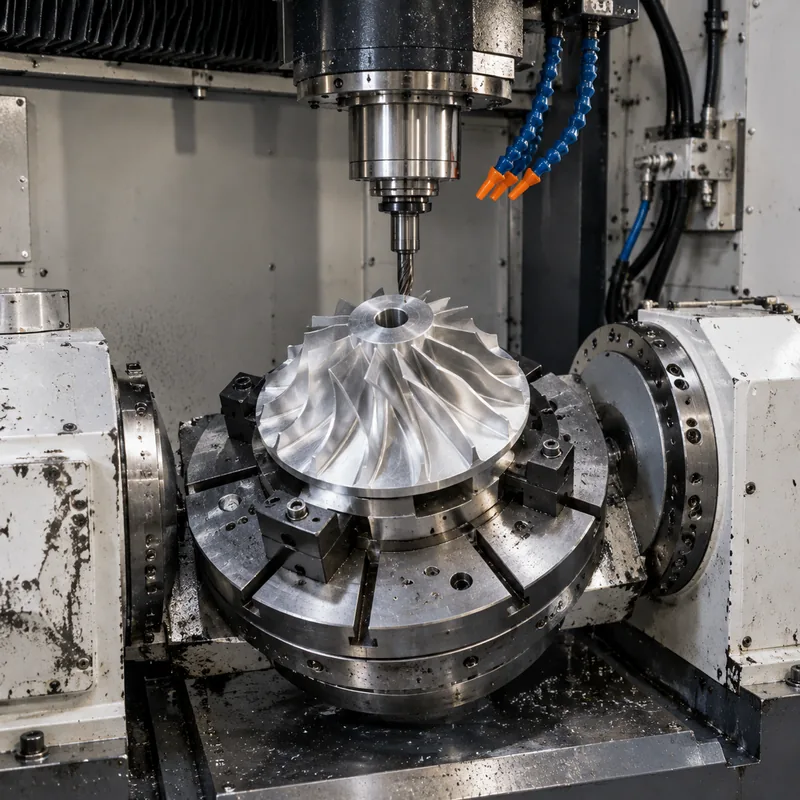
Die 5-Achs-CNC-Bearbeitung bewegt das Werkzeug entlang dreier linearer Achsen, während das Werkstück — oder der Werkzeugkopf — auf zwei weiteren rotiert, sodass der Fräser das Teil aus kontinuierlich wechselnden Winkeln erreicht. Das macht Laufräder, Turbinenschaufeln, strukturelle Luftfahrtteile, komplexe Werkzeuge und Teile mit Hinterschneidungen oder Verbundkrümmungen herstellbar, ohne für jede Seite eigene Vorrichtungen zu bauen.
Das Katalogspektrum umfasst ±0,05 mm Toleranz, Teile bis 1100 x 600 x 500 mm und eine typische Lieferzeit von drei Werktagen für Standardaufträge. Die Oberflächenliste ist ungewöhnlich tief gestaffelt — von Eloxieren, Chem-Film und Schwarzoxid über chemisch Nickel, Passivierung, Elektropolieren, Strahl- und Glaskugelblasen bis zu Spiegel- und Handpolieren —, weil 5-Achs-Teile überproportional aus Luft- und Raumfahrt, Medizintechnik und Werkzeugbau kommen, wo die Oberflächenbehandlung Teil der Spezifikation ist, kein Nachgedanke.
Spezifikationen
| Spezifikation | 5-Axis CNC Machining |
|---|---|
| Toleranz | ±0.05 mm |
| Max. Bauteilgröße | 1100*600*500 mm |
| Achsen | 5-axis |
| Lieferzeit | 3 business days |
Werkstoffe
Oberflächen
5-Achs-CNC-Bearbeitung fertigt hochpräzise Prototypen und Serienteile mit engen Toleranzen und komplexen Geometrien. Die Dienstleistung deckt Metalle und Kunststoffe mit kurzen Lieferzeiten und einer Reihe von Oberflächenoptionen ab.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Hinterschneidungen und schwer erreichbare Geometrie
Eine 3-Achs-Maschine braucht für jede Seite, die die Spindel nicht erreicht, eine neue Spannung — und oft eine Sondervorrichtung. 5-Achs erreicht diese Seiten in einer Spannung, was sowohl die Vorrichtungskosten erspart als auch die Lagebeziehung zwischen Merkmalen auf verschiedenen Seiten exakt hält. Teile, die auf 3-Achs als „vorrichtungsintensiv“ angeboten wurden, sind auf 5-Achs meist direkt anbietbar.
Verbundkrümmungen und dünne Wände
Schaufeln, Laufräder und gekrümmte Strukturteile verlangen, dass das Werkzeug normal zur Oberfläche bleibt, damit Oberflächengüte und Wanddicke gleichmäßig bleiben. Simultane 5-Achs-Bahnen leisten das; eine 3-Achs-Annäherung tritt die Kurve ab und hinterlässt Schuppenbildung, die herauspoliert werden muss. Bei dünnen Wänden reduziert der kontinuierlich wechselnde Anlauf auch den wechselnden Werkzeugdruck, der dünne Querschnitte verzieht.
Weniger Spannungen, weniger Toleranzketten
Jede zusätzliche Spannung speist einen Vorrichtungsfehler in die Kette ein. Wenn mehrere Merkmale auf verschiedenen Seiten eine Lage zueinander einhalten müssen, eliminiert eine 5-Achs-Spannung diese Zwischenfehler, statt sie zu messen und zu kompensieren. Das ist oft das entscheidende Argument — selbst für Teile, die technisch auf 3-Achs machbar wären.
Wann 5-Achs nicht die Antwort ist
Eine flache Platte mit Löchern und Taschen gewinnt nichts an simultaner Bewegung und zahlt dafür im Stundensatz. 5-Achs rechtfertigt seinen Aufpreis an Geometrie, die kontinuierlichen Werkzeugwinkelwechsel oder Spannungsintegration braucht; Teile ohne diese Merkmale laufen kostengünstiger über 3-Achs-Fräsen. Nach Merkmalen routen, nicht nach Maschinenprestige.
Häufig gestellte Fragen
Braucht mein Teil wirklich 5-Achs, oder reicht 3+2?
3+2 (positioniert) dreht das Teil auf feste Winkel und fräst dann im 3-Achs-Modus — es löst die Erreichbarkeit der meisten mehrseitigen Teile kostengünstiger. Echte simultane 5-Achs-Bearbeitung ist für kontinuierlich gekrümmte Flächen (Schaufeln, Laufräder, Kurven) und für Hinterschneidungen, die kein positionierter Winkel erreicht. Hat Ihr Teil diskrete Seiten, fragen Sie 3+2 an; hat es fließend gekrümmte Flächen oder echte Hinterschneidungen, ist simultane 5-Achs-Bearbeitung das richtige Verfahren.
Welche Toleranz kann 5-Achs halten?
Der Katalog nennt ±0,05 mm als Arbeitstoleranz. An kurzen steifen Merkmalen werden bessere Werte für einzelne Angaben üblicherweise im Angebot bestätigt — die ehrliche Art zu spezifizieren ist die ±0,05-mm-Klasse auf allgemeinen Merkmalen und engere Angaben nur auf benannten kritischen Merkmalen, je Zeichnung vor Freigabe vereinbart.
Was braucht eine 5-Achs-Angebotsanfrage von mir?
Das native oder STEP-Modell, eine Zeichnung mit kritischen Merkmalen, Werkstoff, Stückzahl und Oberflächenangabe. Die Geometrieprüfung wiegt hier schwerer als bei 3-Achs: Werkzeugreichweite, Kollisionsrisiko und Wanddicke treiben sowohl Machbarkeit als auch Preis — eine kurze RFQ-Notiz, welche Merkmale funktional kritisch sind, verhindert, dass der Rest des Teils übertrieben eng toleriert wird.
Bestellung & Unterlagen
Unterlagen
STEP-Modell plus Form- und Lagetoleranz-Zeichnung; bei gekrümmten Teilen vermerken, welche Flächen aerodynamisch/dichtend und welche freiform-kosmetisch sind. Prüfberichte (Koordinatenmessung, Erstmuster) sind anforderbar — definieren Sie die Liste der kritischen Merkmale mit dem Auftrag, damit die Prüfzeit dorthin geht, wo sie zählt.
Angebot
Kalkulationseingaben: Geometriekomplexität (Spannungen und Werkzeugreichweite), Werkstoff, Toleranzklasse der kritischen Merkmale, Oberfläche aus der Katalogliste, Stückzahl und Zielland. Die typische Lieferzeit von drei Werktagen gilt für Standardaufträge; komplexe Erstmuster werden im Angebot eigens terminiert.
Muster & Versorgung
Einstück-Prototypen bis zu Serienlosen sind bei 5-Achs-Arbeiten beide üblich. Bei Teilen mit nicht offensichtlicher Vorrichtungsstrategie validiert der Prototypenlauf zugleich die Produktionsvorrichtung — behandeln Sie das Erstmuster als Vorrichtungsfreigabe, nicht nur als Maßprüfung.
Lagerung & Versand
Fertige Flächen an Schaufeln und polierten Merkmalen sind im Transport empfindlich: Teile werden mit einzeln geschützten kritischen Flächen versandt. Passivierte und galvanisch beschichtete Teile sollten trocken gelagert werden; elektropoliertes Edelstahl ist unempfindlicher, wird aber dort, wo Kosmetik spezifiziert ist, ebenfalls abgedeckt oder gewickelt versandt.