EDM-Bearbeitung
EDM-Bearbeitungsdienstleistungen — Senken und Draht — für leitfähige und harte Werkstoffe: ±0,05 mm Toleranz, Teile bis 400 x 300 x 300 mm, Oberflächen von Spiegel bis Matt in Hartmetall, Stahl, Titan und mehr.
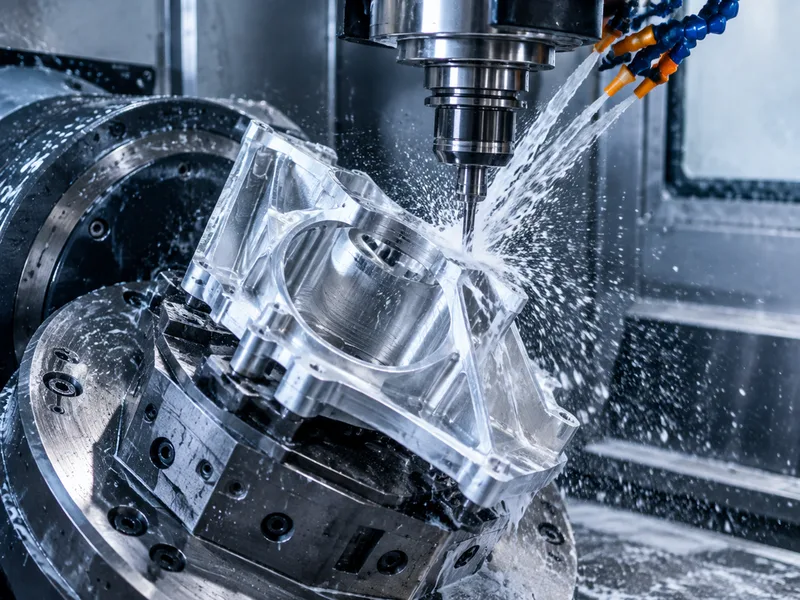
Funkenerosion (EDM) erodiert elektrisch leitfähiges Material mit kontrollierten Funken in einem Dielektrikum. Weil die Elektrode das Werkstück nie berührt, bearbeitet EDM gehärteten Stahl, Hartmetall und Titan ohne Schnittkräfte — die Prozessfamilie hinter Spritzgusskavitäten, Werkzeugdetails und Präzisionsmerkmalen in Werkstoffen bei voller Härte.
Der Katalog deckt beide EDM-Varianten ab: Senk-EDM, die eine geformte Elektrode in blinde Kavitäten und Details brennt, und Draht-EDM, die Durchgangskonturen mit zugeführtem Draht schneidet. Das Spektrum ist ±0,05 mm Toleranz, Teile bis 400 x 300 x 300 mm und Oberflächen von spiegelnd über gleichmäßig matt bis glatt gestreift — der Oberflächencharakter ist eine kontrollierbare Prozessausgabe, je Merkmal spezifiziert statt als gegeben akzeptiert. Werkstoffe: Messing, Stahl, Aluminium, Titan, Kupfer und Wolframcarbid.
Spezifikationen
| Spezifikation | EDM Machining |
|---|---|
| Toleranz | ±0.05mm |
| Max. Bauteilgröße | 400*300*300mm |
Werkstoffe
Oberflächen
Funkenerosion (EDM) erodiert leitfähiges Material mit elektrischen Funken in einem Dielektrikum und ermöglicht die präzise Bearbeitung komplexer Formen und harter Werkstoffe. Sie deckt sowohl konventionelle Senk-EDM als auch Draht-EDM ab.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Werkzeug- und Formenbau
Spritzgusskavitäten, gerippte Details, strukturierte Flächen und scharfe innere Ecken in gehärtetem Stahl sind Senk-EDM-Gebiet: Die Elektrode reproduziert ihre Form im Stahl nach der Wärmebehandlung, wo Schneidwerkzeuge die Form weich bräuchten. Die Kavitätsgüte kommt von Elektrode und Brenneinstellungen — strukturierte („VDI-Klasse“) Flächen sind eine EDM-Ausgabe, kein Nachverfahren.
Harte und exotische leitfähige Werkstoffe
Wolframcarbid-Werkzeuge, gehärteter Werkzeugstahl, Titan-Luftfahrtteile — alle bei voller Härte per EDM bearbeitbar. Die Machbarkeitsgrenze ist die elektrische Leitfähigkeit, nicht die Härte; diese eine Eigenschaft kehrt die Regeln um, die das Fräsen regieren.
Scharfe Ecken und feine Details
Senk-EDM erreicht innere Ecken, so scharf wie die Elektrode es erlaubt, sowie feine Rippen und Schlitze, an denen ein Fräser brechen würde. Draht-EDM ergänzt sie für Durchgangsmerkmale mit nahezu scharfen Ecken. Zwischen beiden hat die meiste „unbearbeitbare“ innere Geometrie in hartem Metall eine EDM-Antwort.
Routing zwischen Senken und Draht
Die Variantenwahl folgt dem Merkmal: blinde 3D-Kavität → Senken; Durchgangskontur → Draht; komplexe Aufträge nutzen beides. Mischt ein Teil beide, vermeidet das Anbieten der EDM-Arbeiten als ein Paket mit ausgewiesener Variantenaufteilung den häufigsten Fehlrouting-Fall — eine blinde Kavität zum Draht oder eine Kontur zum Senken zu schicken.
Elektrodenstrategie und Verschleißkompensation
Senk-EDM brennt ihre Genauigkeit durch eine Elektrode, die sich bei der Arbeit abnutzt: Schruppen und Schlichten nutzen typischerweise getrennte Elektroden, und die Brennfolge kompensiert den Verschleiß, den jede Stufe verursacht. Die Elektrodenfertigung (Graphit oder Kupfer, auf die Kavitätengeometrie gefräst) ist daher eine reale Kosten- und Vorlaufposition im Senken — komplexe Kavitäten brauchen mehr Elektroden, feine Güteklassen dedizierte Feinschnitt-Elektroden. Ob Elektroden gefertigt oder geliefert werden, verändert das Angebot; ungesagt bleibt die größte einzelne Variable der Senk-Kalkulation offen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Senk-EDM und Draht-EDM?
Senk-EDM presst eine geformte Elektrode in das Werkstück und brennt ihre Form als Kavität — blinde Taschen, Formdetails, 3D-Formen. Draht-EDM spannt einen dünnen Draht durch das Teil und schneidet eine Durchgangskontur wie ein spannungsfreies Stahlsägeband mit beliebiger Kontur. Blinde Kavität → Senken; Durchgangsschnitt → Draht; viele Teile brauchen beides.
Schwächt EDM das Material, das es schneidet?
Die funkerodierte Fläche trägt eine dünne Aufschmelzschicht und Wärmeeinflusszone; bei den meisten Werkzeugen wird sie durch Skimpässe beherrscht oder unter den Arbeitsbedingungen akzeptiert. EDM übt außerdem keine mechanische Kraft aus, also gibt es keine Werkstückverformung — oft der entscheidende Vorteil an dünnen Querschnitten und feinen Details in hartem Material. Nennen Sie etwaige Forderungen zur Aufschmelzschicht-Entfernung (z. B. bei ermüdungskritischen Flächen) im Angebot.
Was braucht ein EDM-Angebot?
Modell/Zeichnung mit identifizierten EDM-Merkmalen, Werkstoff- und Härtezustand, Toleranz und Güte je Merkmal, Elektroden- oder Drahtvarianten-Präferenz (oder das Routing entscheiden lassen) und Stückzahl. Beim Senken vermerken, ob Elektroden geliefert oder gefertigt werden — das ist eine reale Kostenposition.
Bestellung & Unterlagen
Unterlagen
3D-Modell mit markierten EDM-Merkmalen, benanntem Härte-/Wärmebehandlungszustand, je Fläche spezifizierter Güteklasse (Spiegel, matt, gestreift, strukturiert). Im Formenbau regiert der auf der Zeichnung referenzierte Oberflächengütestandard den Elektrodenplan.
Angebot
Kalkulationseingaben: gebranntes/geschnittenes Volumen, Tiefe und Detaildichte, Güteklasse (feiner = mehr Pässe), Werkstoff, Elektrodenfertigung falls nötig, Stückzahl und Zielland. Toleranz der ±0,05-mm-Klasse ist Standard; engere Angaben an benannten Merkmalen werden je Zeichnung bestätigt.
Muster & Versorgung
Prototyp-Kavitäten und Werkzeugdetails werden im echten Werkstoff und in der echten Härte validiert, bevor ein ganzer Werkzeugsatz gebrannt wird — Oberflächengüte und Eckenzustand sind die am Muster zu prüfenden Eigenschaften, nicht nur die Maße.
Lagerung & Versand
EDM-Flächen sind sauber, aber fein fertig — Spiegel- und strukturierte Kavitäten werden flächengeschützt und rostgehemmt (Stahl) versandt. EDM-fertig bearbeiteten Werkzeugstahl niemals ungeschützt lagern: eine korrodierte Kavitätsgüte wiederherzustellen kostet weit mehr als der Schutz.