Draht-Funkenerosion
Draht-Funkenerosion (Wire EDM) für harte leitfähige Werkstoffe: Toleranzen ab ±0,01 mm, Teile bis 400 x 300 x 300 mm, bis zu fünf Achsen — Hartmetall, Graphit und gehärtete Stähle ohne Schnittkräfte getrennt.
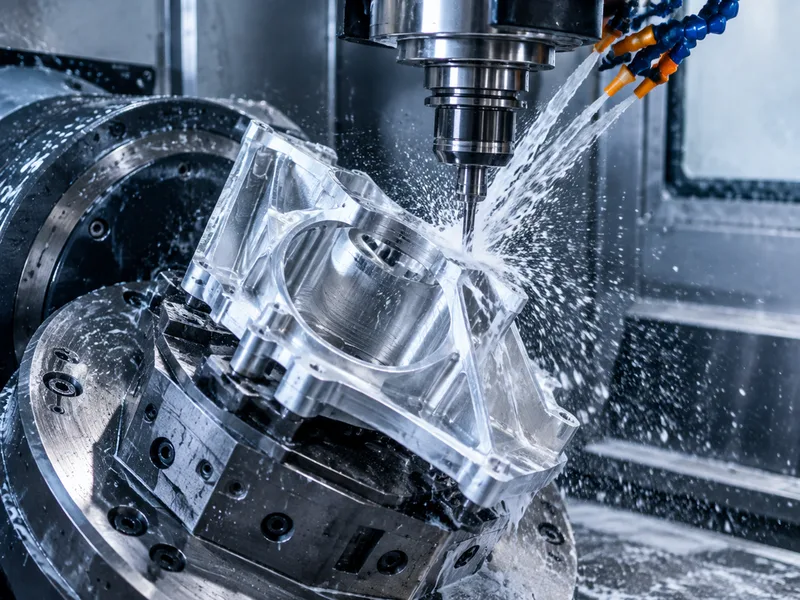
Die Draht-Funkenerosion trennt leitfähiges Material mit einem kontinuierlich zugeführten Messingdraht, der entlang eines programmierten Pfads Funkenerosion ausübt. Weil der Draht das Werkstück nie berührt, entstehen keine Schnittkräfte — das ist der Grund, warum Draht-EDM das Verfahren für gehärtete Werkzeuge, Hartmetalle und feine dünnwandige Querschnitte ist, die unter einem Fräser verziehen oder ausbrechen würden.
Das Katalogspektrum umfasst Toleranzen von ±0,01 mm und ±0,05 mm (an Feinarbeiten bis zum Zehntausendstel Zoll), Teile bis 400 x 300 x 300 mm und Maschinen mit bis zu fünf Achsen für konische und profilvariable Schnitte. Typische Werkstoffe sind die leitfähigen und harten: Hartmetalle, Graphit, gehärtete Werkzeugstähle und elektrisch leitfähige Sonderlegierungen. Das Material muss Strom leiten — das ist die eine harte Machbarkeitsgrenze.
Spezifikationen
| Spezifikation | Wire EDM |
|---|---|
| Max. Bauteilgröße | 400*300*300mm |
| Achsen | up to five axes |
Werkstoffe
Oberflächen
Draht-Funkenerosion mit kontinuierlich zugeführtem Draht als Elektrode trennt leitfähige Werkstoffe mit engen Toleranzen, feinen Oberflächen und komplexen Geometrien. Geeignet für harte leitfähige Werkstoffe wie Hartmetalle und Graphit.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Gehärtete Werkzeuge und Stanzwerkzeuge
Werkzeugöffnungen, Stanzkonturen und Schnittkanten werden nach der Wärmebehandlung bei voller Härte geschnitten, wo Fräsen Weichglühen und erneutes Härten erfordern würde. Die Schnittkante trägt eine für die Funkenerosion typische Aufschmelzschicht und Wärmeeinflusszone — geben Sie bei langlebigen Werkzeugen an, ob diese Schicht durch einen Feinschliff abgetragen werden muss oder unter den Arbeitsbedingungen akzeptabel ist.
Hartmetall und Graphit
Verschleißteile aus Wolframcarbid und Graphitelektroden-Geometrien sind klassische Draht-Aufträge: hart, abrasiv, spröde unter Schnittkräften — und dennoch sauber durch Funken erodiert. Feine Oberflächengüte an Hartmetall entsteht über Nachschneidepässe (Skims), nicht über den ersten Schnitt — spezifizieren Sie die Güte nur auf den funktionalen Flächen.
Scharfe innere Ecken und feine Konturen
Eine gefräste innere Ecke erbt den Werkzeugradius; eine drahtgeschnittene Ecke ist nur durch Drahtradius plus Funkenspalte begrenzt — ein Bruchteil eines Millimeters. Schlitze, Bohrungen und Konturen mit nahezu scharfen Ecken in hartem Werkstoff sind die Geometrie, die Draht-EDM gegenüber jeder Alternative rechtfertigt.
Konische und profilvariable Schnitte
Mehraxige Drahtmaschinen winkeln den Draht durch den Schnitt und erzeugen Kegel, Freischnitte an Werkzeugkomponenten und Extrusionswerkzeuge mit variablem Profil. Konizität und Kegeltoleranz wirken mit der Dicke zusammen — bestätigen Sie die Kegelspezifikation im Angebot, wenn sie für die Teilefunktion zählt.
Häufig gestellte Fragen
Draht-EDM oder Senk-EDM — was passt zu meinem Teil?
Draht-EDM schneidet Durchgangskonturen: Die Elektrode ist ein gespannter Draht, das Ergebnis also eine durchtrennte Form mit nahezu scharfen inneren Ecken. Senk-EDM brennt eine geformte Kavität in das Teil — blinde Kavitäten, Werkzeugdetails —, wo kein Durchgang existiert. Geht das Merkmal durch das Teil, ist Draht meist schneller und günstiger; bei einer blinden 3D-Kavität ist Senken die einzige EDM-Antwort.
Welche Toleranz und Oberfläche hält Draht-EDM?
Das Katalogband läuft von ±0,05 mm bis ±0,01 mm, Feinarbeiten werden bis zum Zehntausendstel Zoll angeboten. Die Oberflächengüte verbessert sich mit Nachschneidepässen: Der erste Schnitt ist ein Schruppschnitt, und jeder Skim entfernt Aufschmelzung und verbessert die Güte um den Preis zusätzlicher Zykluszeit. Spezifizieren Sie die Güte auf den Funktionsflächen; das gesamte Profil mit der feinsten Angabe zu belegen vervielfacht Passzahl und Preis.
Was braucht eine Draht-EDM-Angebotsanfrage?
Ein 2D-Profil (DXF/DWG) oder 3D-Modell, Werkstoff und Härtezustand, Dicke, Toleranz und Güte der funktionalen Kanten, Verfügbarkeit von Startlöchern, falls aus dem Vollen geschnitten wird, und Stückzahl. Nennen Sie den Leitfähigkeitszustand des Materials — er ist die Machbarkeitsgrenze des gesamten Verfahrens.
Bestellung & Unterlagen
Unterlagen
Profilzeichnung (DXF bevorzugt bei Durchgangsgeometrie) mit Toleranz- und Güteangaben; bei konischen Schnitten das 3D-Modell plus Kegelspezifikation. Härte-/Wärmebehandlungszustand des Eingangsmaterials sollte benannt werden — er verändert die Schnittstrategie.
Angebot
Kalkulationseingaben: Profilkomplexität und Dicke (die Schnittzeit skaliert mit beiden), Anzahl der durch die Gütespezifikation bedingten Skimpässe, Werkstoff, Stückzahl und Zielland. Fehlt eine Güteangabe, kalkuliert das Angebot die Standard-Zweischnittfolge und sagt dies ausdrücklich.
Muster & Versorgung
Prototyp-Werkzeugkomponenten und kleine Lose sind die übliche Auftragsform. Bei Werkzeugen validiert ein Musterbauteil aus demselben Werkstoff und derselben Härte wie der Serienlauf den Kantenzustand, bevor der gesamte Satz geschnitten wird.
Lagerung & Versand
Geschnittene Kanten sind sauber, aber empfindlich gegen Schlag — Hartmetallteile brechen aus und feine Konturen verziehen sich bei loser Verpackung. Teile werden kantengeschützt in fester Position versandt. Werkzeugkomponenten leicht geölt und getrennt lagern; das Nachpolieren einer beschädigten Kante kostet mehr als der Schutz.