ステンレス鋼440CのCNC加工
ステンレス440CのCNC加工:硬化・耐摩耗部品のための高炭素マルテンサイト系等級。収集した特性範囲と工程の限界を解説します。
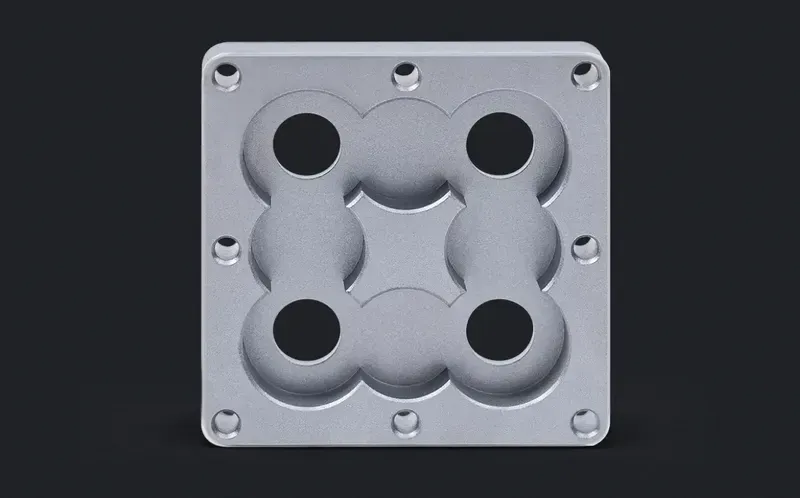
440Cは、本物の耐食性とステンレス範囲の頂点まで硬化する能力を組み合わせた高炭素マルテンサイト系ステンレス鋼です。このペアリング — 工具鋼のように熱処理を受け取るステンレス — こそが、ベアリング、バルブ部品、刃物グレードの切れ味、金型インサートがこれを指定する理由です。ステンレス等級の中では耐摩耗の選択肢であり、焼入れ可能な鋼の中では耐食の選択肢です。
440Cに硬度を与える同じ炭素が、常用ステンレス等級の中で最も切削の難しい材にもします。特に硬化後は。経済的な生産ルートは、焼なまし状態で切削 → 硬化 → 精密面を研削で仕上げる — この順序規律を見積は最初から反映すべきです。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 110 ksi | — |
| Yield strength (0.2% offset) | 65 ksi | — |
| Hardness | 58 HRC (heat treated) | — |
| Hardness hrc heat treated | 48–56 HRC (mold-stock condition) | — |
| Machinability rating | Low (mold-stock table) | — |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
硬化・耐摩耗部品
ボール・ローラーベアリング部品、バルブ座とニードル、穏やかな用途のポンプシャフト、摩耗インサート、切れ刃 — 硬化した表面が同時に変色や穏やかな化学攻撃に耐えねばならないところでは、440Cが標準のステンレスの答えです。オーステナイト系が傷つく摩耗用途を通して、鋭い刃と硬い表面を保持します。
耐食の位置づけ:炭素鋼より良い、海洋グレードではない
440Cは通常の大気、淡水、穏やかな薬品に耐えますが、高い炭素量がオーステナイト系やモリブデン含有等級の耐食性能を奪いました。塩化物に富む用途ではいずれ孔食します。硬度と本格的な耐食性を同時に必要な部品は、たいてい被覆された硬化440C部品になるか、どちらの特性が実際に主導するかという仕様の話し合いになります。
生産順序:柔らかく加工し、硬く仕上げる
焼なまし440Cは粘い合金鋼のように切削できます — 速度を下げ、剛性セットアップ、ポジティブな工具。硬化後の切削は研削の領域です。軸受直径、シール面、平面基準面は研削工程で仕上げられ、ねじと非重要特徴は熱処理前に切られます。どの面が研削されるかを図面が印をつければ、順序も見積も曖昧でなくなります。
金型・ダイスの仕事
医療、食品、光学成形のための耐食性金型キャビティとコアは440Cの古典的用途です。合金は金型鋼の硬度帯へ硬化し、一部の樹脂と添加剤の腐食側に耐えます。その分野で440Cは、研磨性で専用の金型鋼と、切削の経済性でマルテンサイト系析出等級と競います。
計画のための切削挙動メモ
常用ステンレス等級の中で最も遅い材料除去の経済性を期待してください。低い被削性評価、滞留時の加工硬化挙動、工具への研削摩耗。対策は鋭利なハードコート超硬、水溶性切削液のたっぷりな供給、恒常的な接合を保つ工具経路です。切らずに擦るパスは次のパスが入らねばならない面を硬化させます — これが440C計画の定番の罠です。
Frequently Asked Questions
耐食性で440Cは316とどう比べられますか?
両者は別の質問に答えます。316は常用ステンレス等級の中の耐食チャンピオンですが柔らかいまま。440Cはベアリング級の表面強度まで硬化し、耐食性は炭素鋼より良いものの、塩化物用途では明らかに316を下回ります。二つの特性を同時に必要な部品はカタログ照会ではなく設計の話し合いです。
440Cは硬化状態で切削できますか?
研削材または超硬材の工具でのみです。硬化440Cは通常のフライスではなく、研削、ホーニング、CBN旋削されます。標準の生産ルートは焼なまし状態で特徴を切削し、精密面に研削代を残し、硬化し、その後に仕上げます。通常の超硬で完全硬度を切ろうとする試みは、たいてい工具の請求書に終わります。
熱処理した440Cにはどの硬度を期待すべきですか?
適切に焼入れ・焼戻しされた合金はステンレスファミリーの最上位硬度帯に達し、金型材の実践では靭化キャビティ状態に対してやや低い範囲を示します。正確な数字は硬化サイクルに依存するため、図面はデータシートの単一数値を引用するのではなく、必要な硬度帯を名指しし熱処理に目標させるべきです。
440Cの切削加工の見積には何を送ればよいですか?
STEPモデル、公差付き2D図面、要求される硬化状態と硬度帯、研削面のマーキング、数量、仕上げ(不動態化、研磨)の要求。硬化の前か後かという研削の質問が、この合金の見積そのものです — 図面の上で答えれば価格はきれいに従います。
Ordering & Documentation
図面・文書
公差、熱処理指定、研削クラス面の明確なマーキングを載せた2D図面とSTEPまたはIGESモデルをお送りください。硬度帯は単一数値ではなく範囲として図面に載せるべきです。
見積
価格はモデルと図面、状態の順序(焼なまし切削、熱処理、研削)、数量、仕上げに従います。加工後の不動態化はこの等級での標準実践です — 耐食性能が重要なところでは明示的に含めてください。
サンプル・供給
初品は硬化サイクルを通した研削仕上げと寸法安定性を証明します。熱処理ロット付きの証明と硬度検証はリクエストに応じて対応します — 範囲は見積時に取り決めてください。
保管・出荷
硬化・不動態化済みの440Cは通常の倉庫条件に耐えます。研削面は接触と湿気から保護して出荷してください。素地の切削面は長期保管では油膜が状態を保ちます。