ステンレス鋼316 / 316LのCNC加工
ステンレス鋼316および316LのCNC加工:熱処理状態付きで収集した特性範囲、海洋・化学環境での選定ポイント、見積依頼に必要な入力情報を解説します。
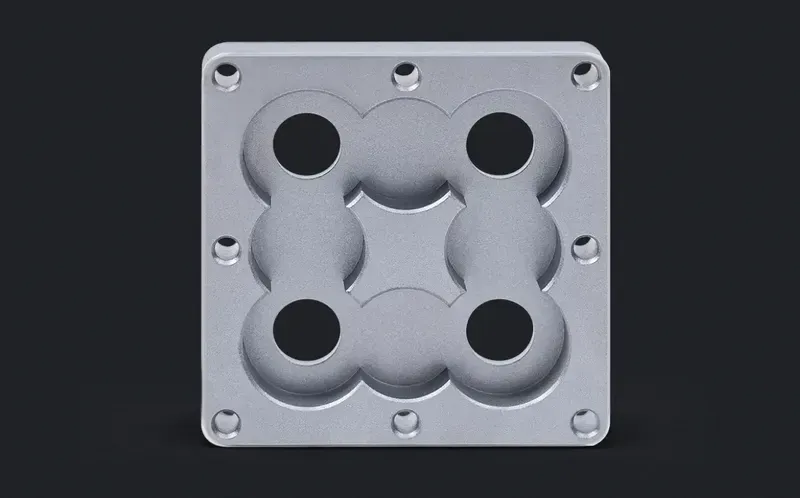
316は、塩化物が環境の一部になるあらゆる場所で指定されるモリブデン含有オーステナイト系ステンレス鋼です。海洋用金物、沿岸設備、化学・医薬品プロセス装置、繰り返し滅菌にさらされる医療機器がその代表です。低炭素の316Lバリエーションは、溶接を織り込んだ同じファミリーの材料で、溶接部の鋭敏化に耐えるため、溶接組立品は通常こちらを指定します。
切削材料としての316は、オーステナイト系の兄弟材と同じ挙動を示します。粘り気が強く、加工硬化し、鋭利な工具と安定した送りを要求する材料です。耐食性の利点はあくまで環境に対するものであって、機械的性質のものではありません — 強度が設計の制約になる用途では、熱処理で強度が上がらないため、オーステナイト系ファミリーはそもそも選択肢になりません。この区別は、どの特性表よりも多くのグレード論争を決着させています。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | ≥485 MPa (316/316L); 316 ≈570 MPa | annealed |
| Yield strength (0.2% offset) | 316 ≈290 MPa; 316L ≈170 MPa (0.2% offset) | annealed |
| Elongation | ≥40% | annealed |
| Hardness | 160–201 HB | annealed |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された熱処理状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
海洋・沿岸・塩化物環境
これこそこのグレードが存在する理由です。飛沫帯の金物、船舶用継手、凍結防止剤が撒かれる道路沿いの設備、食塩水を扱う装置は、いずれも普通のオーステナイト系が孔食を起こす場所で316が耐えます。部品が塩分飛沫の届く屋外に置かれるなら、モリブデンのプレミアムは、保証対応一周期の費用より通常安くつきます。暴露条件を見積依頼(RFQ)に明記し、グレード判断をエビデンスに基づいて行えるようにしてください。
化学・医薬品・衛生設備
塩素系洗浄剤や中程度の濃度の酸にさらされるプロセスライン、および検証済みの洗浄性が要求されるラインは、耐食性と表面品質の両方からこのファミリーを指定します。切削されたバルブボディ、継手、クランプ継手が典型的です。衛生面には研磨と不動態化の要求が加わります — 仕様として見積に載るように、仕上げ指定まで運んでください。後から発見する形にしてはいけません。
医療・食品接触部品
オートクレーブ滅菌サイクルに耐える医療器具やデバイスの金物は自然な適合先です。ただしインプラントグレードの用途には独自の材料規格があるため、部品が準拠すべき規格を確認してください。ここでの選定ドライバーは耐食性だけでなく繰り返し滅菌であり、最終機械加工の前に溶接が入る部品では低炭素バリエーションが好まれます。
このファミリーが不適切なケース
強度が重要な切削部品 — 大荷重のシャフト、アクチュエータ部品、高プレロードの締結部品 — はオーステナイト系を早々に使い果たします。冷間加工が唯一の強化経路であり、機械加工がそれを除去してしまうからです。高強度ステンレス用途は、耐食性をいくらか犠牲にして析出硬化系ファミリーに属します。キャビテーションや摩耗の多い環境も、化学的不活性さにかかわらずこのファミリーを速く消耗させます。
316の切削加工:モリブデン添加が刃先で変えること
オーステナイト系ファミリーを定義する粘り気と加工硬化性は、ここでわずかに悪化します。耐食性を買う合金元素が切りくずをより粘り強く、より高温にするため、同一幾何形状での316の工具寿命は304より短くでます。工程上の対策はファミリー共通のものをより徹底して適用します。ポジ刃の鋭利な刃先、滞留のない安定した送り、オプションではなく既定とするたっぷりのクーラント、深い形状では設計入力として扱う切りくず排出。両グレードを並べて見積もる工場は、実行可否ではなくサイクルタイムと工具費の差として通常それを示します。
粘り気のあるオーステナイト系での公差と表面粗さ
一般形状の公差は日常的です。リスクが集中するのは、細かい表面粗さの指定が加工硬化する材料と出会う場所です。切削ではなく擦る仕上げパスは硬化した塗り付き層を残し、後の研磨工程がその除去に苦しみます。したがって細かい指定への確実なルートは、実際に切削している仕上げパスを通した上で、計画された二次加工として研磨またはラップを付けることです。衛生研磨の指定は、目の粗さか粗さの期待値を明示すべきです。「研磨のこと」だけでは、チェーン上のどの工場もそれぞれ違う解釈をします。
316部品特有の不良・不適合モード
ファミリー共通の不良(構成刃先、加工硬化による鏡面化、切りくず再切削)に加えて、316部品には三つの特徴的な問題があります。グレードの塩化物評価を超える環境に遡る孔食 — ガスケット下の隙間や堆積物の下から始まり、開放面からは始まりません。L版ではなく標準炭素の素材から製作された部品の溶接部鋭敏化。そして高温塩化物環境での応力腐食割れ — これはどのオーステナイト系も完全には逃れられません。いずれも機械加工の不良ではなく、だからこそ使用環境を見積依頼に載せる意味があります。現場での故障を、事前のグレード判断に転換するからです。
被削性の位置づけと代替圧力
コスト圧力下の発注者が探る方向は大体二つです。塩化物の根拠が弱い場合の304への後戻りと、ロットが大きい場合の快削バリエーションへの前進。どちらも環境と規格が許せば正当ですが、どちらも黙置した代替ではなく見積時に解決すべきです。合意のない材料代替は、寸法が合っていても不適合です。第三の方向がカスタムまたは規格外グレードで、代替が正当化できる条件をリンク先のナレッジ記事が解説しています。
Frequently Asked Questions
316と316Lの違いは何ですか?
炭素量です。Lバリエーションは炭素が少なく、これが鋭敏化への耐性になります。鋭敏化とは、溶接部でクロム炭化物が析出し局所的に耐食性を奪われる現象です。溶接が入るものはすべて316Lを選びます。溶接しない全切削部品なら、図面が特定の規格を引用していない限り、どちらでも構いません。機械的特性の最低値はバリエーション間で多少異なるため、引用する規格は実際に供給されるバリエーションと一致させてください。
本当に316が必要ですか、それとも304で足りますか?
予算ではなく環境を地図にしてください。屋内の大気中や洗浄を伴う用途では、モリブデンのプレミアムはまず正当化されません。塩化物への暴露 — 海洋、沿岸、凍結防止剤、塩素系プロセス流体 — では通常正当化されます。下記の比較記事が、特性範囲を並べながらこの判断を順に解説しています。環境が本当に境界線上にある場合は両方見積もってください。価格差は思ったより小さいことが多いです。
316の切削加工の見積には何を送ればよいですか?
標準セット — モデル、公差付き図面、等級とバリエーションの明記、数量、仕上げ — に加えて、このファミリー固有の入力が二つあります。使用環境(グレード選択の検証になる)と、組立時に溶接が入るかどうか(Lバリエーションの選択と溶接後処理の計画を決める)。不動態化と表面粗さの要求は口頭の取り決めではなく、図面の指定にしてください。
316は304と比べて大きく切削挙動が違いますか?
304の切削と同じで、難易度のダイヤルが少し上がったものです。切りくずはより粘り強く、刃先の熱は多く、同一幾何形状での工具寿命はやや短い。だからといって316部品が製造不可能になることは何もありませんが、サイクルタイムと工具費は兄弟材より一段上になり、すでに304に負荷をかける特徴 — 小径深穴、薄肉、細かい外観仕上げ — に差が集中します。調達への実際的な帰結は、設計が遅れてこの二つのグレードの間で揺れたときのために、工程に切削の余裕を残しておくことです。
316部品は熱処理で強くできますか?
できません。オーステナイト系ファミリーは硬化熱処理に応答せず、強度は組成と冷間加工から来ており、機械加工がその冷間加工の大部分を除去します。塩化物環境での耐食性と大幅に高い強度の両方が設計で必要なら、正直な振り分けは析出硬化系グレードまたは二相系の材料で、具体的な環境に対して評価します。316を指定して図面に強度の注記を追加しても強度は生まれず、発見が初品検査に先送りされるだけです。
Ordering & Documentation
図面・文書
公差とねじ指定の入った2D図面とSTEPモデル。正確な呼称 — 316または316L — を明記し、部品が規格を引用すべきならその製品規格も。組立で溶接が入るかは文書レベルの事実です。バリエーション、溶接後計画、そして場合によっては切削順序まで変わります。
見積
モデルと図面、明記された等級とバリエーション、数量とロット意図、公差クラス、仕上げと不動態化、納品先国から価格がつきます。使用環境を見積依頼(RFQ)の項目として含めてください。記載は安く、孔食の後の発見は高くつきます。
サンプル・供給
一個からの試作から量産バッチまで、どちらも普通です。衛生・医療用金物では、試作ロットは寸法だけでなく表面仕上げのルートを検証すべきです。研磨と不動態化の結果は工程依存だからです。材料証明書はリクエストに応じて対応します。範囲は見積時に取り決めてください。
保管・出荷
切削部品は仕上げ指定に従って表面保護した状態で出荷されます。ステンレスの取り扱いは、炭素鋼の工具や梱包との接触から分けてください。表面に埋め込まれた遊離鉄は、「錆びたステンレス」の古典的な原因です。乾燥した風通しの良い場所で保管し、沿岸の倉庫では包装保管が理にかないます。