CNC-Bearbeitung von Edelstahl 316 / 316L
CNC-Bearbeitung von Edelstahl 316 und 316L: gesammelter Eigenschaftenbereich mit Wärmebehandlungszustand, Auswahlpunkten für Marine- und Chemiedienst sowie Angebotsangaben.
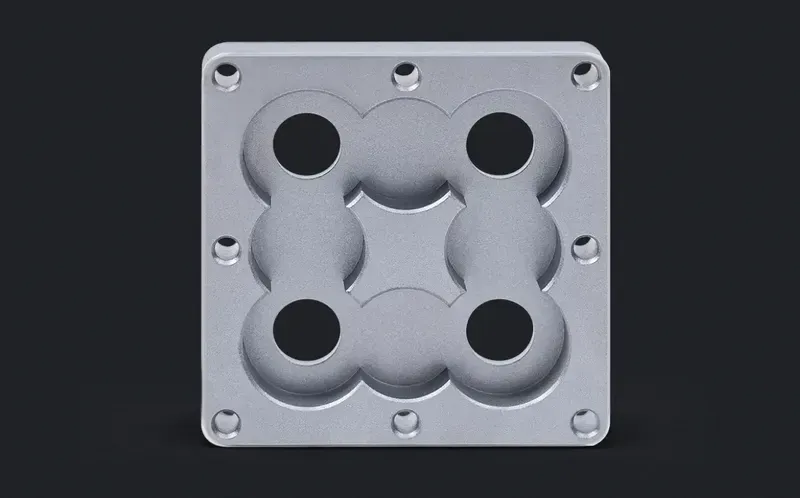
316 ist der molybdänhaltige austenitische Edelstahl für alles, wo Chloride zur Umgebung gehören: Marinebeschläge, Küstenanlagen, chemische und pharmazeutische Anlagenkomponenten sowie Medizinprodukte, die wiederholte Sterilisation erleben. Die kohlenstoffarme Variante 316L ist dieselbe Familie mit Blick aufs Schweißen — sie widersteht der Sensibilisierung an Schweißzonen, weshalb geschweißte Bausätze sie meist spezifizieren.
Als Zerspanungswerkstoff verhält sich 316 wie sein austenitisches Geschwister: zäh, klebrig, kaltverfestigend und anspruchsvoll bei scharfen Werkzeugen und stetigem Vorschub. Sein Korrosionsvorteil ist rein umgebungsbedingt, nicht mechanisch — für festigkeitslimitierte Konstruktionen ist die austenitische Familie der falsche Ort, denn Wärmebehandlung hebt seine Festigkeit nicht. Diese Unterscheidung entscheidet mehr Gütestreits als jede Eigenschaftstabelle.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | ≥485 MPa (316/316L); 316 ≈570 MPa | annealed |
| Yield strength (0.2% offset) | 316 ≈290 MPa; 316L ≈170 MPa (0.2% offset) | annealed |
| Elongation | ≥40% | annealed |
| Hardness | 160–201 HB | annealed |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Marine-, Küsten- und Chloriddienst
Das ist der Existenzgrund dieser Güte. Spritzwasserzonen-Beschläge, Bootskomponenten, Anlagen neben gestreuten Straßen und soleführende Anlagen lochen gewöhnliche austenitische Güten dort, wo 316 widersteht. Lebt das Bauteil im Freien in Reichweite von Salzgischt, ist die Molybdänprämie meist billiger als ein Gewährleistungszyklus. Benenne die Exposition im RFQ, damit die Güteentscheidung auf Belegen trifft.
Chemie-, Pharma- und Sanitärequipment
Prozesslinien mit chlorhaltigen Reinigern, Säuren mäßiger Konzentration oder validierter Reinigbarkeitsforderung spezifizieren diese Familie für Beständigkeit wie Oberflächenqualität. Zerspante Ventilgehäuse, Verschraubungen und Klemmverbindungen sind typisch. Sanitäre Flächen ziehen eine Polier- und Passivierungsforderung nach sich — bis zur Oberflächenangabe durchreichen, damit sie angeboten wird, nicht entdeckt.
Medizin- und Lebensmittelkontakt-Komponenten
Instrumente und Gerätebauteile, die Autoklav-Zyklen überstehen, passen von Natur aus — mit dem Vorbehalt, dass Implantat-Anwendungen eigene Werkstoffnormen haben; bestätige, welche Spezifikation das Bauteil zitieren muss. Wiederholte Sterilisation, nicht nur Korrosion, ist hier das Auswahlmotiv, und die kohlenstoffarme Variante ist bevorzugt, wo die Komponente vor der Endzerspanung geschweißt wird.
Wo die Familie die falsche Wahl ist
Festigkeitskritische Zerspanungsteile — hochbelastete Wellen, Aktuator-Komponenten, verschraubte Verbindungen unter hoher Vorspannung — erschöpfen austenitische Güten rasch, denn Kaltverformung ist ihr einziger Verfestigungsweg und die Bearbeitung hebt sie wieder auf. Hochfester Edelstahldienst gehört zur ausscheidungshärtenden Familie, auf Kosten etwas Korrosionsbeständigkeit. Kavitations- oder Abrasivdienst verschleißt diese Familie trotz chemischer Trägheit ebenfalls rasch.
Zerspanen von 316: was der Molybdäonzusatz am Werkzeug ändert
Dieselbe Zähigkeit und Kaltverfestigungstendenz, die die austenitische Familie definiert, sind hier etwas ausgeprägter: die Legierung, die Korrosionsbeständigkeit kauft, macht auch den Span zäher und heißer, sodass die Werkzeugstandzeit an 316 kürzer läuft als an 304 bei identischer Geometrie. Die prozesslichen Antworten sind die Familienüblichen, nur konsequenter angewandt — scharfe Schneiden mit positivem Spanwinkel, stetiger Vorschub ohne Stillstand, Sprühkühlung als Standard statt Option und Spanräumung als Konstruktionseingabe an tiefen Merkmalen. Betriebe, die beide Güten nebeneinander anbieten, zeigen den Unterschied typischerweise in Taktzeit und Werkzeugkosten, nicht in der Machbarkeit.
Toleranz und Oberflächengüte an einer klebrigen austenitischen Güte
Allgemeinflächen-Toleranzen sind Routine; das Risiko konzentriert sich dort, wo feine Oberflächengüte auf kaltverfestigenden Werkstoff trifft. Schlichtzustellungen, die reiben statt schneiden, hinterlassen verhärteten Schmierfilm, den Polieroperationen dann mühsam entfernen — der verlässliche Weg zu feiner Forderung ist eine wirklich schneidende Schlichtzustellung, gefolgt von Polieren oder Läppen als geplanten Sekundärschritten. Sanitärpolier-Angaben sollten die Körnung oder Rauheitserwartung ausdrücklich nennen — „poliert“ allein interpretiert jeder Betrieb der Kette anders.
Fehler- und Nichtkonformitätsbilder an 316-Teilen
Über die familienweiten Defekte hinaus (Aufbauschneide, verfestigte Verglasung, Spanwiederschnitt) sieht 316 drei charakteristische Probleme: Lochkorrosion, die auf eine Umgebung über der Chlorid-Einstufung der Güte zurückgeht — Spalte unter Dichtungen und Ablagerungen sind der Anfang, nicht offene Flächen; Sensibilisierung an Schweißzonen bei Teilen aus Standardkohlenstoff statt der L-Variante; und Spannungsrisskorrosion im heißen Chloriddienst, der keine austenitische Güte ganz entkommt. Keines davon ist ein Zerspanungsdefekt — genau deshalb gehört die Dienstumgebung in den RFQ: Sie macht aus einem Feldausfall eine Güteentscheidung, die vorab getroffen wurde.
Zerspanbarkeitseinordnung und Substitutionsdruck
Einkäufer unter Kostendruck prüfen zwei Richtungen: zurück zu 304, wenn der Chloridfall schwach ist, und vorwärts zu freizerspanden Varianten, wenn die Stückzahl hoch ist. Beides ist legitim, wenn Umgebung und Spezifikation es erlauben, und beides gehört im Angebot geklärt — nicht durch stille Substitution. Eine Substitution ohne Abstimmung ist eine Nichtkonformität, selbst wenn das Bauteil maßhaltig ist. Sonder- oder abweichende Güten sind die dritte Richtung; der verlinkte Wissensartikel führt, wann Abweichen vertretbar ist.
Häufig gestellte Fragen
Was ist der Unterschied zwischen 316 und 316L?
Der Kohlenstoffgehalt: die L-Variante trägt weniger, was der Sensibilisierung widersteht — der Chromkarbid-Ausscheidung an Schweißzonen, die lokal Korrosionsbeständigkeit raubt. Wähle 316L für alles Geschweißte; bei vollständig zerspanten, ungeschweißten Teilen genügt beides, sofern die Zeichnung keine bestimmte Norm zitiert. Die mechanischen Mindestwerte unterscheiden sich leicht zwischen den Varianten, daher sollte die zitierte Spezifikation zur tatsächlich gelieferten Variante passen.
Brauche ich wirklich 316, oder reicht 304?
Bilde die Umgebung ab, nicht das Budget. Atmosphärischer Innendienst und Reinigungsbelastung rechtfertigen die Molybdänprämie selten; Chloridexposition — marine, küstennah, Streusalz, chlorierte Prozessmedien — meist schon. Der unten verlinkte Vergleichsartikel führt die Entscheidung mit dem Eigenschaftenbereich nebeneinander. Ist die Umgebung wirklich grenzwertig, beide anbieten lassen: die Preisdelta fällt oft kleiner aus als erwartet.
Was sollte ich für ein Angebot zur 316-Bearbeitung einreichen?
Das Standardpaket — Modell, Zeichnung mit Toleranzen, genannte Güte und Variante, Stückzahl, Oberfläche — plus zwei Eingaben, die dieser Familie eigen sind: die Dienstumgebung (sie validiert die Güteentscheidung) und ob das Bauteil in deiner Montage geschweißt wird, was über die L-Variante und jede Nachschweißbehandlung entscheidet. Passivierungs- und Oberflächengüte-Forderungen gehören als Angabe auf die Zeichnung, nicht in mündliche Abreden.
Lässt sich 316 deutlich anders zerspanen als 304?
Es bearbeitet sich wie 304 mit etwas aufgedrehter Schwierigkeit: zähere Späne, mehr Wärme an der Schneide, etwas kürzere Standzeit bei gleicher Geometrie. Nichts an einem 316-Teil ist deshalb unlösbar, aber Taktzeit und Werkzeugkosten liegen eine Stufe über dem Geschwister, und Merkmale, die ohnehin 304 stressen — tiefe kleine Bohrungen, dünne Wände, feine Sichtflächen — sind, wo sich der Unterschied sammelt. Die praktische Folge für die Beschaffung: Bearbeitungsspielraum im Zeitplan lassen, wenn eine Konstruktion spät zwischen beiden Güten schwankt.
Lässt sich 316 durch Wärmebehandlung stärker machen?
Nein — die austenitische Familie reagiert nicht aufhärtender Wärmebehandlung; ihre Festigkeit stammt aus der Legierung und aus Kaltverformung, und die Bearbeitung nimmt den größten Teil der Kaltverformung wieder. Braucht eine Konstruktion beides — Korrosionsbeständigkeit im Chloriddienst und deutlich höhere Festigkeit —, ist der ehrliche Weg eine ausscheidungshärtende Güte oder ein Duplex-Mitglied, bewertet für die konkrete Umgebung. 316 zu spezifizieren und eine Festigkeitsnotiz auf die Zeichnung zu setzen, erzeugt die Festigkeit nicht; es verlagert die Entdeckung nur in die Erstmusterprüfung.
Bestellung & Unterlagen
Unterlagen
STEP-Modell plus 2D-Zeichnung mit Toleranzen und Gewinden; die exakte Bezeichnung nennen — 316 oder 316L — samt Produktstandard, wenn das Bauteil einen zitieren muss. „In der Montage geschweißt“ ist eine Tatsache der Unterlagenebene: Sie ändert die Variante, den Nachschweißplan und mitunter die Zerspanungsreihenfolge.
Angebot
Kalkuliert aus Modell und Zeichnung, genannter Güte und Variante, Stückzahl und Chargenabsicht, Toleranzklasse, Oberfläche und Passivierung sowie Zielland. Die Dienstumgebung gehört als RFQ-Feld dazu — sie ist billig zu nennen und teuer, hinterher als Lochkorrosion entdeckt zu werden.
Muster & Lieferung
Einstück-Prototypen bis Produktionschargen sind beide üblich. Bei sanitärem oder medizinischem Gerät sollte der Prototyplauf den Oberflächenpfad validieren, nicht nur die Maße — Polier- und Passivierergebnisse hängen am Verfahren. Werkstoffzeugnis ist auf Anfrage verfügbar; den Umfang im Angebot vereinbaren.
Lagerung & Versand
Zerspante Komponenten versenden oberflächengeschützt gemäß Veredelungsangabe. Halte die Edelstahl-Handhabung getrennt von Baustahlwerkzeugen und Verpackungskontakt — im Gefüge sitzendes freies Eisen ist die klassische Ursache für „rostenden Edelstahl“. Trocken und gelüftet lagern; Küstenlagern sprechen für verpackte Einlagerung.
Angebot für CNC-Bearbeitung von Edelstahl 316 / 316L anfordern →