Usinage CNC des inoxydables 316 / 316L
Usinage CNC des inoxydables 316 et 316L : plage de caractéristiques collectée avec état de traitement thermique, points de sélection en service marin et chimique, et données de devis.
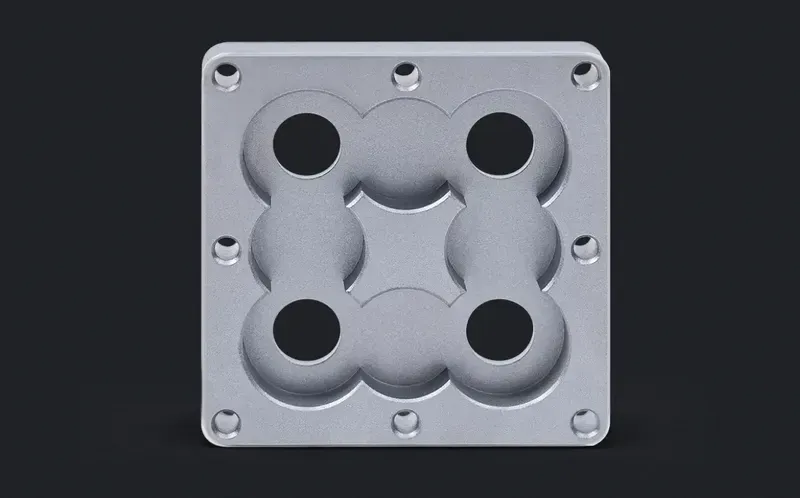
Le 316 est l'inoxydable austénitique au molybdène spécifié partout où les chlorures font partie de l'environnement : quincaillerie marine, installations côtières, équipements de procédé chimique et pharmaceutique, et dispositifs médicaux qui subissent des stérilisations répétées. La variante bas carbone 316L est la même famille pensée pour le soudage — elle résiste à la sensibilisation aux zones soudées, raison pour laquelle les assemblages fabriqués la spécifient d'ordinaire.
Comme matière à usiner, le 316 se comporte comme son frère austénitique : tenace, visqueux, écrouissant, exigeant un outillage affûté et des avances régulières. Son avantage de corrosion est entièrement environnemental, pas mécanique — pour les conceptions limitées en résistance, la famille austénitique est le mauvais endroit où regarder, car le traitement thermique ne monte pas sa résistance. Cette distinction tranche plus de litiges de nuance que n'importe quelle table de propriétés.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | ≥485 MPa (316/316L); 316 ≈570 MPa | annealed |
| Yield strength (0.2% offset) | 316 ≈290 MPa; 316L ≈170 MPa (0.2% offset) | annealed |
| Elongation | ≥40% | annealed |
| Hardness | 160–201 HB | annealed |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Service marin, côtier et chloruré
C'est la raison d'être de la nuance. La quincaillerie de zone d'embruns, les raccords de bateaux, les installations près de routes salées et les matériels manipulant des saumures font tous piquer les nuances austénitiques ordinaires là où le 316 résiste. Si la pièce vit en extérieur à portée du brouillard salin, la prime au molybdène coûte d'ordinaire moins cher qu'un cycle de garantie. Déclarez l'exposition sur la demande de devis pour que la décision de nuance se prenne sur preuve.
Équipements chimiques, pharmaceutiques et sanitaires
Les lignes de procédé qui subissent des nettoyants chlorés, des acides en concentration modérée, ou qui exigent une lavabilité validée spécifient cette famille pour la résistance comme pour la qualité de surface. Corps de vannes usinés, raccords et raccords à collier sont typiques. Les surfaces sanitaires ajoutent une exigence de polissage et de passivation — reportez-la jusqu'à la cotation de finition pour qu'elle soit chiffrée, pas découverte.
Composants médicaux et au contact alimentaire
Les instruments et matériels de dispositifs qui survivent aux cycles d'autoclave sont un ajustement naturel, avec la réserve que les applications de grade implant ont leurs propres normes matière — confirmez quelle spécification la pièce doit citer. La stérilisation répétée, pas seulement la corrosion, est le moteur de sélection ici, et la variante bas carbone est préférée quand le composant se soude avant l'usinage final.
Quand la famille est le mauvais choix
Les pièces usinées critiques en résistance — arbres fortement chargés, composants d'actionneurs, fixations sous forte précontrainte — épuisent vite les nuances austénitiques, car l'écrouissage est leur seule voie de renforcement et l'usinage le relâche. Le service inoxydable haute résistance appartient à la famille à durcissement structural, au prix d'une partie de la résistance à la corrosion. Le service cavitant ou abrasif use aussi cette famille vite malgré son inertie chimique.
Usiner du 316 : ce que le molybdène change à l'outil
La même ténacité et la même tendance à l'écrouissage qui définissent la famille austénitique sont légèrement pires ici : l'alliage qui achète la résistance à la corrosion rend aussi le copeau plus tenace et plus chaud, si bien que la vie d'outil sur du 316 est plus courte que sur du 304 à géométrie identique. Les réponses de processus sont celles de la famille, appliquées plus fermement — arêtes positives affûtées, avances régulières sans temps d'arrêt, arrosage abondant par défaut plutôt qu'en option, et évacuation des copeaux traitée comme donnée d'entrée sur les features profondes. Les ateliers qui chiffrent les deux nuances côte à côte montrent typiquement la différence en temps de cycle et outillage, pas en faisabilité.
Tolérance et état de surface sur un austénitique visqueux
Les tolérances de features générales sont courantes ; le risque se concentre là où une finition fine rencontre une matière écrouissante. Les passes de finition qui frottent au lieu de couper laissent un bavurage durci que le polissage peine ensuite à retirer, donc la voie fiable vers une cotation fine est une passe de finition qui coupe vraiment, suivie de polissage ou rodage comme secondaires planifiés. Les cotations de polissage sanitaire doivent énoncer explicitement le grain ou la rugosité attendus — « poli » seul s'interprète différemment dans chaque atelier de la chaîne.
Modes de défaillance et de non-conformité propres aux pièces en 316
Au-delà des défauts communs à la famille (arête rapportée, lustre écroui, recoupe de copeaux), les pièces en 316 voient trois problèmes caractéristiques : un piqûrage qui remonte à un environnement au-delà du classement chlorures de la nuance — les interstices sous joints et dépôts sont où il commence, pas les surfaces ouvertes ; une sensibilisation aux zones soudées sur des pièces fabriquées en brut à carbone standard au lieu de la variante L ; et la corrosion sous contrainte en service chloruré chaud, que nulle nuance austénitique n'échappe entièrement. Rien de tout cela n'est un défaut d'usinage, et c'est exactement pourquoi l'environnement de service appartient à la demande de devis — cela convertit une panne en service en décision de nuance prise à l'avance.
Positionnement d'usinabilité et pression à la substitution
Les acheteurs sous pression de coût sondent deux directions : retour vers le 304 quand le cas chlorures est faible, et en avant vers les variantes à décolleter quand le volume est élevé. Les deux sont légitimes si l'environnement et la spécification le permettent, et toutes deux doivent se trancher au devis plutôt que par substitution silencieuse — une substitution faite sans accord est une non-conformité même quand la pièce cote juste. Les nuances personnalisées ou hors standard sont la troisième direction, et l'article de connaissance lié parcourt quand substituer est défendable.
Frequently Asked Questions
Quelle est la différence entre 316 et 316L ?
La teneur en carbone : la variante L en porte moins, ce qui résiste à la sensibilisation — la précipitation de carbures de chrome aux zones soudées qui vole localement la résistance à la corrosion. Choisissez le 316L pour tout ce qui se soude ; l'un ou l'autre convient aux pièces entièrement usinées non soudées sauf si le plan cite une norme précise. Les minimums mécaniques diffèrent légèrement entre variantes, donc la spécification citée doit correspondre à la variante réellement livrée.
Ai-je vraiment besoin du 316, ou le 304 suffit-il ?
Cartographiez l'environnement, pas le budget. Le service intérieur ambiant et le lavage justifient rarement la prime au molybdène ; l'exposition aux chlorures — marine, côtière, sel de déneigement, fluides de procédé chlorés — d'ordinaire oui. L'article comparatif lié ci-dessous parcourt la décision avec les plages de propriétés côte à côte. Quand l'environnement est réellement limite, chiffrez les deux : l'écart de prix est souvent plus petit qu'attendu.
Que faut-il envoyer pour un devis d'usinage en 316 ?
Le paquet standard — modèle, plan avec tolérances, nuance et variante nommées, quantité, finition — plus deux données propres à cette famille : l'environnement de service (il valide le choix de nuance) et le fait que la pièce se soude dans votre assemblage, ce qui décide de la variante L et de tout traitement post-soudure. Passivation et exigences d'état de surface doivent être des cotations, pas des accords verbaux.
Le 316 s'usine-t-il très différemment du 304 ?
Il s'usine comme le 304 avec la difficulté montée d'un cran : copeaux plus tenaces, plus de chaleur à l'arête, vie d'outil un peu plus courte à géométrie égale. Rien dans une pièce en 316 n'est infabriquable pour cette raison, mais temps de cycle et coût d'outillage se situent un cran au-dessus de son frère, et les features qui sollicitent déjà le 304 — alésages profonds petits, parois minces, finitions cosmétiques fines — concentrent la différence. La conséquence pratique pour l'achat est de laisser de la marge d'usinage au planning quand une conception hésite tardivement entre les deux nuances.
Peut-on rendre les pièces en 316 plus résistantes par traitement thermique ?
Non — la famille austénitique ne répond pas au traitement de durcissement ; sa résistance vient de la composition et de l'écrouissage, et l'usinage retire l'essentiel de l'écrouissage. Si une conception exige à la fois la résistance à la corrosion en service chloruré et une résistance nettement supérieure, la route honnête est une nuance à durcissement structural ou un membre de la famille duplex, évalué pour l'environnement précis. Spécifier du 316 et ajouter une note de résistance sur le plan ne crée pas la résistance ; cela ne fait que déplacer la découverte à l'inspection du premier article.
Ordering & Documentation
Documents
Modèle STEP plus plan 2D avec tolérances et filetages ; nommez la désignation exacte — 316 ou 316L, et la norme produit si la pièce doit en citer une. Le soudage dans l'assemblage est un fait de niveau document : il change la variante, le plan post-soudure et parfois la séquence d'usinage.
Devis
Chiffré d'après le modèle et le plan, la nuance et la variante nommées, la quantité et l'intention de série, la classe de tolérance, la finition et la passivation, et le pays de destination. Incluez l'environnement de service comme champ de la demande de devis — il est peu coûteux à écrire et cher à découvrir après le piqûrage.
Échantillon & approvisionnement
Prototypes à la pièce comme lots de production sont tous deux normaux. Pour la quincaillerie sanitaire ou médicale, la série prototype doit valider la route d'état de surface, pas seulement les dimensions — résultats de polissage et de passivation dépendent du processus. La certification matière est disponible sur demande ; convenez du périmètre au devis.
Stockage & expédition
Les composants usinés expédient avec la surface protégée selon la cotation de finition. Tenez la manutention de l'inoxydable séparée de l'outillage et de l'emballage en acier au carbone — le fer libre incrusté dans la surface est la cause classique de l'« inoxydable qui a rouillé ». Stockez au sec et ventilé ; l'entreposage côtier plaide pour un stockage sous emballage.
Request a quote for Usinage CNC des inoxydables 316 / 316L →