Usinage CNC de l'inoxydable à durcissement structural 17-4 PH
Usinage CNC de l'inoxydable à durcissement structural 17-4 PH : plage de caractéristiques collectée avec l'état H900, points de sélection pilotés par la résistance, et données de devis.
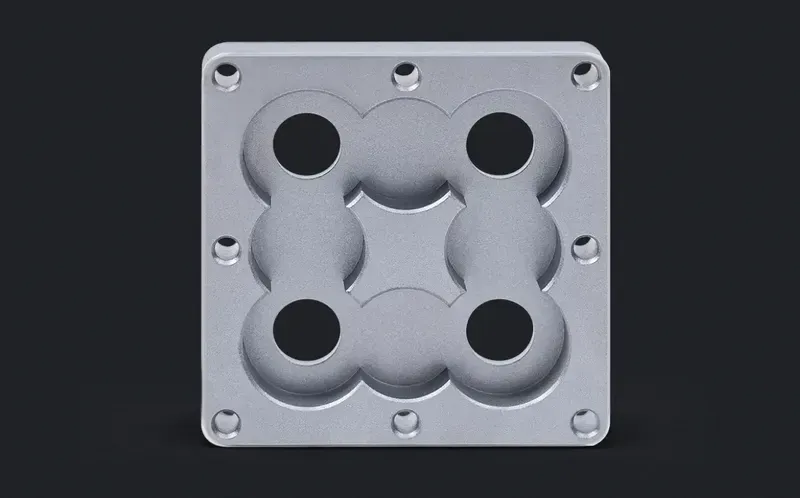
Le 17-4 PH est l'inoxydable à durcissement structural auquel on recourt quand une pièce a besoin de la résistance d'un acier et de la résistance à la corrosion d'un inoxydable dans le même composant : actionneurs et raccords aéronautiques, tiges et internes de robinetterie, arbres de pompes, composants d'outillage et d'armement, quincaillerie chirurgicale. Il arrive à l'état hypertrempe, s'usine correctement, puis gagne sa résistance caractéristique dans un revenu à basse température — une séquence qui façonne autant la stratégie d'approvisionnement que celle d'usinage.
L'état de revenu H900 est le coin haute résistance de la famille et celui que citent le plus de plans. L'usinage se fait généralement avant vieillissement, quand la matière coupe bien plus docilement ; la déformation de vieillissement est faible mais réelle, c'est pourquoi certaines cotes serrées reçoivent parfois une passe de finition après traitement thermique. Planifier la séquence — usiner, vieillir, finir — fait la différence entre une pièce nette et une pièce rebutée.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | ≈1310 MPa (~190 ksi) | H900 aged |
| Yield strength (0.2% offset) | ≈1170 MPa | H900 aged |
| Hardness | ≈40 HRC | H900 aged |
| Density | 7.75 g/cm³ | H900 aged |
| Elongation | ≈10% | Condition H900 (AMS 5604) |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Composants inoxydables limités par la résistance
Quand une pièce inoxydable échoue sur la résistance plutôt que sur la corrosion — axes chargés, arbres, pièces d'actionneurs, raccords fortement précontraints — cette famille est la réponse standard, délivrant plusieurs fois la résistance des nuances austénitiques tout en résistant encore à l'atmosphère et aux expositions chimiques modérées. Si le plan indique aujourd'hui une nuance austénitique et que la pièce fléchit en service, c'est généralement la conversation à avoir.
Le choix de l'état de revenu
Les états H* font un échange entre résistance et ténacité, et le choix est une décision d'ingénierie, pas un défaut de catalogue : l'état de plus haute résistance abandonne de la ténacité à la rupture et une partie de la résistance à la corrosion sous contrainte. Les pièces à fortes sections ou à charges d'impact spécifient souvent un état légèrement surrevenu à la place. Écrivez l'état sur le plan — « 17-4 PH » seul est une cotation ambiguë que le fournisseur doit interpréter.
Enveloppe de corrosion
La résistance est bonne en service atmosphérique et chimique modéré mais inférieure à celle des nuances austénitiques au molybdène, en particulier face aux chlorures. L'immersion marine ou le brouillard salin persistant peuvent l'attaquer ; quand ce service se combine à haute résistance, la décision de nuance demande une véritable revue d'ingénierie plutôt qu'une habitude. Pour la plupart des environnements intérieurs et typiquement aéronautiques, elle tient bien.
Séquencement usinage et traitement thermique
Ébauchez à l'état hypertrempe, laissez une surépaisseur de rectification sur les features de précision, vieillissez, puis finissez les dimensions critiques. Les traitements cryogéniques et le double revenu figurent dans la pratique aéronautique pour la stabilité dimensionnelle. La dureté après revenu déplace aussi le processus vers la finition abrasive pour les tolérances serrées — planifiez la méthode de contrôle sur l'état vieilli, pas sur l'état livré.
Comportement à la coupe avant et après vieillissement
À l'état hypertrempe, la matière coupe comme un acier allié de ténacité moyenne : copeaux prévisibles, outillage conventionnel, pas de piège d'écrouissage. Après vieillissement, la même pièce est un travail d'usinage de pièces dures — finition abrasive, attentes d'enlèvement de matière réduites, procédés CBN ou rectification pour les features de précision. C'est pourquoi la décision de séquence domine le coût : un plan qui laisse des tolérances de précision à atteindre après vieillissement chiffre une autre chaîne de processus qu'un plan qui les usine d'abord et accepte le léger déplacement du revenu.
Stratégie de tolérance à travers l'étape de revenu
La déformation de vieillissement est faible mais directionnelle et répétable sur une géométrie donnée, ce qui rend une stratégie de tolérance possible : alésages et portées critiques portent soit une surépaisseur de rectification et se finissent après revenu, soit une tolérance qui absorbe le déplacement. Les sections à paroi mince et les enlèvements asymétriques se déforment plus que les pièces massives symétriques. Le mode de défaillance à éviter est de découvrir après traitement qu'une feature n'est plus accessible par un procédé de finition — la séquence appartient à la demande de devis, pas au bilan d'échec.
Modes de défaillance et de rebut observés sur les pièces en 17-4
Les non-conformités récurrentes : dureté insuffisante après revenu, généralement imputable à un décalage d'état entre le plan et la barre livrée ; déformation des sections minces ou asymétriques à travers le revenu ; corrosion sous contrainte en service chloruré à l'état de plus haute résistance, raison d'être des états surrevenus ; et taches de rouille par fer libre au contact d'acier au carbone — cosmétiques, mais elles échouent au contrôle à réception. Chacune se prévient par une cotation explicite (état, séquence, environnement, manutention) plutôt que par l'interprétation du fournisseur.
Positionnement face aux nuances austénitiques
La logique de sélection entre cette famille et le 304/316 tient en une question : la pièce échoue-t-elle sur la résistance ou sur l'environnement ? Les pièces pilotées par la résistance viennent ici et acceptent l'enveloppe de corrosion plus étroite ; les pièces pilotées par la corrosion restent austénitiques et acceptent le plafond de résistance. Entre les états, l'échelle H* échange de la ténacité contre de la résistance — les plans qui nomment l'état précisément sont ceux qui se chiffrent et se contrôlent proprement, et l'article comparatif ci-dessous parcourt le cas limite du 316.
Frequently Asked Questions
Que signifie H900 sur un plan de 17-4 ?
C'est l'état de revenu : revenu à une température de classe nominale de neuf cents degrés Fahrenheit, le coin de plus haute résistance de la famille. Les propriétés après revenu diffèrent fortement entre états, donc une cotation « 17-4 PH » non qualifiée laisse le nombre le plus important de la pièce indéfini. Si votre plan omet l'état, résolvez-le avant le devis — cela change l'approvisionnement matière, la séquence d'usinage et le contrôle.
Le 17-4 peut-il remplacer ma pièce en 304 ou 316 ?
Parfois, dans un seul sens : quand le moteur est la résistance, oui, et l'enveloppe de corrosion couvre encore l'essentiel du service atmosphérique. Quand le moteur est la résistance à la corrosion chlorurée, non — la nuance austénitique marine garde des avantages que cette famille n'a pas. Substituer une nuance est une décision d'ingénierie sur l'environnement de service et le chemin de charge, et l'article substituer-et-vérifier ci-dessous en est la liste de contrôle honnête.
Que faut-il envoyer pour un devis d'usinage en 17-4 ?
Le paquet standard — modèle, plan avec tolérances, quantité, finition — plus l'état de revenu, la séquence attendue (usiner-puis-vieillir est typique, mais la finition après revenu doit être chiffrée comme telle), et toute spécification ou certification matière que la pièce doit citer. La dureté après revenu est d'ordinaire le critère d'acceptation ; dites comment vous voulez qu'elle soit vérifiée.
Pourquoi ma pièce en 17-4 est-elle difficile à finir après traitement thermique ?
Parce que le revenu est le propos : le traitement qui monte la résistance fait aussi chuter l'usinabilité dans le domaine des pièces dures, où la coupe carbure ordinaire cède la place à la rectification et aux procédés de classe CBN. Deux issues : finir les features de précision avant revenu et coter pour le léger déplacement, ou leur laisser une surépaisseur de rectification et planifier une opération abrasive après. Les problèmes naissent quand le plan suppose les deux à la fois — tolérances serrées sans surépaisseur et sans opération post-revenu chiffrée. Trancher la séquence au devis est la correction ; l'état vieilli lui-même n'est pas un défaut.
Comment le 17-4 se compare-t-il au 316 pour une pièce chargée et corrosive ?
Les deux nuances occupent des coins opposés : le 316 garde sa résistance à la corrosion en service chloruré mais ne peut être renforcé au-delà de son plafond austénitique, tandis que le 17-4 délivre la résistance d'un acier mais cède du terrain en exposition chlorurée persistante, au pire à l'état de plus haute résistance. Une pièce à la fois fortement chargée et mouillée de chlorures demande une véritable revue d'ingénierie — les états surrevenus du 17-4, les nuances duplex ou les revêtements changent la réponse cas par cas. Nommer l'environnement et le chemin de charge sur la demande de devis transforme cette revue en décision de nuance au lieu d'une panne en service.
Ordering & Documentation
Documents
Modèle STEP plus plan 2D avec tolérances et filetages ; l'état de revenu est une cotation obligatoire, comme toute norme produit que la matière doit satisfaire. Notez explicitement quelles dimensions se finissent après revenu, le cas échéant — elles portent une opération de rectification ou de tournage dur à planifier.
Devis
Chiffré d'après le modèle et le plan, l'état nommé, la quantité et l'intention de série, la séquence usinage/traitement thermique, la finition et le pays de destination. Les exigences de certification (certificats matière, vérification de dureté) sont des lignes de devis — déclarez-les plutôt que de supposer qu'elles voyagent en cachette.
Échantillon & approvisionnement
Une série prototype à l'état livré valide le bridage et la déformation post-revenu sur votre géométrie précise — le premier article doit se mesurer après vieillissement, pas avant. Les petites séries jusqu'à la production sont normales ; convenez de l'étape de contrôle et de la méthode de dureté au devis.
Stockage & expédition
Les pièces expédient à l'état vieilli avec la finition cotée. Tenez la manutention à l'écart du contact d'acier au carbone pour éviter les taches de rouille par fer libre sur une pièce inoxydable, et stockez au sec. Le revenu étant fait, les pièces sont dimensionnellement stables dans les conditions ordinaires de transport et d'entrepôt.
Request a quote for Usinage CNC de l'inoxydable à durcissement structural 17-4 PH →