Usinage CNC de l'inoxydable 304
Usinage CNC de l'inoxydable 304 : plage de caractéristiques collectée avec état de traitement thermique, points de sélection en service corrosif, et ce qu'il faut envoyer pour un devis.
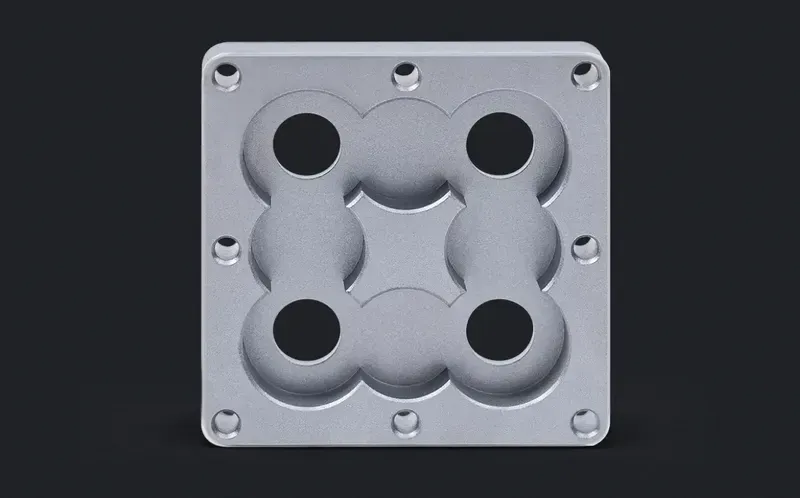
Le 304 est l'inoxydable austénitique polyvalent que la plupart des ateliers coupent chaque jour, et celui que les acheteurs veulent dire quand un plan écrit « acier inoxydable » sans nuance. Il équilibre résistance à la corrosion, formabilité et soudabilité assez bien pour servir en intérieur et dans la plupart des services atmosphériques, d'où sa domination des enveloppes, de la quincaillerie au contact alimentaire, des fixations et des équipements de procédé généraux.
Usiner du 304 est direct mais sans frottement gratuit : la structure austénitique s'écrouit, donc les outils doivent continuer à couper plutôt qu'à frotter, et les passes lourdes battent les passes légères de rattrapage. Outillage affûté, avance suffisante et arrosage abondant portent les contre-mesures standards ; les pièces qui demandent un assemblage soudé étendu doivent prévoir un recuit ou une passivation après soudure pour restaurer la performance à la corrosion des zones affectées thermiquement.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 515–620 MPa | annealed |
| Yield strength (0.2% offset) | ≈205–215 MPa | annealed |
| Hardness | ≈70–85 HRB | annealed |
| Density | 8.0 g/cm³ (0.29 lb/in³) | annealed |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Service atmosphérique et intérieur général
Quand l'environnement de travail est l'air ambiant, l'eau douce ou le lavage de qualité alimentaire, le 304 est d'ordinaire le choix d'inoxydable économique. Carters, supports, composants de convoyeurs et fixations de type sanitaire usinés en 304 tiennent là où l'acier au carbone plaqué se piquerait. Si le plan ne déclare pas un environnement chloruré, le 304 est la nuance par défaut qu'il vaut la peine de chiffrer en premier.
Quand le 304 est le mauvais choix
L'exposition aux chlorures — embruns marins, sel de déneigement, saumures de procédé — est la frontière classique. La corrosion par piqûres dans ces conditions est la raison pour laquelle les plans passent à la nuance au molybdène. De même, les pièces qui exigent une haute résistance par traitement thermique ne l'obtiendront pas du 304 : les nuances austénitiques ne durcissent que par écrouissage, aussi un raccord usiné critique en résistance peut-il relever d'une nuance à durcissement structural.
Assemblages soudés et post-usinage
Le 304 se soude aisément avec la pratique austénitique standard. Pour les ensembles usinés-puis-soudés, la sensibilisation près de la soudure se gère par une pratique bas carbone ou un recuit après soudage ; la variante bas carbone existe précisément pour cela. La passivation après usinage enlève le fer libre ramassé sur l'outillage et restaure la surface passive — à spécifier sur les pièces à surfaces cosmétiques ou sanitaires.
Points de sélection sur le comportement à l'usinage
Attendez-vous à ce que l'écrouissage façonne le plan de processus : copeaux continus, outillage à géométrie positive et passes de finition non interrompues. Les alésages profonds et les parois minces sont là où le 304 punit une séquence bâclée. Les perçages en travers et le filetage sont courants, mais l'atelier doit évacuer les copeaux énergiquement — recouper des copeaux écrouis est la voie la plus rapide vers la casse d'arête.
La discipline des paramètres de coupe derrière la plage chiffrée
Les paramètres qui gardent le 304 en train de couper plutôt que de frotter sont qualitatifs avant d'être numériques : des trajectoires qui maintiennent une engagement constante, des avances assez fortes pour rester sous la couche écrouie, et des vitesses de surface bien en dessous de ce que l'aluminium permet. Le temps d'arrêt est l'ennemi principal — un outil qui frotte au fond d'un cycle de perçage ou hésite sur une passe de finition durcit la surface qu'il est censé couper, et la passe suivante affronte une peau où l'outil n'entre pas. Les montages rigides comptent plus que sur les matières plus libres, car les marques de battement sur une surface austénitique sont des marques écrouies que la finition ne retire pas.
Tolérance, état de surface et opérations secondaires
Le 304 brut d'usinage porte des marques d'outil visibles ; les surfaces spécifiées plus lisses que ce qu'une finition fraisée ou tournée atteint passent en polissage ou rodage comme opérations secondaires, à planifier avec le devis d'usinage plutôt qu'après. La passivation après usinage est l'étape de finition standard pour la performance à la corrosion — elle enlève le fer libre ramassé sur l'outillage sans changer sensiblement les dimensions, donc elle peut s'insérer dans une chaîne de tolérances serrées. Les tolérances de classe rectification se réservent aux portées de roulement et surfaces d'étanchéité ; les mettre sur des features générales achète du coût sans fonction.
Modes de défaillance et de non-conformité courants
Les défauts récurrents sur le 304 usiné sont prévisibles : arête rapportée par lubrification insuffisante ou outillage émoussé, qui déchire la surface au lieu de la cisailler ; couches écrouies par frottement qui bloquent les passes suivantes ; éclats d'arête par recoupe de copeaux non évacués ; déformation sur parois minces et alésages profonds par bridage et chaleur ; et taches de rouille après lavage, d'ordinaire du fer libre au contact d'outillage en acier au carbone plutôt que la nuance elle-même. Chacun a sa contre-mesure de processus, et chacun apparaît au devis comme une note — les pièces à parois minces, alésages profonds petits ou surfaces cosmétiques sont là où les ateliers signalent le risque propre au 304.
Où se situe le 304 parmi les inoxydables usinables
Au sein de la famille austénitique, le 303 est la nuance à décolleter — l'ajout de soufre lui donne un casse-copeaux propre au prix de la performance à la corrosion — si bien que les pièces de décolletage sans service corrosif passent souvent là-bas. Le 316 s'usine plus visqueux que le 304 à cause du molybdène, donc les acheteurs qui spécifient du 316 sans environnement chloruré paient d'ordinaire une prime d'usinage pour une résistance à la corrosion qu'ils n'utilisent pas. Positionner correctement la nuance sur le plan est une décision de coût autant qu'une décision d'ingénierie.
Frequently Asked Questions
Le 304 est-il identique à l'inoxydable 18-8 ?
Essentiellement oui en tant que surnom de famille : « 18-8 » décrit l'équilibre approximatif chrome-nickel qui définit la famille austénitique, et le 304 en est le membre le plus courant. Mais 18-8 n'est pas une spécification — les documents d'achat doivent nommer la nuance réelle et la forme de produit, car les limites de composition, les plages de chimie produit et les exigences de propriétés mécaniques diffèrent entre désignations parentes de cette famille.
Ma pièce doit-elle être en 304 ou en nuance plus résistante à la corrosion ?
Décidez selon l'environnement de travail, pas selon le catalogue. Le service ambiant et le lavage gardent d'ordinaire le 304. Les chlorures, les embruns marins ou l'exposition continue au sel poussent la sélection vers la nuance au molybdène, et les acides forts ou les conditions réductrices à haute température peuvent pointer ailleurs entièrement. Si l'environnement de service est ambigu, écrivez-le sur la demande de devis — une déclaration d'environnement permet au chiffreur de proposer la nuance au lieu de deviner.
Que faut-il envoyer pour un devis d'usinage en 304 ?
Le paquet standard : un modèle STEP plus un plan 2D avec tolérances et filetages, la nuance et la forme de produit cotées (tôle, barre ou forge compte pour la résistance et la finition), la quantité et l'intention de série, la finition et toute exigence de passivation, et les besoins d'inspection. Si le service corrosif définit la pièce, incluez l'environnement — c'est la donnée la plus susceptible de changer la nuance proposée.
Pourquoi l'état de surface du 304 coûte-t-il plus cher à tenir que celui de l'aluminium ?
Trois comportements propres au 304 s'empilent : la matière s'écrouit, donc une surface frottée ou lustrée est durcie et résiste aux passes censées la lisser ; les copeaux continus traînent sur la face finie tant que l'évacuation n'est pas gérée ; et la nuance se soude à l'outil, donc l'arête rapportée apparaît en bavurage plutôt qu'en cisaillement propre. Les contre-mesures — outillage affûté, lubrification correcte, passes de finition dédiées et souvent une opération de polissage — sont de vraies étapes de processus, c'est pourquoi une cotation de finition fine se chiffre différemment sur du 304 que sur un alliage à coupe libre.
Ma pièce en 304 montre des taches de rouille après usinage. La matière est-elle en cause ?
Généralement non. La cause la plus courante est le fer libre ramassé sur un outillage ou une manutention en acier au carbone ou un sablage, qui se dépose sur la surface passive et rouille en premier. Un bain de passivation le dissout et restaure la couche riche en chrome. Le vrai piqûrage issu de la matière de base est rare et remonte typiquement à une exposition chlorurée pour laquelle la pièce n'était pas sélectionnée. Si les taches reviennent après passivation, la déclaration d'environnement doit retourner sur la demande de devis — c'est peut-être une question de sélection de nuance plutôt qu'un défaut qualité.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, filetages et la spécification de finition. Nommez explicitement la nuance et la forme de produit plutôt que d'écrire « inoxydable » — plusieurs désignations austénitiques semblent interchangeables sur un plan et ne le sont pas dans une chaîne d'approvisionnement.
Devis
Un devis se chiffre d'après le modèle et le plan, la nuance et la forme nommées, la quantité et l'intention de série, la classe de tolérance des features critiques, les exigences de finition et de passivation, et le pays de destination. Le contexte de service corrosif appartient à la demande de devis parce qu'il peut changer les propositions de nuance, pas seulement le prix.
Échantillon & approvisionnement
Des quantités prototype à la pièce unique sont normales pour l'inoxydable usiné, et une série prototype valide à la fois le bridage et le comportement d'écrouissage de la géométrie précise avant un lot de production. L'inspection du premier article avec certification matière est disponible sur demande — convenez du périmètre au devis.
Stockage & expédition
Le 304 usiné expédie avec l'état de surface que la cotation de finition définit — brut de laminage, passivé ou poli. L'inoxydable doit être emballé à l'écart du contact d'acier au carbone pour éviter la prise de fer libre qui rouillera ensuite. À réception, stockez au sec ; la nuance tolère bien les conditions ordinaires d'entrepôt.