Metall-3D-Druck (DMLS)
DMLS-Metall-3D-Druck in 17-4-Edelstahl und AlSi10Mg-Aluminium: 98 %+ Dichte, ±0,005″/Zoll Toleranz, 250 x 250 x 250 mm Bauraum, mit CNC-Nachbearbeitung und Polieren verfügbar.
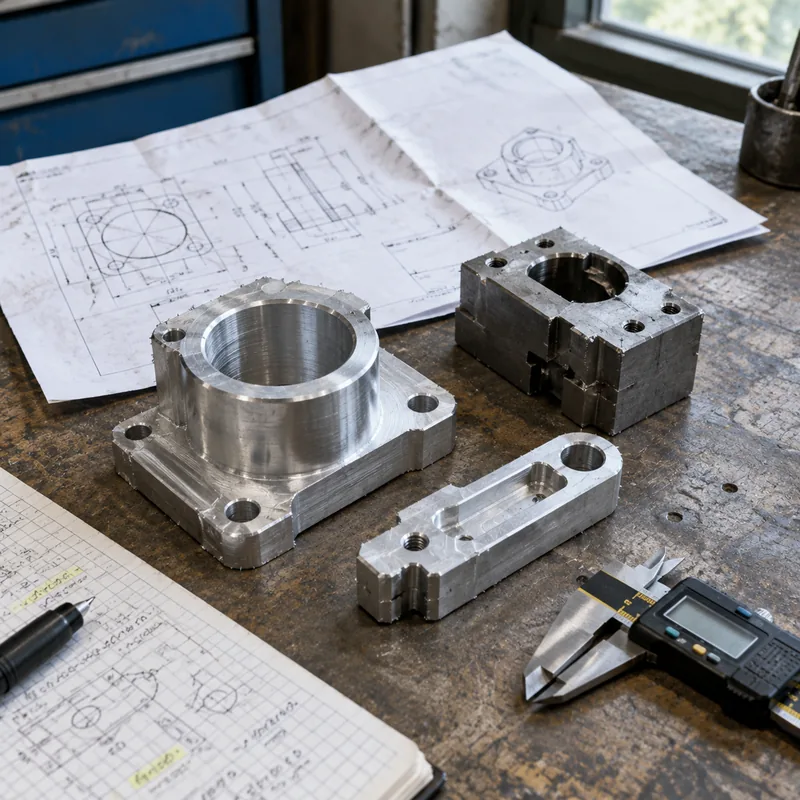
Direct Metal Laser Sintering (DMLS) baut Metallteile, indem ein Laser feines Pulver Schicht für Schicht verschmilzt und voll dichte Teile mit 98 %+ Dichte entstehen. Es fertigt Geometrie, die spanende Verfahren nicht erreichen — innere Kühlkanäle, konforme Flächen, konsolidierte Baugruppen — in echtem Metall, für Prototypen wie für die Serie.
Das Katalogspektrum umfasst 17-4-Edelstahl und AlSi10Mg-Aluminium, ein Bauraumvolumen von 10″ x 10″ x 10″ (250 x 250 x 250 mm) und eine Toleranz von ±0,005″ für das erste Zoll plus ±0,002″ je weiterem Zoll. Die Druckrauheit liegt bei 150–1000 µin Ra; Standard-Strahlfinish, optionale CNC-Bearbeitung kritischer Merkmale und Polieren bilden die Nachbearbeitungskette. Zertifizierungskontext: Für die Prozesslinie sind ISO 9001:2015, ISO 13485, IATF 16949:2016 und AS9100D mit ITAR-Registrierung ausgewiesen.
Spezifikationen
| Spezifikation | Metal 3D Printing (DMLS) |
|---|---|
| Toleranz | ± 0.005” for the first inch is typical, plus ± 0.002” for every inch thereafter |
| Max. Bauteilgröße | 10" x 10" x 10" (250 x 250 x 250 mm) |
Werkstoffe
Oberflächen
Direct Metal Laser Sintering (DMLS) für den 3D-Druck von Metallprototypen und Serienteilen: Ein Laser verschmilzt feines Metallpulver Schicht für Schicht zu voll dichten Teilen. Zertifizierungen nach ISO 9001:2015, ISO 13485, IATF 16949:2016 und AS9100D mit ITAR-Registrierung. Teile sintern auf 98 %+ Dichte mit Druckrauheit von 150–1000 µin Ra, Standard-Strahlfinish und optionaler CNC-Bearbeitung oder Politur.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Innere Kanäle und konforme Geometrie
Konforme Kühlkanäle in Werkzeugen, innere Sammler und Wärmetauschgeometrie sind die Anwendungen, für die DMLS existiert: Die Passagen werden aufgebaut, nicht gebohrt, und folgen jedem Pfad, den das Design vorgibt. Eine Baugruppe aus vielen gelöteten/geschweißten Teilen in ein gedrucktes Teil zu konsolidieren ist dasselbe Argument auf Systemebene.
17-4-Edelstahl für Werkzeug und Strukturteile
17-4 PH ist das Arbeitstier unter den DMLS-Edelstählen: fest, härtbar, korrosionsbeständig — eingesetzt für Werkzeug, Vorrichtungen und Strukturhardware. Beachten Sie, dass sich der Druckzustand vom gewalzten, wärmebehandelten Zustand unterscheidet; die mechanischen Werte hängen von der Wärmebehandlung nach dem Druck ab, also nennen Sie Einsatztemperatur und Lastklasse bei der Anfrage.
AlSi10Mg für leichte Thermoteile
AlSi10Mg passt zu Gehäusen, Halterungen und thermisch belasteten Teilen der Aluminiumklasse, mit feinem Gefüge aus der raschen Erstarrung. Wärmebehandlung und Zerspanung von Bezügen/Gewinden nach dem Druck sind die Standard-Finishkette für Funktionsteile.
Nachbearbeitung von Anfang an einplanen
Ein gedrucktes Teil, das eine Zeichnung erfüllen muss, ist eine Prozesskette, kein Einzelschritt: Druck → Spannungsarmglühen/Wärmebehandlung → Abnahme von der Bauplatte → Zerspanung kritischer Merkmale → Finish. Entwerfen Sie Bezüge, die diese Kette überstehen, setzen Sie die ±0,005″-Klasse auf zerspanete Merkmale und behandeln Sie Druckoberflächen (150–1000 µin Ra) als Basislinie, die das Finish verbessern muss.
Stützen, Orientierung und Bauökonomie
DMLS druckt auf Stützen, die Überhänge an die Platte ankern, und die Orientierung entscheidet, wo diese Stützen landen, wie viel Eigenspannung sich aufbaut und wie viele Teile in einen Bau passen. Stützen hinterlassen Kontaktmarken auf den berührten Flächen — ein weiterer Grund, kritische Flächen zu planen (und meist zu zerspanen) statt zu drucken. Bei Menge treibt die Plattenverschachtelung den Stückpreis: Teile, die gut stapeln, drucken günstiger — geometrische Freiheit auf unkritischen Flächen hat in diesem Verfahren direkten wirtschaftlichen Wert.
Häufig gestellte Fragen
DMLS oder CNC-Bearbeitung für ein Metallteil?
Zerspanung gewinnt bei Toleranz, Oberflächengüte, Eigenschaften des Knetwerkstoffs und Preis für Geometrie, die ein Werkzeug erreicht. DMLS gewinnt, wenn Geometrie unmöglich oder unwirtschaftlich zu zerspanen ist — innere Kanäle, konsolidierte Teile, materialeffiziente komplexe Strukturen. Für ein Teil, das nur aus Masse existiert, weil die Zerspanung es verlangt, kehrt oft ein Redesign für den Druck den Vergleich.
Welche Toleranz und Oberfläche darf ich im Druckzustand erwarten?
Der Katalog nennt ±0,005″ auf dem ersten Zoll plus ±0,002″ je weiterem Zoll und eine Druckrauheit von 150–1000 µin Ra je nach Orientierung und unteren Flächen. Funktionale Präzision kommt aus der Nachbearbeitung: Konstruieren Sie das Teil so, dass kritische Merkmale Zerspanungsaufmaß tragen, und halten Sie gedruckte Flächen an ihrer kosmetischen/strukturellen Rolle fest.
Was braucht ein DMLS-Angebot?
STEP/STL-Modell, Legierung (17-4 oder AlSi10Mg), Stückzahl, Wärmebehandlungs- und Zerspanungsforderungen, Angaben zu kritischen Merkmalen und Zielland. Nennen Sie die Einsatzumgebung — Last, Temperatur, Korrosion —, denn sie bestimmt sowohl die Orientierung als auch die Wahl der Wärmebehandlung nach dem Druck.
Bestellung & Unterlagen
Unterlagen
3D-Modell plus Zeichnung der kritischen Merkmale; wo Nachzerspanung erwartet wird, die zerspaneten Bezüge markieren, damit die Bauorientierung sie trägt. Zertifizierungs- oder Losverfolgbarkeitsforderungen sollten mit dem Auftrag benannt werden.
Angebot
Kalkulationseingaben: Werkstoff, Teilvolumen und Stützenverbrauch, Stückzahl (Verschachtelungsökonomie), Wärmebehandlung, Zerspan- und Finishschritte, Zielland. Angebote sollten Druckkosten von Nachbearbeitung trennen — die Kette, nicht der Druck, macht meist den Großteil der Lieferzeit aus.
Muster & Versorgung
Erstmuster schließen die volle Kette ein (Druck, Behandlung, Zerspanung, Finish), damit die Freigabe das Endprodukt abbildet, nicht den Rohbau. Bei Serienteilen bleiben nach der Freigabe Orientierung und Prozesskette fix — wer eines ändert, ändert das Teil.
Lagerung & Versand
Fertige DMLS-Teile versenden wie zerspanete Metallteile: geschützte kritische Flächen, Korrosionsschutz für stahlkontaktierende Werkzeuge im Transit. 17-4 im Druckzustand ist korrosionsanfälliger als nach Passivierung oder vollem Finish — passen Sie die Lagerbedingungen an den tatsächlich gelieferten Oberflächenzustand an.