Druckguss
Aluminium- und Zinkdruckguss für komplexe Near-Net-Shape-Teile: Toleranzen von +/-0,003″–0,005″ je Zoll, Dünnwand-Kapazität, große Formate bis 2500 x 3500 mm, in A380, A360, ADC12 und Zamak-Legierungen.
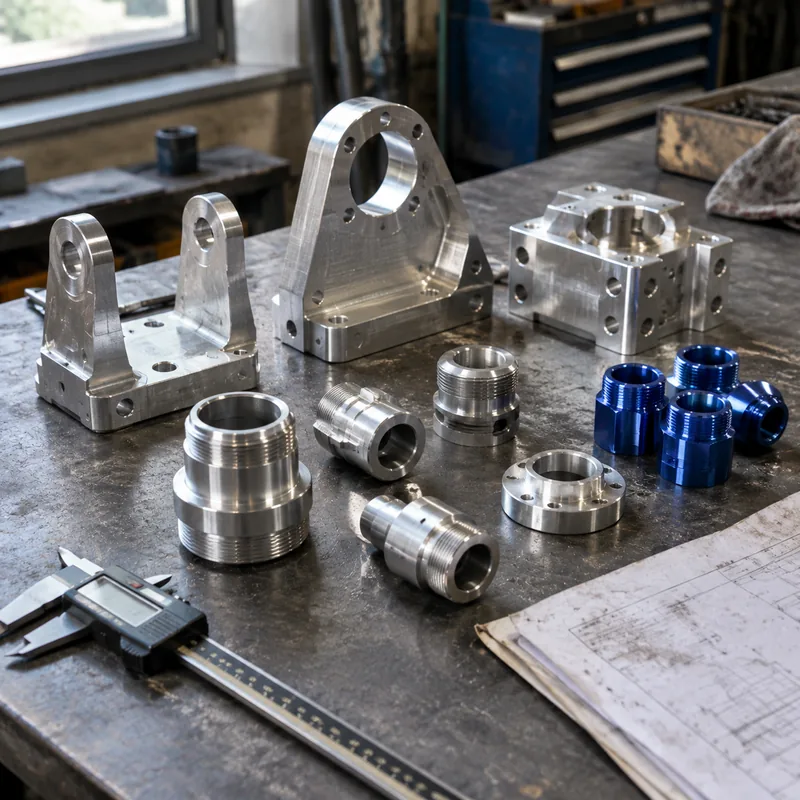
Druckguss injiziert geschmolzenes Aluminium oder Zink unter Druck in eine Stahlgussform und erzeugt near-net-shape Metallteile mit wiederholbaren Maßen, dünnen Wänden und gutem Oberflächenzustand zu Stückkosten, die mit der Menge scharf fallen. Er ist das Serienverfahren hinter Gehäusen, Getriebegehäusen, Halterungen, Kühlkörpern und Strukturhardware, wo Fertigung aus dem Vollen den größten Teil des Metalls in Späne verwandeln würde.
Das Katalogspektrum umfasst Toleranzen von +/-0,003″–0,005″ je Zoll (bis +/- 0,001″ an gut platzierten Merkmalen), Teilformate bis 2500 x 3500 mm mit Einzelblockgewichten bis 20 Tonnen sowie eine Legierungsliste, die sich in Aluminium (A360.0, A380.0, A383.0/ADC12, A413.0) und Zink (Zamak 2, Zamak 3) teilt. Die Oberfläche kommt glatt oder strukturiert aus der Form und nimmt Lacke und Galvanik für fertige Erscheinungsbilder an.
Spezifikationen
| Spezifikation | Die Casting |
|---|---|
| Toleranz | +/-0.003″ – 0.005″ per inch; as tight as +/- .001” |
| Max. Bauteilgröße | Up to 2500 x 3500 mm, with single-block weights of up to 20 tons |
Werkstoffe
Oberflächen
Kundenspezifischer Aluminium- und Zinkdruckguss für komplexe Metallteile mit kosteneffizientem Werkzeug und schneller, skalierbarer Fertigung. Bietet enge Toleranzen, Dünnwand-Kapazität und eine Reihe von Oberflächen.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Serien-Near-Net-Shape-Gehäuse
Die Ökonomie des Druckgusses ist Werkzeug gegen Menge: Sobald die Form existiert, trägt jedes Teil Minuten Maschinenzeit und Ausschussquoten weit unter der Zerspanung. Gehäuse und Gehäuseteile in Stückzahlen von Hunderten bis Hunderttausenden sind die Kernanwendung — je mehr die Form near-net-shape hält, desto weniger Nachbearbeitung braucht das Teil.
Dünne Wände und leichte Strukturen
Druckguss füllt Wände, die Schwerkraftguss nicht schafft — genau dort liegen die Gewichtseinsparungen. Wanddickengleichmäßigkeit zählt mehr als absolute Dünne: abrupte Dickenwechsel bestimmen sowohl das Füllverhalten als auch die Lunkerporosität, die das Gussteil tragen wird.
Legierungswahl: Aluminium vs. Zink
Aluminiumlegierungen (A380 als Arbeitstier, A360 für bessere Korrosions-/Dichtigkeit, ADC12/A383 für dünne komplexe Füllungen) tragen Struktur- und Thermohardware. Zamak-Zinklegierungen füllen feinere Details, nehmen Galvanik hervorragend an und passen zu kleineren Präzisionsteilen — die Wahl folgt Teilgröße, Detaildichte und Umgebung, nicht Präferenz.
Wo die Zerspanung den Guss vollendet
Dichtflächen, Lagerbohrungen, Gewindebohrungen und kritische Bezüge werden nach dem Guss gefräst — die +/- 0,001″-Klasse an ausgewählten Merkmalen ist eine Zerspanungsangabe, keine Gussangabe. Konstruieren Sie diese Merkmale für die Nachbearbeitung zugänglich und bezugskonsistent zum Gussteil, dann bleibt die Prozesskette günstig.
Entformungsschrägen, Trennlinien und werkzeugfreundliche Konstruktion
Druckgussgerechte Konstruktion ist eine eigene Disziplin: Wände brauchen Schräge, damit sich das Teil entformt; die Trennlinie entscheidet, wo Grat entsteht und was die Form halten kann; Merkmale, die Schieber bräuchten (Hinterschneidungen, Seitenbohrungen), treiben Werkzeugkosten und Wartung. Schräge und Trennstrategie zu prüfen, bevor die Form geschnitten wird, ist die billigste Ingenieurstunde der gesamten Prozesskette — nach dem Schnitt ist jede Geometrieänderung eine Werkzeugänderung. Bringen Sie die Gussteil-Fragen in die Angebotsphase, nicht zur Erstmusterprüfung.
Häufig gestellte Fragen
Druckguss oder CNC-Bearbeitung — wann gewinnt was?
Bei Menge gewinnt Druckguss bei komplexer dünnwandiger Geometrie, weil die Stückkosten fallen, während die Zerspanung etwa linear mit dem entfernten Material bleibt. Bei Prototyp und Kleinmenge gewinnt Zerspanung, weil sie keine Form braucht. Die Schnittstelle ist die Werkzeugamortisation — für auf Serie bestimmte Teile ist das Standardmuster: zerspanete Prototypen zur Validierung, dann die Gussform.
Welche Toleranz darf ich von der Form erwarten?
Der Katalog nennt +/-0,003″–0,005″ je Zoll als formgegebenes Spektrum, mit +/- 0,001″ erreichbar an gut platzierten Merkmalen, die die Form eng kontrolliert. Über das Teil hinweg skaliert die Toleranz mit dem Maß und der Anzahl bewegter Formelemente (Schieber). Setzen Sie enge Angaben auf formkontrollierte Merkmale und erwarten Sie Nachbearbeitung für alles Engere.
Was braucht ein Druckguss-Angebot?
Ein 3D-Modell mit geplanten Entformungsschrägen und Wanddicken, Legierungswahl (oder Zieleigenschaften zur Auswahl), geschätzte Jahres- und Losmengen, Oberflächenangabe (glatt, strukturiert, lackiert, galvanisch) sowie markierte nach dem Guss zerspanete Merkmale. Die Menge ist der entscheidende Input — Angebote ohne sie können die Werkzeugökonomie nicht ehrlich verorten.
Bestellung & Unterlagen
Unterlagen
Auftragspaket: 3D-Modell, Zeichnung mit getrennt ausgewiesenen formgegebenen und zerspaneten Merkmalen, Legierungsspezifikation, Oberflächenspezifikation und Mengenprognose. Werkzeugdesign-Reviews (Trennlinie, Schräge, Auswerferposition) finden vor dem Formschnitt statt — planen Sie dort einen Revisionszyklus ein.
Angebot
Angebote trennen Werkzeugkosten vom Stückpreis, und der Stückpreis ist mengenabhängig. Inputs: Geometrie, Legierung, Mengen, Oberfläche, Zerspanoperationen nach dem Guss, Prüfforderungen und Zielland. Fragen Sie nach Stückpreis bei mehr als einer Menge — die Kurve, nicht der Punkt, ist die Entscheidungseingabe.
Muster & Versorgung
Erstmuster kommen aus der neuen Form und verankern die Produktionsfreigabe: Maß, Füllqualität, Lunker an zerspaneten Flächen. Serienlosen laufen dann gegen diese Freigabe. Losplanung und Lagerarrangements (Rahmenaufträge mit Abrufen) werden im Angebot bestätigt.
Lagerung & Versand
Gussteile sind maßstabil und versandfreundlich; fertige Flächen (galvanisch, lackiert) brauchen denselben Transportschutz wie jede Beschichtung. Aluminiumguss sollte für Langzeitlagerung trocken bleiben — weißes Korrosionsprodukt auf ungeschütztem Aluminium ist kosmetisch, aber vermeidbar. Zerspanete Dichtflächen werden geschützt und bei Stahleinsätzen geölt versandt.