ステンレス鋼304のCNC加工
ステンレス鋼304のCNC加工:熱処理状態付きで収集した特性範囲、腐食環境での選定ポイント、見積依頼に必要なものを解説します。
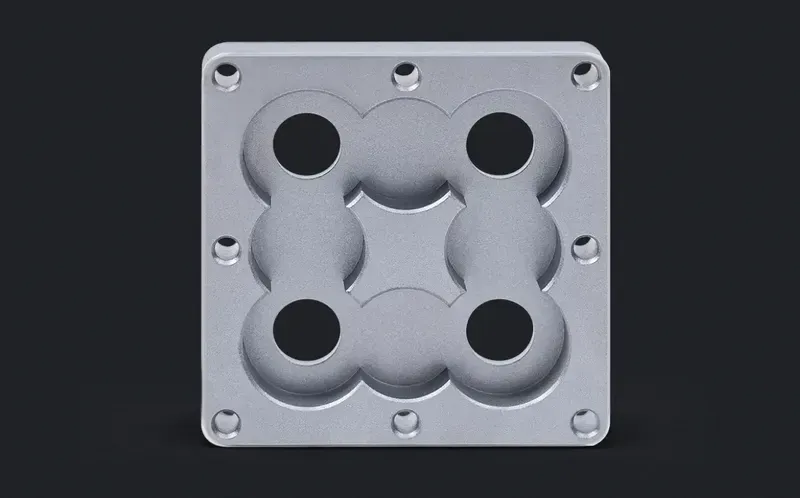
304は、ほとんどの機械加工工場が日常的に切削している汎用オーステナイト系ステンレス鋼で、図面に等級名を書かず「ステンレス鋼」とだけ記されているときに、発注側が通常想定している材料です。耐食性・成形性・溶接性のバランスが取れており、屋内用途や大部分の大気環境下で十分に使用できるため、筐体、食品接触用金物、締結部品、一般プロセス装置で広く採用されています。
304の切削加工は直接的ですが、摩擦がゼロというわけではありません。オーステナイト組織は加工硬化するため、工具は擦るのではなく切削し続けなければならず、重い切り込みのパスが、軽い仕上げ当てパスより優れます。鋭利な工具、十分な送り、水溶性クーラントのたっぷりした供給が標準的な対策です。溶接組立が多くなる部品は、熱影響部の耐食性を回復するため、溶接後の焼なましまたは不動態化を計画に織り込むべきです。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 515–620 MPa | annealed |
| Yield strength (0.2% offset) | ≈205–215 MPa | annealed |
| Hardness | ≈70–85 HRB | annealed |
| Density | 8.0 g/cm³ (0.29 lb/in³) | annealed |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された熱処理状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
一般な大気環境・屋内用途
使用環境が大気中、淡水、食品グレードの洗浄であれば、304は通常、経済的なステンレスの選択肢です。304から切削したハウジング、ブラケット、コンベア部品、衛生配管用継手は、めっきを施した炭素鋼なら孔食が発生するような環境でも耐えます。図面に塩化物環境の記載がなければ、まず見積もるべき既定の等級は304です。
304が不適切なケース
塩化物への暴露 — 海洋の飛沫、凍結防止剤、食塩水プロセス — が古典的な境界線です。これらの条件下での孔食こそ、図面がモリブデン含有グレードに移行する理由です。同様に、熱処理による高強度を必要とする部品は304からは得られません。オーステナイト系は冷間加工でのみ強化されるため、強度が重要な切削継手は析出硬化系グレードに移るべき場合があります。
溶接組立と加工後処理
304は標準的なオーステナイト系の溶接実務で容易に溶接できます。切削後に溶接する組立品では、溶接部近傍の鋭敏化を低炭素材の採用または溶接後焼なましで管理します。低炭素バリエーションはまさにこのために存在します。切削後の不動態化は、工具から付着した遊離鉄を除去し不動態皮膜を回復させる処理で、外観面や衛生面を持つ部品には指定する価値があります。
切削挙動から見た選定ポイント
加工硬化が工程計画を左右すると想定してください。連続型の切りくず、ポジ刃(マウスプラス)の工具、中断のない軽い仕上げパスが基本です。深い中ぐりと薄肉こそ、304が雑な工程順序に報いるところです。横穴ドリルやねじ切りは日常的な加工ですが、切りくずを積極的に排出する必要があります — 加工硬化した切りくずの再切削は、刃先欠けへの最短ルートです。
見積上の特性範囲を支える切削条件の規律
304を擦らせず切削し続けるための条件は、数値よりも質的な規律が先です。一定の切り込みを維持する工具経路、加工硬化層より深く食い込む送り、アルミニウムが許容する値より十分低い切削速度。滞留(ドウェル)が最大の敵です。ドリルサイクルの穴底で擦る工具や、仕上げパスで迷う工具は、切削すべき面を硬化させ、次のパスは工具が入れない硬化皮膜とぶつかります。オーステナイト系の面に付いたびびり痕は加工硬化した痕であり、仕上げでは除去できないため、自由に切削できる材料よりも剛性の高いセットアップが重要になります。
公差・表面粗さ・二次加工
切削のままの304には工具痕が残ります。フライス仕上げや旋盤仕上げが到達できるより滑らかな面が図面に指定されている場合は、研磨またはラップ仕上げを二次加工として工程に組み込みます。機械加工の見積と同時に計画するのが最善で、加工後で追加するのは避けましょう。切削後の不動態化は耐食性のための標準的な仕上げ工程で、工具から付着した遊離鉄を寸法にほとんど影響なく除去できるため、厳しい公差チェーンの中に組み込めます。研削クラスの公差は軸受座やシール面のために取っておくべきで、一般形状に付けてもコストばかり増えて機能は得られません。
代表的な不良と不適合モード
304の切削加工で繰り返される不良は予測可能です。潤滑不足や摩耗した工具による構成刃先 — せん断ではなく表面を引き裂く。擦れによる加工硬化層が後続パスを阻害する。排出しきれていない切りくずの再切削による刃先欠け。クランプと熱による薄肉部・深穴の変形。そして洗浄後の赤錆 — これは多くの場合、材料自体ではなく炭素鋼の工具や治具との接触による遊離鉄です。それぞれに工程上の対策があり、それぞれが見積時の注記として現れます。薄肉、小径深穴、外観面を持つ部品は、304特有のリスクを工場が警告するところです。
切削可能なステンレス鋼の中で304の位置づけ
オーステナイト系ファミリーの中で、303は快削系グレードです。硫黄の添加によりきれいな切りくず分断を得られる代わりに耐食性を犠牲にするため、腐食環境のないねじ切り加工品はしばしばそちらに振られます。316はモリブデン添加のために304より粘り気があって切削しにくく、塩化物環境がないのに316を指定する発注者は、使わない耐食性のために切削プレミアムを払うことになりがちです。図面の上で等級を正しく位置づけることは、設計上の決定であると同時にコスト上の決定でもあります。
Frequently Asked Questions
304と18-8ステンレス鋼は同じものですか?
ファミリーの通称としては実質的に同じです。「18-8」はオーステナイト系ファミリーを定義するクロムとニッケルのおおよそのバランスを指し、304はその最も一般的なメンバーです。ただし18-8は規格ではありません。調達文書では実際の等級名と製品形態を明記すべきです。同じファミリー内でも、近似した呼称の間で化学成分の範囲や機械的特性の要求は異なります。
私の部品は304にすべきか、より耐食性の高いグレードにすべきか?
カタログではなく使用環境で判断します。大気中や洗浄を伴う用途なら通常は304で維持できます。塩化物、海洋飛沫、連続する塩分暴露はモリブデン含有グレードへの移行を促し、強酸や高温の還元性雰囲気ではまったく別の材料を指すこともあります。使用環境が曖昧なら、見積依頼(RFQ)に環境条件を明記してください。環境の記載があれば、見積側は推測ではなく適切なグレードを提案できます。
304の切削加工の見積には何を送ればよいですか?
標準的なセットは次のとおりです。公差とねじ指定の入った2D図面とSTEPモデル、等級名と製品形態の明記(板・棒・鍛造の別は強度と仕上げに影響します)、数量とロット意図、仕様と不動態化の要否、検査要求。腐食環境が部品を定義するなら環境条件も含めてください。提案グレードを変えうる情報の中で、これが最も可能性が高いからです。
304の表面粗さはなぜアルミよりコストがかかるのですか?
304特有の三つの挙動が重なります。材料が加工硬化するため、擦れて鏡面化された面は硬化しており、滑らかにするはずのパスを拒む。切りくず排出が管理されていないと、連続切りくずが仕上げ面を引っ掻く。材料が工具に溶着しやすく、構成刃先がきれいなせん断ではなく塗り付きとして現れる。対策 — 鋭利な工具、適切な潤滑、専用の仕上げパス、しばしば研磨工程 — はすべて現実の工程ステップであり、これが快削合金と比べて304の細かい表面粗さ指定の価格が違う理由です。
切削後に304部品に赤錆が発生しました。材料が間違っていますか?
通常は違います。最も多い原因は、炭素鋼の工具・搬送設備・ブラスト材から付着した遊離鉄が不動態面上に乗り、そこから先に錆びるものです。不動態化処理の浴はそれを溶解し、クロムリッチな皮膜を回復させます。母材由来の本当の孔食はまれで、通常はその部品が想定していなかった塩化物暴露に遡ります。不動態化後もしみが再発するなら、環境条件の記載を見積依頼に戻すべきです — 品質不良ではなくグレード選定の問題かもしれません。
Ordering & Documentation
図面・文書
公差、ねじ指定、表面処理仕様を記載した2D図面とSTEPまたはIGESモデルをお送りください。「ステンレス」とだけ書くのではなく、等級名と製品形態を明記してください。複数のオーステナイト系呼称は図面の上では互換に見えても、サプライチェーンの中では互換ではありません。
見積
見積はモデルと図面、明記された等級と形態、数量とロット意図、重要部の公差クラス、仕上げと不動態化の要求、納品先国に基づいて行われます。腐食環境の文脈は見積依頼(RFQ)に含めるべきです。価格だけでなくグレード提案を変えうるからです。
サンプル・供給
切削ステンレスでは一個からの試作数量も普通で、試作ロットは量産バッチの前に、治具とその幾何形状特有の加工硬化挙動の両方を検証します。材料証明書付きの初品検査はリクエストに応じて対応します — 範囲は見積時に取り決めてください。
保管・出荷
切削済みの304は、仕様指定が定義する表面状態(ミル仕上げ、不動態化、研磨)のまま出荷されます。ステンレスは、後で錆の原因になる遊離鉄の付着を避けるため、炭素鋼との接触を分けて梱包すべきです。受領後は乾燥した場所で保管してください。この等級は通常の倉庫環境にはよく耐えます。