Usinage CNC de l'acier inoxydable 440C
Usinage CNC de l'inox 440C : la nuance martensitique à haut carbone pour pièces durcies résistantes à l'usure, enveloppe de caractéristiques collectée et limites procédé.
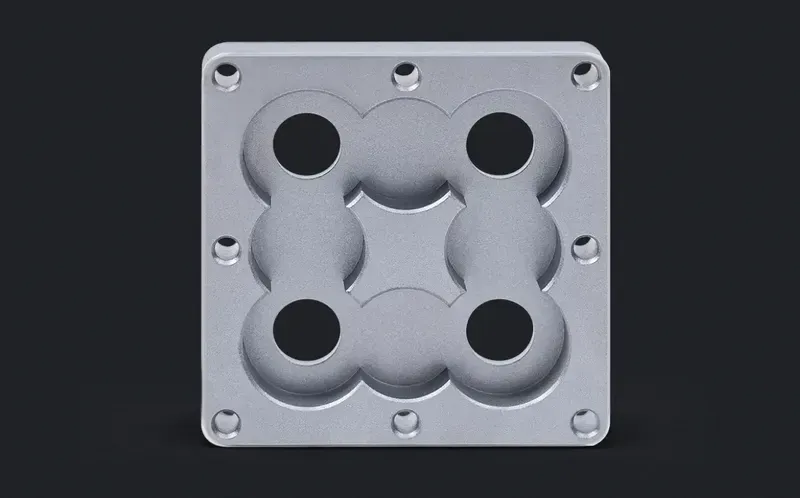
Le 440C est l'acier inoxydable martensitique à haut carbone qui associe une vraie résistance à la corrosion et la capacité de se durcir au sommet de la gamme des inox. Ce mariage — un inoxydable qui accepte un traitement thermique comme un acier à outils — explique pourquoi roulements, composants de robinetterie, tranchants de qualité coutellerie et inserts de moules le spécifient. Parmi les inox, c'est le choix résistance à l'usure ; parmi les aciers trempants, c'est le choix résistance à la corrosion.
Le carbone qui donne au 440C sa dureté en fait aussi la nuance inox courante la plus exigeante à usiner, surtout après trempe. Les gammes de production économiques coupent l'alliage à l'état recuit, le trempent, puis finissent les surfaces de précision par rectification — une discipline d'enchaînement que le devis doit refléter dès le début.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 110 ksi | — |
| Yield strength (0.2% offset) | 65 ksi | — |
| Hardness | 58 HRC (heat treated) | — |
| Hardness hrc heat treated | 48–56 HRC (mold-stock condition) | — |
| Machinability rating | Low (mold-stock table) | — |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Composants durcis résistants à l'usure
Billes et bagues de roulements, sièges et aiguilles de soupapes, arbres de pompes en service doux, inserts d'usure et tranchants — partout où une surface durcie doit aussi résister aux taches et à une attaque chimique modérée, le 440C est la réponse inox standard. Il conserve un tranchant vif et une surface dure sous un abrasif qui marquerait les nuances austénitiques.
Positionnement corrosion : mieux que l'acier au carbone, pas une nuance marine
Le 440C résiste aux atmosphères ordinaires, à l'eau douce et aux produits chimiques modérés, mais sa teneur élevée en carbone lui coûte la tenue à la corrosion des austénitiques et des nuances au molybdène. Un service riche en chlorures finit par le piquer. Les pièces qui exigent dureté et vraie résistance à la corrosion aboutissent généralement à un composant 440C durci avec revêtement, ou à une discussion de spécification sur la caractéristique prioritaire.
Enchaînement de production : usiner à l'état doux, finir à l'état dur
Le 440C recuit s'usine comme un acier allié tenace — vitesses réduites, montages rigides, outillage à géométrie positive. Après trempe, la coupe relève de la rectification : diamètres de roulement, faces d'étanchéité et surfaces de référence planes sont finis par abrasion, tandis que filetages et éléments non critiques se coupent avant traitement thermique. Des plans qui marquent les surfaces rectifiées rendent l'enchaînement — et le devis — sans ambiguïté.
Moules et outillage
Les empreintes et noyaux de moules inoxydables pour le médical, l'alimentaire et l'optique sont un usage classique du 440C : l'alliage se durcit dans la bande de dureté des aciers à moules et résiste à l'aspect corrosif de certaines résines et additifs. Dans ce métier, le 440C concurrence les aciers à moules dédiés sur le polissabilité et les nuances martensitiques à durcissement structural sur l'économie d'usinage.
Notes de comportement à l'usinage pour la planification
Attendez-vous à l'économie d'enlèvement de matière la plus défavorable des inox courants : indices d'usinabilité bas, écrouissage sous temps de contact prolongé et usure abrasive de l'outillage. Carbure dur affûté et revêtu, arrosage abondant et trajectoires à engagement constant sont les parades. Toute passe qui frotte au lieu de couper durcit la surface que la passe suivante doit attaquer — le piège de planification classique du 440C.
Frequently Asked Questions
Comment le 440C se compare-t-il au 316 en résistance à la corrosion ?
Ils répondent à des questions différentes. Le 316 est le champion de la corrosion parmi les inox courants mais reste doux ; le 440C se durcit jusqu'à une résistance superficielle de nuance à roulements, avec une tenue à la corrosion supérieure à l'acier au carbone mais nettement inférieure au 316, surtout en service chloruré. Une pièce exigeant les deux à la fois est une conversation de conception, pas une consultation de catalogue.
Peut-on usiner le 440C à l'état durci ?
Uniquement avec un outillage abrasif ou superdur : le 440C durci se rectifie, se rodoe ou se tourne au CBN plutôt qu'il ne se fraise classiquement. La gamme de production standard usine les éléments à l'état recuit, laisse une surépaisseur de rectification sur les surfaces de précision, trempe, puis finit. Toute tentative de coupe à pleine dureté au carbure ordinaire finit généralement en facture d'outillage.
Quelle dureté attendre d'un 440C traité thermiquement ?
L'alliage atteint la bande de dureté supérieure de la famille des inox lorsqu'il est correctement trempé et revenu, et la pratique des aciers à moules cite une plage légèrement inférieure pour des états de revenu tenaces. Le chiffre exact dépend du cycle de trempe : le plan devrait donc nommer la bande de dureté requise et laisser le traitement thermique la cibler, plutôt que de citer une valeur unique de fiche technique.
Que faut-il envoyer pour un devis d'usinage en 440C ?
Un modèle STEP, un plan 2D avec tolérances, l'état durci requis et la bande de dureté, les surfaces rectifiées signalées comme telles, la quantité et les exigences de finition (passivation, polissage). La question rectification-avant-ou-après est le devis de cet alliage : répondez-y sur le plan et le chiffrage suit proprement.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, la spécification de traitement thermique et un marquage clair des surfaces de classe rectifiée. Les bandes de dureté figurent sur le plan sous forme de plages, pas de valeurs uniques.
Devis
Le chiffrage suit le modèle et le plan, la séquence d'états (usinage recuit, traitement thermique, rectification), la quantité et la finition. La passivation après usinage est une pratique standard sur cette nuance — mentionnez-la explicitement quand la tenue à la corrosion compte.
Échantillon & approvisionnement
Les premiers articles prouvent les états de surface rectifiés et la stabilité dimensionnelle à travers le cycle de trempe. Un certificat avec la couée de traitement thermique et la vérification de dureté est disponible sur demande — convenez du périmètre au devis.
Stockage & expédition
Le 440C durci et passivé tolère les conditions ordinaires d'entrepôt ; les surfaces rectifiées doivent voyager protégées du contact et de l'humidité. Les surfaces usinées brutes se conservent mieux avec un film d'huile lors d'un stockage prolongé.
Request a quote for Usinage CNC de l'acier inoxydable 440C →