Usinage CNC de l'acier allié 4340
Usinage CNC de l'acier allié 4340 : la nuance nickel-chrome-molybdène des pièces à ultra-haute résistance, avec des propriétés conditionnées par le traitement thermique et des notes de processus.
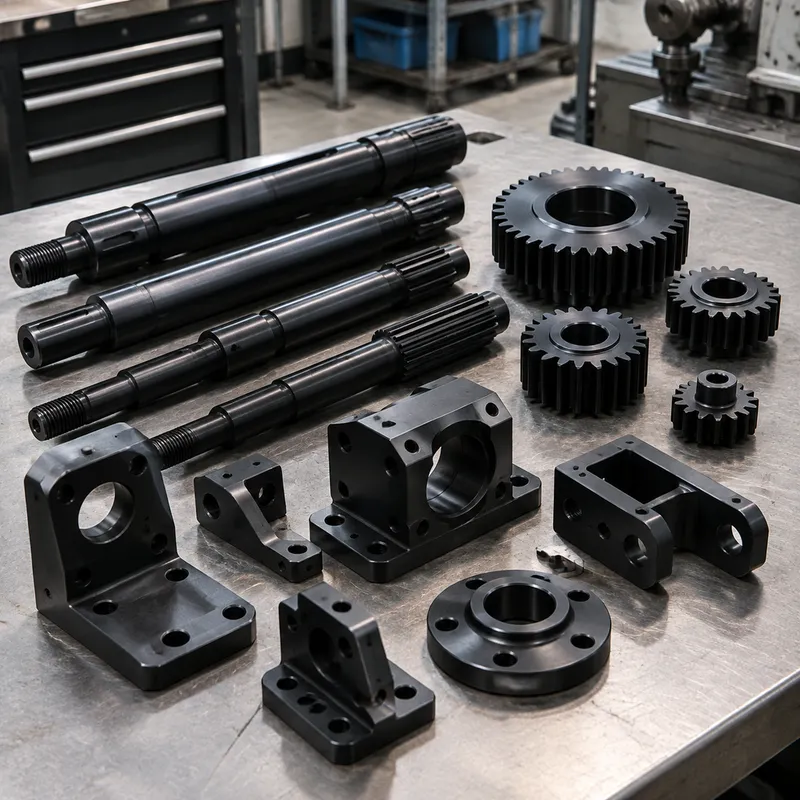
Le 4340 est l'acier allié nickel-chrome-molybdène à trempabilité profonde auquel les plans structurels recourent quand une pièce doit porter des charges extrêmes à travers une section substantielle : composants de classe train d'atterrissage, arbres lourds, vilebrequins, axes très sollicités et engrenages. Le nickel dans la composition est ce qui le sépare du 4140 — de la ténacité à travers fortes sections et une résistance conservée aux profondeurs de durcissement où les alliages plus superficiels retombent.
Le récit des propriétés du 4340 est inséparable du traitement thermique. La même barre peut être normalisée à une résistance modérée ou trempée-revenue jusqu'aux abords du territoire de l'acier à outils, et la pièce usinée que vous expédiez est définie par l'état que le plan a commandé. Cela fait du plan d'usinage une question de séquence : couper à l'état doux, puis durcir, puis re-rectifier les features critiques — ou usiner du brut pré-durci quand la géométrie le permet.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 745–1860 MPa (heat-treatment dependent); 1,200–1,350 MPa normalized (second source) | — |
| Yield strength (0.2% offset) | 470–1550 MPa (heat-treatment dependent); 830–900 MPa normalized (second source) | — |
| Elongation | 10–20% | — |
| Hardness | 217–460 HB (condition dependent) | — |
| Hardness hrc normalized | HRC 38–40 (normalized); 30–36 HRC (chart condition) | — |
| Machinability rating | 50–57% (chart dependent) | — |
| Weldability | Fair (preheating required) | — |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Composants usinés à ultra-haute résistance
Arbres de service lourd, engrenages, axes, boulons et fixations structurelles de machines exigeantes sont le terrain naturel du 4340. Là où une pièce en 4140 arrive au bout de sa résistance ou qu'une section est trop épaisse pour que le 4140 durcisse à cœur, le plan passe d'ordinaire au 4340. L'alliage gagne son coût sur les pièces porteuses, pas sur la quincaillerie générale.
Le séquencement du traitement thermique décide du plan de processus
Les routes de production courantes : usiner à l'état normalisé ou recuit et durcir après l'ébauche, puis finir les surfaces critiques par rectification ; ou acheter du brut pré-durci et usiner à cote avec du carbure classé pour la dureté. Dans tous les cas le plan doit nommer l'état — des propriétés sans l'état ne signifient rien sur cet alliage, et il en va de même pour le devis.
4340 contre 4140
Les deux sont des alliages de la famille chrome-molybdène avec de solides précédents d'usinage. Le 4340 ajoute du nickel, qui achète de la ténacité et un durcissement plus profond — il l'emporte sur les pièces à charges d'impact et les fortes sections. Le 4140 s'usine un peu plus docilement et coûte moins cher, raison pour laquelle il reste le défaut jusqu'à ce que le cas de charge exige réellement le cran au-dessus. Passer de l'un à l'autre est une décision de spécification, pas une substitution d'atelier.
Le soudage avec discipline
Le 4340 se soude correctement sous pratique stricte : préchauffage, consommables à bas hydrogène, et traitement thermique post-soudure pour gérer la zone durcie. Un soudage non contrôlé d'une pièce en 4340 traitée thermiquement peut la fissurer. Les ensembles qui combinent soudage et cet alliage appartiennent au plan de processus dès le devis, la séquence de soudage étant traitée comme une partie du récit de traitement thermique plutôt qu'une pensée après coup.
Notes de comportement à l'usinage pour la planification
Dans les états adoucis, le 4340 s'usine avec la discipline ordinaire de l'acier allié ; à l'état pré-durci il coupe comme du 4140 à dureté similaire — vitesses réduites, montages rigides, et outillage classé pour l'usure abrasive. Les indices d'usinabilité le placent sous les nuances à décolleter et au carbone simple, c'est le prix attendu de la résistance qu'il porte. Les coupes interrompues sur du 4340 durci sont là où les budgets d'outillage partent ; séquencez les features pour que le brut durci subisse le moins d'impacts possible.
Frequently Asked Questions
Dans quel état commander ma pièce en 4340 ?
L'état autour duquel le cas de charge a été conçu : normalisé pour une résistance et une usinabilité modérées, trempé-revenu pour la haute résistance, brut pré-durci quand la géométrie peut être finie usinée à dureté. Si le plan ne nomme pas d'état, c'est un manque de spécification qui vaut d'être comblé avant le devis — les propriétés sur cet alliage dépendent de l'état par conception.
Le 4340 peut-il s'usiner après durcissement ?
Le 4340 durci se rectifie plus souvent qu'il ne se coupe : tournage et fraisage à pleine dureté exigent de l'outillage de classe CBN et des machines rigides, et la route économique pour les features précises est durcir-puis-rectifier. Filetages et features non critiques se coupent avant durcissement ; portées de roulement et surfaces d'étanchéité se finissent après. Énoncez les features critiques sur le plan pour que la séquence se chiffre correctement.
Pourquoi mon plan passe-t-il du 4140 au 4340 ?
Presque toujours pour l'une de deux raisons : la section est trop épaisse pour que le 4140 durcisse à cœur, ou le cas de charge implique de l'impact là où la ténacité du 4340 l'emporte. La substitution reflète la marge d'ingénierie, gardez donc la cotation de nuance sur le plan même là où les alliages semblent interchangeables sur une fiche de données.
Que faut-il envoyer pour un devis d'usinage en 4340 ?
Un modèle STEP, un plan 2D avec tolérances et l'état de traitement thermique nommé, les features de finition critique identifiées (surfaces de classe rectification, ajustements de roulement), la quantité, et les exigences d'inspection. Sur cet alliage, l'état et la séquence de finition sont le devis — tout le reste se chiffre autour d'eux.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, l'état de traitement thermique nommé, et des cotations de finition distinguant l'état usiné des surfaces rectifiées. Les cotations d'état manquantes sont le manque de spécification le plus courant sur les demandes de devis en 4340.
Devis
Le prix suit le modèle et le plan, l'état nommé, la séquence d'usinage que l'état implique, la quantité et l'inspection. Traitement thermique et rectification se chiffrent comme étapes de processus explicites ; les chiffrer comme frais généraux inclus ne sert personne.
Échantillon & approvisionnement
Les premiers articles valident la séquence durcir-usiner-rectifier sur la géométrie précise, et la certification avec traçabilité du lot de traitement thermique est une pratique standard sur cet alliage. Convenez du périmètre de certification au devis.
Stockage & expédition
Les pièces finies en 4340 expédient avec le revêtement que le plan définit — l'alliage rouille comme tout acier à nu. Les surfaces rectifiées sont les sensibles : protégez portées et surfaces d'étanchéité dans l'emballage, car une finition rectifiée corrodée est un événement de rebut plutôt qu'un nettoyage.