Usinage CNC de l'acier allié 4140
Usinage de l'acier chromoly 4140 : la plage de composition et de propriétés collectée, comment le traitement thermique déplace ses propriétés, et où le 4130 est le meilleur choix de fabrication.
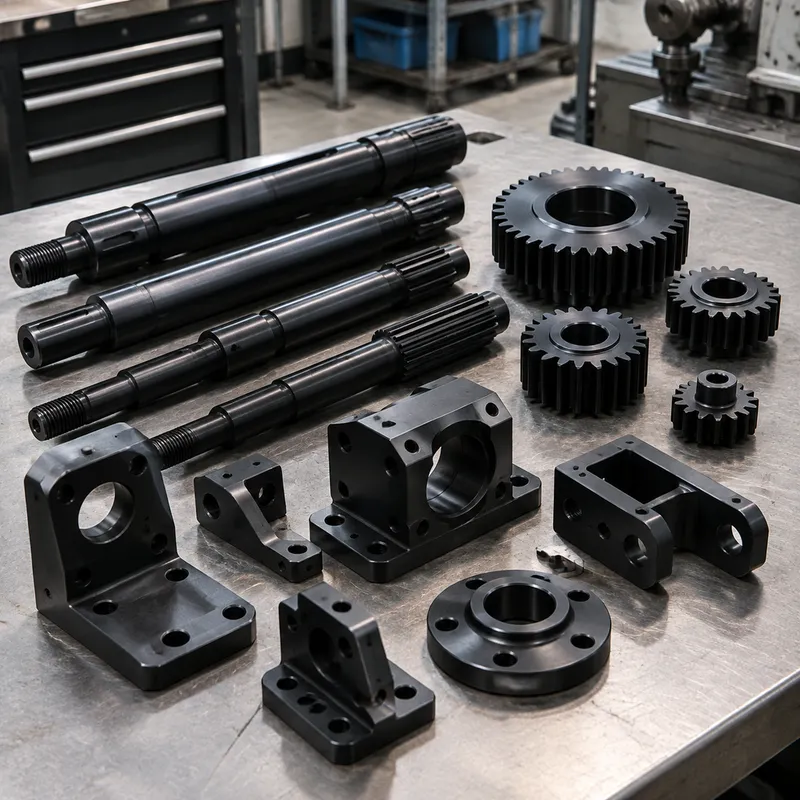
Le 4140 est le cheval de bataille de la famille chromoly — un acier faiblement allié portant chrome et molybdène, avec une teneur en carbone dans la bande haute des trois pour cent massiques qui le place au-dessus de son frère 41xx, le 4130. Cet écart de carbone est toute l'histoire de la comparaison : plus de carbone signifie une pièce plus dure et plus résistante après traitement thermique, c'est pourquoi engrenages, vilebrequins, pignons et arbres fortement chargés spécifient du 4140.
Usiner du 4140 dans son état de livraison est du travail carbure ordinaire. Ce que l'alliage récompense est la planification de la séquence de traitement thermique : résistance et dureté ne sont pas des propriétés fixes de la barre mais les résultats de la normalisation, de la trempe et du revenu, et l'usineur doit savoir dans quel état chaque feature est coupée — couper des filetages après durcissement est un autre métier que les couper avant.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Carbon content | 0.38–0.43% | chromoly (41xx) low-alloy steel with Cr and Mo; source contrast: 4130 at 0.28–0.33% C — the carbon gap drives the property gap |
| Tensile strength | 148,000 PSI | high-tensile condition per the source; comparison point: 4130 at 97,200 PSI and C20 Rockwell |
| Stock forms | bar and plate (more cost-efficient); 4130 more commonly tube and sheet | form availability shapes which grade a drawn part can use |
| Weldability condition | weldable in the annealed state with heat treatment | fabrication welding is difficult otherwise; for weld-heavy fabrication 4130 (lower carbon) is the source-recommended choice |
| Hardness hrc heat treated | 28–32 HRC | pre-hardened |
| Yield strength (0.2% offset) | 860–930 MPa | pre-hardened |
| Machinability rating | ≈66% | AISI 1212 = 100% |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Transmission de puissance et pièces d'usure
Engrenages, arbres, broches, vilebrequins et pignons sont le territoire classique : l'alliage répond à la trempe-revenu avec la résistance qui prend les charges lourdes et cycliques, et sa surface durcit bien pour la résistance à l'usure. Les lignes de coulée tirées et la ductilité exceptionnelle à l'état non durci en font un brut coopératif avant durcissement, pas après.
Fabrications soudées : la frontière
Souder du 4140 est un problème de gestion de la zone affectée thermiquement, pas un joint de routine. La pratique standard est de souder à l'état recuit et de suivre avec un traitement thermique ; la fabrication fortement soudée est là où le 4130 plus bas carbone obtient la préférence. Si la pièce combine features usinées et soudage significatif, tranchez l'alliage et la séquence au stade conception — rattraper la décision coûte de la reprise.
Forme de brut et approvisionnement
L'alliage est aisément disponible en barre et tôle, généralement à bon rapport coût-efficacité, ce qui convient aux pièces usinées depuis le massif. Son frère se stocke plus communément en tube et tôle — une distinction structurelle qui tranche d'ordinaire l'alliage avant que les propriétés ne le fassent : cadres et enveloppes soudés penchent 4130, pièces massives usinées penchent 4140.
Attentes de corrosion et de revêtement
Comme la plupart des aciers au carbone et faiblement alliés, le 4140 rouille sans protection. Il résiste mieux à la corrosion que l'acier au carbone simple mais pas assez pour sauter une finition en service humide ou extérieur : oxyde noir, phosphatation, peinture ou plaquage appartiennent au plan, et les surfaces usinées exposées après finition doivent être identifiées pour que le plan de revêtement les couvre.
L'usinabilité est une propriété de l'état, pas du nom de nuance
La même barre de 4140 s'étend d'une coupe coopérative à une coupe hostile selon son état traité thermiquement : brut recuit ou normalisé est du travail carbure standard ; brut trempé-revenu à haute résistance est de l'usinage dur exigeant montages rigides et chaleur maîtrisée ; brut entièrement durci est territoire de rectification. Chiffrer exige donc l'état nommé à chaque étape de la séquence — « 4140, durci » comme spécification entière produit soit un travail mal chiffré soit un travail conservateur. Quand les volumes le permettent, la variante à décolleter au soufre coupe sensiblement plus facilement contre un petit échange de propriétés.
Tolérance et état de surface à travers le durcissement
Le plan qui fonctionne : ébaucher en surdimension avant durcissement, puis finir les features de précision après — par rectification ou tournage dur — car la trempe déplace la pièce. La déformation est directionnellement répétable sur pièces symétriques et pas sur les minces ou asymétriques, raison pour laquelle les surépaisseurs de rectification sont l'assurance standard. Les cotations d'état de surface au-dessus de ce que la rectification fine délivre passent au rodage ou au polissage ; les spécifier avant durcissement gaspille la cotation, car la trempe détruit la surface qu'elle devait définir.
Modes de défaillance et de rebut sur pièces en 4140
Les rebus caractéristiques : fissures de trempe amorcées aux angles internes vifs ou aux changements de section brusques — un problème de conception qui surgit en pièce rebutée au traitement thermique ; brûlures de rectification et dommages de re-durcissement sur surfaces rectifiées, détectables seulement avec le bon contrôle ; filetages coupés avant durcissement qui ne passent plus au calibre après ; peau décarburée laissée sur des surfaces usinées en passe de profondeur insuffisante ; et fragilisation par l'hydrogène quand le plaquage suit le durcissement sans étape de revenu après plaquage. Chacun est une question de séquence ou de cotation, et chacun est bon marché à prévenir sur le plan.
Positionnement parmi les aciers alliés
Dans le contexte des pièces usinées, le 4140 se situe entre les nuances au carbone simple mi-carbone, qu'il dépasse en trempabilité et réponse à l'usure, et les nuances plus fortement alliées réservées aux sections ou fatigues plus exigeantes. Son frère plus bas carbone garde le permis de soudage ; la variante sulfurée à décolleter échange une tranche de ténacité transversale contre l'économie de la production en série. Le choix d'alliage se tranche d'ordinaire par trois questions — objectif de résistance traitée, contenu de soudage, forme de brut — et l'article de substitution ci-dessous est la manière honnête de mener cette vérification.
Frequently Asked Questions
En quoi le 4140 et le 4130 diffèrent-ils réellement ?
D'abord la composition : le même système chrome-molybdène, mais le 4140 porte plus de carbone. Cette différence est responsable de l'écart de propriétés — le 4140 atteint une dureté et une résistance à la traction plus élevées en traitement thermique, tandis que le 4130 se soude plus facilement et arrive de préférence en tube et tôle. Choisissez selon l'exigence dominante : la résistance usinée favorise le 4140, la fabrication soudée favorise le 4130.
Quels traitements thermiques s'appliquent, et que changent-ils ?
Le recuit augmente ductilité et usinabilité au prix de la résistance ; la normalisation affine la structure ; la trempe-revenu est le mouvement résistance-et-dureté ; le finissage à froid monte la résistance en coûtant de la ductilité. Le point pratique pour une pièce usinée : la même barre peut être livrée dans des états très différents, donc le plan doit énoncer l'état dans lequel les propriétés finales sont attendues.
Que doit inclure une demande de devis pour des pièces en 4140 ?
Le plan avec tolérances et l'état de traitement thermique coté par feature ou par pièce, la forme de brut, la quantité, toute exigence de contrôle non destructif ou de vérification de dureté, et le revêtement. Les filetages et features à tolérances serrées doivent indiquer s'ils se coupent avant ou après durcissement — cela change le plan de processus comme le prix.
Pourquoi mes pièces en 4140 durcies reviennent-elles avec des coins fissurés ?
Le refroidissement de trempe n'est pas uniforme, et les angles internes vifs ou les transitions de section brusques concentrent la contrainte qui en résulte — la fissure apparaît au traitement thermique alors même que le plan cotait juste avant. Les contre-mesures sont côté conception : congés internes généreux aux angles concentrateurs de contrainte, transitions de section progressives, et là où la conception ne peut céder, une pratique de trempe interrompue ou de martempering convenu avec le traiteur thermique. Si une géométrie propice aux fissures est figée, dites-le dans la demande de devis — il est bien moins cher de planifier la trempe autour de la pièce que de découvrir l'interaction sur une série rebutée.
Puis-je simplement usiner le 4140 après durcissement complet ?
Seulement avec des choix de processus d'usinage dur : montages rigides, outillage de classe CBN, faibles taux d'enlèvement — ou la rectification, qui est la route conventionnelle. Cela se fait en routine sur portées de roulement et faces de précision, mais comme opération de finition, pas comme plan principal d'enlèvement de matière. La séquence économique ébauche presque toujours à l'état doux et finit après durcissement ; un plan qui laisse l'usinage massif après durcissement chiffre d'abord le mauvais bout du processus.
Ordering & Documentation
Documents
Envoyez un modèle STEP avec un plan qui nomme l'état de livraison, le traitement thermique et son périmètre d'application, plus les cotations de filetage et de tolérance relatives au durcissement. Les exigences de revêtement appartiennent au même document pour que la finition se chiffre dans le plan.
Devis
Un devis se chiffre d'après la taille du brut, le contenu d'usinage, le traitement thermique, le revêtement et la quantité. Les étapes de traitement thermique se chiffrent par lot — regrouper des pièces qui partagent un cycle de traitement se voit d'ordinaire dans le chiffre à la pièce.
Plan de processus
Attendez-vous à l'ébauche d'usinage avant durcissement et à la rectification de finition ou l'usinage dur après, sur les pièces qui demandent les deux. Les assemblages soudés sur cet alliage doivent porter une note explicite de soudage à l'état recuit et une étape de traitement post-soudure.
Échantillon & approvisionnement
Les premiers articles vérifient les dimensions après traitement thermique — l'étape où déformation et dilatation se montrent. Vérification de dureté et certification matière disponibles sur demande ; convenez du périmètre d'inspection au devis.