4140-Legierungsstahl CNC-Bearbeitung
4140-Chrom-Molybdän-Stahl zerspanen: das erfasste Zusammensetzungs- und Eigenschaftsfeld, wie die Wärmebehandlung seine Eigenschaften verschiebt, und wo 4130 die bessere Fertigungswahl ist.
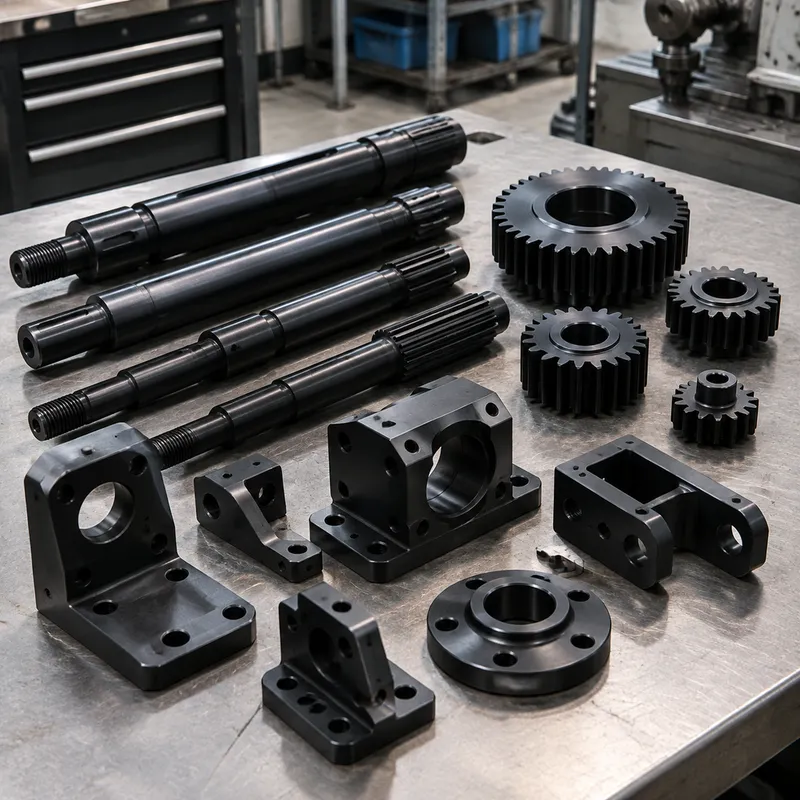
4140 ist das Arbeitstier der Chromoly-Familie — ein niedriglegierter Stahl mit Chrom und Molybdän, dessen Kohlenstoffgehalt im oberen Dreierbereich von Gewichtsprozent liegt und damit über dem seines 41xx-Geschwisters 4130. Diese Kohlenstoffdifferenz ist die ganze Geschichte des Vergleichs: mehr Kohlenstoff bedeutet nach der Wärmebehandlung ein härteres, stärkeres Bauteil — deshalb spezifizieren Zahnräder, Kurbelwellen, Kettenräder und hochbelastete Wellen 4140.
4140 im Lieferzustand zu bearbeiten ist Routine-Hartmetallarbeit. Wovon die Legierung profitiert, ist die Planung der Wärmebehandlungssequenz: Festigkeit und Härte sind keine festen Eigenschaften des Stabes, sondern Ergebnisse von Normalisieren, Abschrecken und Anlassen, und der Zerspaner muss wissen, in welchem Zustand jedes Merkmal geschnitten wird — Gewinde nach dem Härten zu schneiden ist eine andere Aufgabe als davor.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Carbon content | 0.38–0.43% | chromoly (41xx) low-alloy steel with Cr and Mo; source contrast: 4130 at 0.28–0.33% C — the carbon gap drives the property gap |
| Tensile strength | 148,000 PSI | high-tensile condition per the source; comparison point: 4130 at 97,200 PSI and C20 Rockwell |
| Stock forms | bar and plate (more cost-efficient); 4130 more commonly tube and sheet | form availability shapes which grade a drawn part can use |
| Weldability condition | weldable in the annealed state with heat treatment | fabrication welding is difficult otherwise; for weld-heavy fabrication 4130 (lower carbon) is the source-recommended choice |
| Hardness hrc heat treated | 28–32 HRC | pre-hardened |
| Yield strength (0.2% offset) | 860–930 MPa | pre-hardened |
| Machinability rating | ≈66% | AISI 1212 = 100% |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Kraftübertragung und Verschleißteile
Zahnräder, Wellen, Spindeln, Kurbelwellen und Kettenräder sind das klassische Terrain: Die Legierung reagiert auf Vergüten mit der Festigkeit für schwere, zyklische Belastung, und ihre Oberfläche härtet gut für Verschleißwiderstand. Durch Austreten eingezogene Riefen und ausgeprägte Duktilität im ungehärteten Zustand machen es zu kooperativem Halbzeug vor dem Härten, nicht danach.
Geschweißte Konstruktionen: die Grenze
4140 zu schweißen ist eine Wärmeeinflusszonen-Verwaltungsaufgabe, keine Routineverbindung. Die übliche Praxis ist das Schweißen im weichgeglühten Zustand mit anschließender Wärmebehandlung; schweißlastige Konstruktion ist das Feld, in dem der kohlenstoffärmere 4130 den Zuschlag bekommt. Kombiniert das Teil zerspanete Merkmale mit erheblichem Schweißen, lege Legierung und Sequenz in der Konstruktionsphase fest — die Entscheidung nachträglich einzubauen kostet Nacharbeit.
Halbzeugform und Beschaffung
Die Legierung ist als Stange und Blech leicht verfügbar, im Allgemeinen bei guter Kostenwirkungsgrad, was zu aus dem Vollen gefertigten Teilen passt. Ihr Geschwister ist häufiger als Rohr und Blech lagerhaltig — ein konstruktiver Unterschied, der oft die Legierung entscheidet, bevor es die Eigenschaften tun: geschweißte Rahmen und Schalen neigen zu 4130, aus dem Vollen gefertigte Teile zu 4140.
Korrosions- und Beschichtungserwartungen
Wie die meisten Kohlenstoff- und niedriglegierten Stähle rostet 4140 ohne Schutz. Es widersteht Korrosion besser als unlegierter Kohlenstoffstahl, aber nicht so gut, dass im feuchten oder Außeneinsatz eine Beschichtung entfiele: Schwarzoxid, Phosphatierung, Lack oder Galvanik gehören auf die Zeichnung, und bearbeitete Flächen, die nach der Fertigbearbeitung freiliegen, sollten benannt sein, damit der Beschichtungsplan sie abdeckt.
Zerspanbarkeit ist eine Eigenschaft des Zustands, nicht der Gütebezeichnung
Derselbe 4140-Stab spannt von kooperativ bis feindlich, je nach seinem wärmebehandelten Zustand: weichgeglühtes und normalisiertes Halbzeug ist Standard-Hartmetallarbeit; vergütetes Halbzeug mit Festigkeit ist harte Bearbeitung, die steife Aufspannungen und verwaltete Wärme verlangt; voll gehärtetes Halbzeug ist Schleifterritorium. Die Angebotskalkulation verlangt daher den pro Sequenzstufe benannten Zustand — „4140, gehärtet“ als gesamte Spezifikation erzeugt entweder ein falsch kalkulierten oder einen konservativen Auftrag. Wo hohe Stückzahlen es erlauben, schneidet die schwefellegierte Automatenvariante deutlich leichter bei einem kleinen Eigenschaftsabstrich.
Toleranz und Oberflächengüte über das Härten hinweg
Der Plan, der funktioniert: vor dem Härten mit Aufmaß schruppen, danach die Präzisionsmerkmale fertigstellen — durch Schleifen oder Hartdrehen —, weil das Abschrecken das Teil bewegt. Verzug ist an symmetrischen Teilen richtungsmäßig wiederholbar, an dünnen oder asymmetrischen nicht; deshalb sind Schleifaufmaße die übliche Versicherung. Oberflächengüteangaben über das, was Feinschleifen liefert, führen zum Honen oder Läppen; sie vor dem Härten anzugeben verschwendet die Angabe, denn die Abschreckung zerstört die Oberfläche, die sie definieren sollte.
Ausfall- und Ausschussmuster an 4140-Teilen
Die charakteristischen Ausschüsse: Abschreckrisse, die an scharfen Innenkanten oder plötzlichen Querschnittsübergängen beginnen — ein Konstruktionsproblem, das sich als Ausschussteil bei der Wärmebehandlung zeigt; Schleifbrand und Rehärtungsschäden an feingeschliffenen Flächen, nur mit der richtigen Prüfung erkennbar; Gewinde, die vor dem Härten geschnitten wurden und danach nicht mehr messen; entkohlte Randschicht auf Flächen, die in einem zu geringen Zustelltiefengang bearbeitet wurden; und Wasserstoffversprödung, wenn Galvanik dem Härten ohne Ausglühschritt folgt. Jedes ist eine Sequenz- oder Angabefrage, und jedes lässt sich auf der Zeichnung billig verhindern.
Einordnung unter den Legierungsstählen
Im Kontext zerspaneter Teile sitzt 4140 zwischen den unlegierten mittleren Kohlenstoffstahlgüten, die es in Härtbarkeit und Verschleißverhalten übertrifft, und den höher legierten Güten für anspruchsvollere Querschnitte oder Ermüdung. Sein kohlenstoffärmeres Geschwister behält die Schweißlizenz; die schwefelisierte Automatenvariante tauscht eine Scheibe Querzähigkeit gegen Serienfertigungsökonomie. Die Werkstoffwahl wird meist von drei Fragen entschieden — wärmebehandelte Festigkeitszielgröße, Schweißanteil und Halbzeugform — und der Substitutionsartikel unten ist der ehrliche Weg, diese Prüfung zu fahren.
Häufig gestellte Fragen
Worin unterscheiden sich 4140 und 4130 tatsächlich?
Zunächst die Zusammensetzung: dasselbe Chrom-Molybdän-System, aber 4140 trägt mehr Kohlenstoff. Diese Differenz ist für die Eigenschaftslücke verantwortlich — 4140 erreicht in der Wärmebehandlung höhere Härte und Zugfestigkeit, während sich 4130 leichter schweißen lässt und bevorzugt als Rohr und Blech kommt. Wähle nach dominierender Anforderung: zerspanete Festigkeit spricht für 4140, geschweißte Konstruktion für 4130.
Welche Wärmebehandlungen kommen zur Anwendung, und was verändern sie?
Weichglühen erhöht Duktilität und Zerspanbarkeit auf Kosten der Festigkeit; Normalisieren verfeinert das Gefüge; Vergüten ist der Festigkeits- und Härteschritt; Kaltziehen erhöht die Festigkeit und kostet Duktilität. Der praktische Punkt für ein zerspanetes Teil: derselbe Stab kann in sehr unterschiedlichen Zuständen geliefert werden, deshalb sollte die Zeichnung den Zustand benennen, in dem die endgültigen Eigenschaften gewünscht sind.
Was sollte eine RFQ (Angebotsanfrage) für 4140-Teile enthalten?
Die Zeichnung mit Toleranzen und dem pro Merkmal oder pro Teil ausgewiesenen Wärmebehandlungszustand, die Halbzeugform, Stückzahl, jede ZfP- oder Härteprüfanforderung und die Beschichtung. Gewinde und eng tolerierte Merkmale sollten angeben, ob sie vor oder nach dem Härten geschnitten werden — das verändert sowohl den Ablaufplan als auch den Preis.
Warum kommen meine gehärteten 4140-Teile mit rissigen Kanten zurück?
Die Abschreckabkühlung ist nicht gleichmäßig, und scharfe Innenkanten oder abrupte Querschnittsübergänge konzentrieren die entstehende Spannung — der Riss zeigt sich bei der Wärmebehandlung, obwohl die Zeichnung vorher einwandfrei maß. Die Gegenmaßnahmen liegen in der Konstruktion: großzügige Innenradien an spannungserhöhenden Kanten, allmähliche Querschnittsübergänge und, wo die Konstruktion nicht nachgibt, ein mit dem Härter vereinbartes unterbrochenes Abschrecken oder Martempern. Ist eine rissanfällige Geometrie festgelegt, sage es in der RFQ (Angebotsanfrage) — das Abschrecken um das Teil herum zu planen ist weit billiger, als die Wechselwirkung an einer verschrotteten Charge zu entdecken.
Kann ich 4140 einfach bearbeiten, nachdem es voll gehärtet ist?
Nur mit Hartbearbeitungs-Verfahrenswahl: steife Aufspannungen, CBN-Klassenwerkzeug, niedrige Abtragsraten — oder Schleifen, der konventionelle Weg. Es geschieht routinemäßig an Lagersitzen und Präzisionsflächen, aber als Fertigoperation, nicht als Hauptmaterialabtragsplan. Die wirtschaftliche Sequenz schruppt fast immer im weichen Zustand und stellt nach dem Härten fertig; eine Zeichnung, die die Massenbearbeitung hinter das Härten legt, kalkuliert zuerst das falsche Ende des Verfahrens.
Bestellung & Unterlagen
Unterlagen
Reiche ein STEP-Modell mit einer Zeichnung ein, die den Lieferzustand, die Wärmebehandlung und deren Geltungsbereich benennt, dazu Gewinde- und Toleranzangaben relativ zum Härten. Beschichtungsanforderungen gehören auf dasselbe Dokument, damit die Fertigbearbeitung in den Plan kalkuliert.
Angebot
Ein Angebot kalkuliert aus Halbzeuggröße, Bearbeitungsanteil, Wärmebehandlung, Beschichtung und Stückzahl. Wärmebehandlungsschritte werden pro Charge kalkuliert — Teile zu bündeln, die denselben Behandlungszyklus teilen, zeigt sich meist in der Stückzahl-Preiszahl.
Prozessplan
Erwarte Schruppen vor dem Härten und Fertigschleifen oder Hartbearbeitung danach bei Teilen, die beides brauchen. Geschweißte Baugruppen aus dieser Legierung sollten eine ausdrückliche Schweißen-im-weichgeglühten-Notiz und einen Nachbehandlungsschritt nach dem Schweißen tragen.
Muster & Versorgung
Erstmuster verifizieren die wärmebehandelten Maße — der Schritt, in dem Verzug und Wachsung sichtbar werden. Härteverifikation und Werkstoffzeugnis sind auf Anfrage erhältlich; vereinbare den Prüfungsumfang bei der Angebotskalkulation.
Angebot für 4140-Legierungsstahl CNC-Bearbeitung anfordern →