軟鋼のCNC加工
軟鋼のCNC加工:1018、1020、A36の収集グレード包絡、紙の上と切削でのグレード間の違い、見積に送るべきものを解説します。
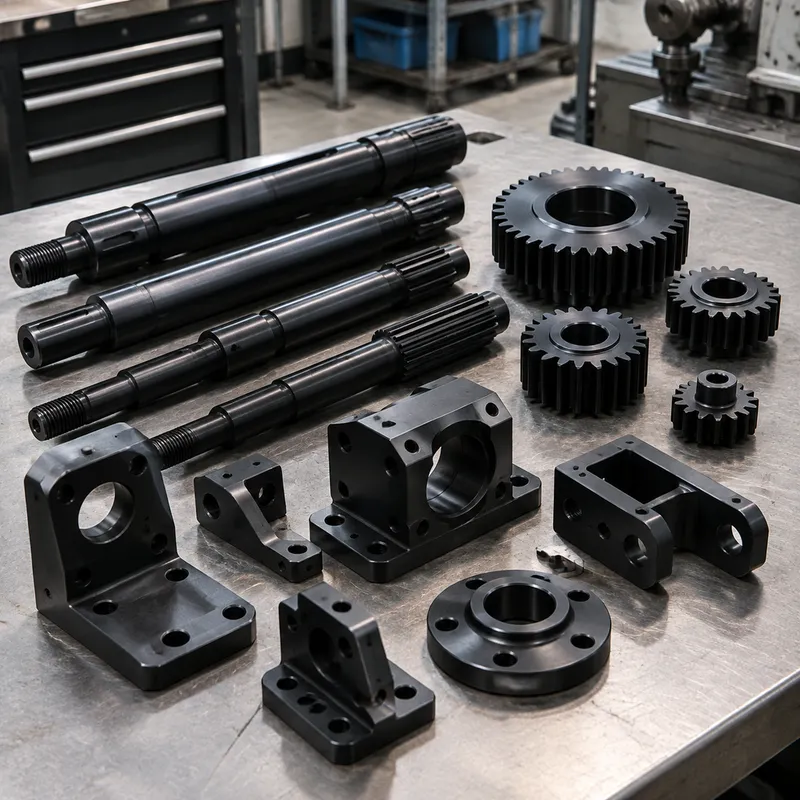
軟鋼は一般機械加工の低炭素の背骨です:どこでも安く、切削で予測可能、儀式なしに溶接可能、そしてほとんどの重要でない金具に十分な強度。実践では名前は小さいグレードの集合を覆います — 1018、1020、A36が一般的です — 紙の上の違いは、図面が成形性、切削仕上げ、証明された特性を気にするまで些細に見えます。
グレードは限界で互換ではありません。1018は切削仕上げと引抜きの定番で、1020は中間に座り、A36は強度の数値が最も低くミル間の変動が最も広い構造板のグレードです。重要部品はグレードに関係なく材料試験報告書を担うべきです — 値はミルソースとヒートで変動し、証明書こそ名目上の特性を契約上のものに変えるのです。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Common grades | 1018, 1020, A36 | verify mill certifications per lot; MTRs requested for critical components per the source |
| Yield strength by grade | A36 ≈250 / 1020 ≈350 / 1018 ≈370 MPa | approximate mill-condition values; source cautions values vary with mill source and heat |
| Tensile strength by grade | A36 ≈400 / 1020 ≈410 / 1018 ≈440 MPa | approximate mill-condition values from the same grade table |
| Hardness by grade | ≈70–80 HRB (1018 ≈70, 1020 ≈72, A36 ≈80) | approximate mill-condition values from the same grade table |
| Machinability rating | ≈78% | 1018 cold-drawn/cold-rolled; AISI 1212 = 100% |
| Max stock dimensions | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Surface finish capability | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
一般金具、ブラケット、治具
ブラケット、取付ブロック、治具本体、スペーサー、機械金具が軟鋼の本拠地です:負荷は穏やか、環境は良性か塗装され、合金は仕様書を持つすべてより安い。引抜き1018の棒は露出面のためにきれいな仕上げに切削でき、A36の板がより大きい構造片を覆います。
グレード間の選択
A36は三つの中で最も低い強度の帯を持つ構造の主力材で、1020は中間に座り、1018は引抜き形態で最良の切削仕上げと寸法一貫性の組合わせを届けます。図面がグレードを名指すならそれを尊んでください。買い手が「軟鋼」を求めるなら、正直な質問はどの特性が重要か — 仕上げ、成形性、証明された強度 — であり、グレードはそれから続きます。
溶接される機械フレーム
低い炭素含有量がこのファミリーのすべてのグレードを標準の実践で溶接可能にします — 溶接フレーム、ベース、エンクロージャがここから始まる理由です。定番の順序は溶接し、必要なら応力除去または矯正し、その後重要面を切削することです。切削特徴が安定した完成構造を参照するように。
腐食保護は計画の一部
軟鋼は錆びます。ほとんどの用途で仕上げは任意ではありません。亜鉛めっき、防錆油付きの黒色酸化処理、粉体塗装、塗装が標準の答えで、環境とコストで選ばれます。切削公差は嵌合特徴での被覆厚を先取りすべきです — めっきされたボアはめっき前のボアと同じではありません。
Frequently Asked Questions
部品にはどの軟鋼グレードを使うべきですか?
仕上げと寸法一貫性が重要な切削部品は1018を既定とし、板から切られるより大きい構造片はA36、中間は1020です。名目上の強度の違いは現実だが控えめです。実務的な違いは引抜き対熱間圧延の形態、表面品質、価格に現れます。重要部品はどちらにせよミル試験報告書を指定すべきです。
公表された特性値が情報源によって異なるのはなぜですか?
値がミルソースとヒートで変動するからです — グレードは保証された特性ではなく組成範囲で定義されます。公表表は計画の包絡であって証明書ではありません。図面上の数値が契約的であるとき、実際のヒートの材料試験報告書がそれを担う文書です。
軟鋼部品のRFQには何を含めるべきですか?
公差付きのモデルと図面、名指されたグレードと形態(引抜き棒、熱間圧延板、管)、被覆の要求、数量、材料試験報告書が必要かどうか。グレードを名指すことで代替の質問が完全に避けられます。開いたままにするなら、どの特性が実際に重要かを述べるべきです。
Ordering & Documentation
図面・文書
グレードと形態を名指し、公差の指定を担い、被覆される面を印した寸法付き図面付きのSTEPモデルをお送りください。部品が切削の前に溶接されるならそう述べてください — 順序づけが計画を変えます。
見積
見積は素材のサイズと形態、切削の内容、被覆、数量から価格化されます。嵌合特徴での被覆厚と溶接後の切削こそ、最初の軟鋼見積で最もよく見落とされる二つの明細です。
工程計画
粗加工、仕上げ、被覆の順序を想定し、溶接部品は最終切削の前に応力除去または矯正を加えます。鋭利な工具と安定した送りが切削を担います — 軟鋼は、任意の延性材料のように摩擦を構成刃先で罰します。
サンプル・供給
初品はロットが走る前に切削仕上げと被覆後の寸法を確認します。材料試験報告書とロットごとのトレーサビリティは要求に応じて入手できます — 重要部品の標準実践です。文書の範囲は見積時に合意してください。