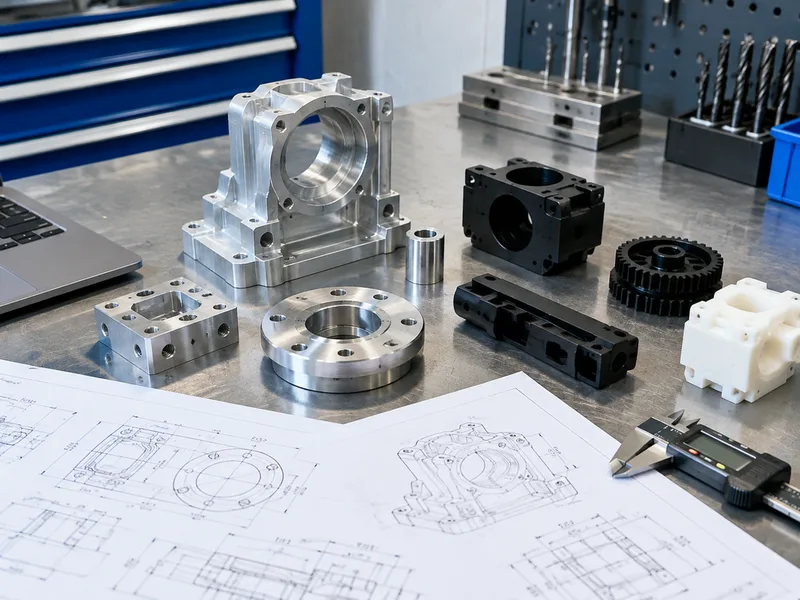
Objednajte si jediný prototypový diel — minimálne objednané množstvo neexistuje. CNC prototypovanie sa obrába z materiálov výrobnej triedy na výrobné tolerancie, nie len ako vizuálny model, takže to, čo testujete, je to, čo budete odosielať.
Typický čas dodania je 3–7 pracovných dní od schválenia výkresu. Pretože prototypy a výrobné diely bežia na rovnakých procesoch a materiáloch, váš overený návrh sa priamo škáluje do výroby malých sérií bez opätovnej práce.
Schopnosti
- Prototypy v jednom kuse — žiadne MOQ
- Typický čas dodania 3–7 pracovných dní
- Kovy a plasty výrobnej triedy
- Spätná väzba DFM pred začatím obrábania
- Iterujte návrhy medzi objednávkami bez nákladov na nástroje
Typické materiály
Hliník 6061/7075, nehrdzavejúca oceľ 304/316, mosadz, ABS, polykarbonát, POM (Delrin), nylon — materiály výrobnej triedy pre funkčné testovanie.
| Materiál / trieda | Typický stav | Obrobiteľnosť | Kde sa hodí |
|---|---|---|---|
| Hliník 6061 | T6 (riešený a starnutý) | Ľahký: výborne obrobiteľný, dobrá kontrola triesok | Konzoly, skrine, prípravky, prototypy až po výrobu |
| Hliník 7075 | T6 / T651 | Náročnejší: väčšie opotrebenie nástroja, nutné tuhé upnutia | Vysokopevnostné diely kritické na hmotnosť; nie na zváranie |
| Nehrdzavejúca oceľ 304 / 304L | Žíhaná | Kalí sa za studena: nižšie rezné rýchlosti, kladné posuvy | Všeobecná odolnosť proti korózii, potravinárske a procesné zariadenia |
| Nehrdzavejúca oceľ 316 / 316L | Žíhaná | Tvrdšia než 304: väčšie opotrebenie nástroja | Expozícia chloridom, morské, zdravotnícke a farmaceutické prostredia |
| Uhlíková oceľ 1018 / 1045 | Valcovaná za tepla / normalizovaná | Ľahká až stredná; vyžaduje ochranu proti hrdzi | Hriadele, plechy, zvárané zostavy, telá nástrojov |
| Mosadz C360 | H02 polotvrdá | Výborná: vysoké rýchlosti, čisté povrchy | Armatúry, objímky, konektory, dekoratívne diely |
| Meď C110 | Žíhaná / H02 | Lepkavá: ostré nástroje a veľké čelné uhly | Vodivosť, rozvodné koľajnice, tepelné manažérstvo |
| Titan Grade 5 (Ti-6Al-4V) | Válcovane žíhaný | Obťažný: nízke rýchlosti, kontrola tepla, opotrebenie nástroja | Letecký a zdravotnícky priemysel, ľahké vysokopevnostné diely |
| Konštrukčné plasty (POM, PEEK, PA) | Extrudovaný / žíhaný | Od ľahkého po lepkavé: mäkké čeľuste, ostré nástroje | Izolácia, nízke trenie, chemické a opotrebovacie diely |
Povrchové úpravy
Bez úpravy (as-machined) pre funkčné testovanie; eloxovanie, leštenie a sklenopeletovanie k dispozícii pre prezentačné prototypy.
| Povrchová úprava | Čo robí | Zadajte, keď |
|---|---|---|
| Obrábané bez úpravy | Viditeľné stopy po nástroji; Ra typicky 1,6–3,2 µm | Diel musí len fungovať |
| Sklenopeletovanie | Jednotný matný povrch, prekrýva stopy po nástroji | Viditeľné diely pred eloxovaním |
| Eloxovanie Typ II | Vytvára oxidickú vrstvu; farebné možnosti | Vzhľad hliníka plus mierna odolnosť proti korózii a opotrebeniu |
| Tvrdé eloxovanie Typ III | Hrubšia, tvrdšia oxidická vrstva | Kĺzavé alebo opotrebovávané hliníkové povrchy |
| Chromátovaná konverzia | Tenký ochranný film, ktorý zostáva vodivý | Elektrické spájanie alebo uzemnenie na hliníku |
| Chemické niklovanie | Jednotná, tvrdá vrstva odolná voči korózii | Opotrebenie plus korózia, vrátane vnútra otvorov |
| Zinkovanie | Ekonomická obetná ochrana proti korózii | Oceľové diely v interiéri alebo chránenom exteriéri |
| Práškové lakovanie | Hrubá, odolná, dekoratívna vrstva | Vzhľad je požiadavkou |
| Pasivácia | Odstraňuje voľné železo a obnovuje oxidický film | Nehrdzavejúce diely po obrábaní |
| Odzťažovanie / tepelné spracovanie | Odstraňuje zvyškové napätia pred rezaním alebo po ňom | Tenké steny a tesné tolerancie, ktoré musia obrábanie prežiť |
Tolerancie
Štandard ±0.1–0.2 mm; presné prvky na ±0.05 mm potvrdené pri posúdení výkresu.
| Údaj vo výkrese | Čo vyžaduje | Dopad na cenu a dodaciu lehotu |
|---|---|---|
| Všeobecné: ±0.25 mm / ±0.010 in | Štandardné nástroje, dimenzionálna kontrola | Základ: žiadna prirážka |
| Štandardné: ±0.13 mm / ±0.005 in | Stroj v dobrom stave, kontrola prvej súčiastky | Nízka prirážka; bežný štandard pri kalkulácii |
| Tesné: ±0.025 mm / ±0.001 in | Brúsené alebo diamantové nástroje, teplotná kontrola, CMM | Skoková zmena: pomalšie rezy plus úplná kontrola |
| Precízne: ±0.013 mm / ±0.0005 in | Čistiací stroje, meradlá, kontrolované prostredie | Obrábanie určuje cenu; často samostatná operácia |
| Poloha / uhlovosť (GD&T) | Kontrola referencií, jedno upnutie pre súvisiace prvky | Závisí od toho, cez koľko upnutí sa referencia tiahne |
| Povrchová drsnosť Ra 0.8 µm alebo nižšia | Jemnejšie posuvy, leštenie alebo dokončovací priechod | Pridáva procesný krok, nielen čas obrábania |
Možnosti procesu
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Časté otázky
Môžem objednať len jeden prototypový diel?
Áno. Minimálne objednané množstvo neexistuje. Objednávky jedného kusu sa kalkulujú rovnakým spôsobom ako šarže — nahrajte CAD súbor a získajte cenu so spätnou väzbou DFM.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- ecoreprap.comUnclassified source
- fictiv.comIndustry peer technical page
- uptivemfg.comUnclassified source
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).