7050-Aluminium CNC-Bearbeitung
CNC-Bearbeitung von 7050-Aluminium: die spannungsrisskorrosionsbeständige Luft- und Raumfahrt-Plattenlegierung, mit gesammelter Eigenschaftspalette, Hinweisen zum Wärmebehandlungszustand und was Sie für ein Angebot einreichen sollten.
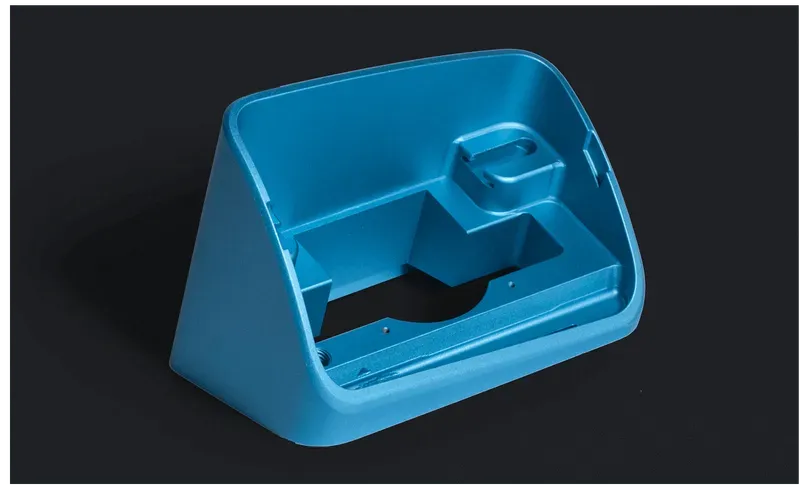
7050 ist die zinkhaltige Luft- und Raumfahrtlegierung, die für dicke Querschnitte konstruiert wurde: Sie liefert Festigkeit in der 7xxx-Klasse und tauscht davon bewusst ein wenig gegen überlegene Spannungsrisskorrosionsbeständigkeit und Bruchzähigkeit — weshalb schwere Platten und presgeschmiedete Schotte sie spezifizieren, wo dünnwandige Arbeiten 7075 nennen würden. Der T7451-Zustand — lösungsgeglüht, durch Reckspannungsarmglühen entspannt, überlagert — ist der Auslieferungsstandard und der Grund, warum die Legierung ihre Eigenschaften durch dicke, stark zerspante Querschnitte hindurch hält.
Bei der Zerspanung verhält sich 7050 wie seine 7xxx-Verwandten: stark, an den Rändern verschleißend für das Werkzeug und am zufriedensten mit steifen Aufspannungen und Flutkühlung. Der spannungsarme Ausgangszustand ist der stille Vorteil — Platten kommen mit geringer Eigenspannung an, sodass breite, tiefe Taschen und dünne Stege aus 7050-T7451 weniger verziehen als dieselbe Geometrie aus spannungsreichem Halbzeug.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 76 ksi (T7451) | — |
| Yield strength (0.2% offset) | 68 ksi (T7451) | — |
| Hardness | 140 HB (T7451) | — |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Luft- und Raumfahrtstrukturen mit dickem Querschnitt
Schotte, Flügelholme, Rumpfrahmen und Bauteile in Landefahrwerksnähe, die aus schwerem Plattenmaterial zerspant werden, sind das Kernfeld dieser Legierung. Wo eine Konstruktion 7xxx-Festigkeit durch einen dicken Querschnitt braucht, hält 7050 Festigkeit und Spannungsrisskorrosionsbeständigkeit dort, wo auf dünnen Querschnitt optimierte Zustände ein Kompromiss wären. Die Luft- und Raumfahrt-Lieferkette ist genau um diesen Einsatz organisiert.
Warum T7451 statt T6
Der überlagerte Zustand gibt Spitzfestigkeit im Tausch gegen Beständigkeit gegen Spannungsrisskorrosion und Schichtkorrosion ab — die Versagensarten, die in dicken, gespannten Querschnitten am meisten zählen. Bei zerspanten Teilen mit tiefer Werkstoffabnahme wird der Zustand zudem spannungsarm ausgeliefert, sodass das fertige Teil dem Ausgangsteil näher bleibt. Spitzfest-Zustände auf dicken 7050-Querschnitten zu spezifizieren löst meist eine Kennzahl und schafft ein Dauerhaftigkeitsproblem.
7050 gegenüber 7075
7075 trägt den Ruf der Spitzfestigkeit, und für dünne Querschnitte, Fittinge und hochbelastete Zerspanungsteile bleibt es der Standard. 7050 beantwortet die Fragen, die 7075 schlecht löst: Spannungsrisskorrosionsverhalten in dicken Querschnitten, Bruchzähigkeit und Verzug bei schwerer Zerspanung. Die Legierungen sind auf Zeichnungen nicht austauschbar, aber die Wahl zwischen ihnen ist in der Luft- und Raumfahrtpraxis gut verstanden und wird von Querschnittsdicke und Umgebung bestimmt.
Korrosionsmanagement
Das verbesserte Spannungsrisskorrosionsverhalten von 7050 gilt relativ zu anderen 7xxx-Zuständen, nicht als Marinequalifikation — nacktes 7xxx-Aluminium braucht in aggressiven Umgebungen weiterhin Schutz. Die Luft- und Raumfahrtpraxis kombiniert die Legierung gemäß Zeichnung mit Eloxieren, chemischer Konversionsschicht und Lackierung. Nennen Sie die Einsatzumgebung im Angebot, damit die Oberflächenbehandlung Teil des Plans ist statt ein Nachgedanke.
Hinweise zum Zerspanungsverhalten für die Planung
Planen Sie Werkzeug und Parameter wie für andere 7xxx-Platten: steife Spannung, scharfes Hartmetall, Flutkühlung und wärmemanagende Spanungsdicken. Die Legierung zerspant langsamer als 6xxx-Sorten und belohnt Prozessdisziplin bei tiefen Taschen — Schruppen mit balancierter Werkstoffabnahme, Schlichtzufüge, die bei geringer Eigenspannung ankommen, und spannungsarme Platte als Ausgangszustand. Zerspanungsverzug an Luft- und Raumfahrt-Schotten ist ein Problem des Halbzeugzustands, bevor es eines der Spannvorrichtung ist.
Häufig gestellte Fragen
Ist 7050 fester als 7075?
Nicht im Spitzfest-Zustand — 7075 hält den Festigkeitsrekord zwischen den beiden. 7050 ist für dicke Querschnitte konstruiert, in denen die Frage nicht Spitzfestigkeit lautet, sondern Festigkeit, die gegen Spannungsrisskorrosion und schwere Zerspanung erhalten bleibt. Ein Vergleich allein über Spitzenwerte wählt für Plattenarbeit meist die falsche Legierung.
Was sagt mir die Bezeichnung T7451?
Lösungsgeglüht, durch Kaltrecken entspannt, dann überlagert: Festigkeit etwas unter dem Spitzfest-Zustand, im Tausch gegen Spannungsrisskorrosionsbeständigkeit und geringe Eigenspannung in der Platte. Für zerspante Luft- und Raumfahrtteile in dicken Querschnitten ist es der Standardauslieferungszustand, und die Zeichnung sollte ihn nennen.
Lässt sich 7050 schweißen?
Die 7xxx-Familie ist von ihrer Konstruktion her schlecht schweißbar — zinkhaltige Chemismen verlieren in der Schweißzone Festigkeit und Rissbeständigkeit. Genietete und geschraubte Verbindung dominiert 7050-Konstruktionen. Muss das Teil nach der Bearbeitung geschweißt werden, sollte die Legierungsdiskussion vor Freigabe der Zeichnung zu den 6xxx- oder 5xxx-Familien wechseln.
Was sollte ich für ein Angebot zur 7050-Bearbeitung einreichen?
Ein STEP-Modell, eine 2D-Zeichnung mit Toleranzen und Oberfläche, der genannte Wärmebehandlungszustand (T7451 ist bei Platten üblich), die Halbzeugform und Ausgangsdicke, die Stückzahl sowie die Oberflächen- und Prüfanforderungen. Luft- und Raumfahrt- sowie Verteidigungsarbeit bringt meist Dokumentationserwartungen mit — Erstmusterteilprüfung und Materialzertifikat —, die in das erste Gespräch gehören.
Bestellung & Unterlagen
Unterlagen
Reichen Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung ein, die Toleranzen, Oberfläche und Prüfangaben ausweist. Nennen Sie den Wärmebehandlungszustand und die Ausgangshalbzeugform — Plattendicke und Zustand bestimmen sowohl Eigenschaften als auch Verzugsverhalten bei stark bearbeiteten Teilen.
Angebot
Die Preisbildung folgt Modell und Zeichnung, der genannten Legierung und ihrem Zustand, Halbzeugform, Stückzahl, Oberfläche und Dokumentation. Teile aus der Luft- und Raumfahrt-Fertigung werden mit Zertifikationserwartungen kalkuliert; nennen Sie das erforderliche Niveau in der Angebotsphase, nicht danach.
Muster & Lieferung
Erstmusterteilprüfung ist bei 7050-Arbeiten die Norm, und Prototypenläufe validieren die Schruppfolge und das Verzugsverhalten der konkreten Geometrie vor der Serienfertigung. Materialzertifikate mit Rückverfolgbarkeit zum Plattenwerk sind erhältlich — Umfang im Angebot vereinbaren.
Lagerung & Versand
Zerspantes 7050 versendet sich mit der Oberfläche, die die Zeichnung definiert — eloxiert, chemisch konvertiert oder lackiert. Trocken lagern; nackte 7xxx-Oberflächen können bei langer Lagerung Anlaufen zeigen, was die Oberflächenbehandlung verhindern soll — Teile, die auf Montage warten, halten sich versiegelt und trocken am besten.