Usinage CNC de l'aluminium 7050
Usinage CNC de l'aluminium 7050 : l'alliage aéronautique en plaque résistant à la corrosion sous contrainte, avec enveloppe de caractéristiques collectée, notes d'état et données pour un devis.
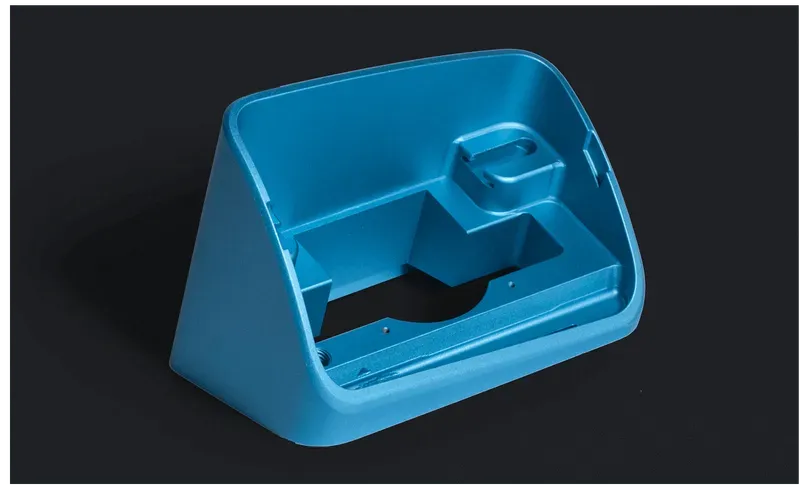
Le 7050 est l'alliage aéronautique au zinc conçu pour les fortes épaisseurs : il délivre une résistance de classe 7xxx en échangeant explicitement un peu de celle-ci contre une meilleure résistance à la corrosion sous contrainte et une meilleure ténacité à la rupture, voilà pourquoi les fortes tôles et les cloisons forgées sous presse le spécifient là où un travail en feuille mince nommerait du 7075. L'état T7451 — mis en solution, relaxé par étirage, surrevenu — est le standard de livraison et la raison pour laquelle l'alliage garde ses propriétés à travers des sections épaisses fortement usinées.
À l'usinage, le 7050 se comporte comme ses parents 7xxx : résistant, abrasif pour l'outillage dans les marges, et à son aise avec des montages rigides et un arrosage abondant. L'état initial relaxé est l'avantage discret — la plaque arrive à faible contrainte résiduelle, aussi les poches larges et profondes et les âmes minces usinées dans du 7050-T7451 se déforment-elles moins que la même géométrie coupée dans un stock non relaxé.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 76 ksi (T7451) | — |
| Yield strength (0.2% offset) | 68 ksi (T7451) | — |
| Hardness | 140 HB (T7451) | — |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Structures aéronautiques à forte épaisseur
Cloisons, longerons d'aile, cadres de fuselage et raccords proches du train d'atterrissage usinés dans de la forte tôle sont le terrain naturel de cet alliage. Quand une conception exige une résistance 7xxx à travers une section épaisse, le 7050 tient sa résistance et sa tenue à la corrosion sous contrainte là où les états orientés feuille mince seraient un compromis. La chaîne d'approvisionnement aéronautique est organisée autour de précisément cet usage.
Pourquoi T7451 plutôt que T6
L'état surrevenu abandonne la résistance de crête en échange d'une résistance à la corrosion sous contrainte et à l'exfoliation — les modes de défaillance qui comptent le plus à l'intérieur des sections épaisses sous contrainte. Pour les pièces usinées à fort enlèvement de matière, l'état est aussi livré relaxé, donc la pièce que vous finissez est plus proche de celle que vous avez commencée. Spécifier les états de résistance de crête sur des sections épaisses en 7050 résout d'ordinaire un chiffre et crée un problème de durabilité.
7050 contre 7075
Le 7075 porte la réputation de résistance de crête, et pour les sections minces, les raccords et les pièces usinées à forte contrainte, il reste le défaut. Le 7050 répond aux questions que le 7075 traite mal : comportement en corrosion sous contrainte des sections épaisses, ténacité à la rupture, et distorsion sur usinage lourd. Les alliages ne sont pas interchangeables sur les plans, mais le choix entre eux est bien compris dans la pratique aéronautique et dicté par l'épaisseur de section et l'environnement.
Maîtrise de la corrosion
Le comportement amélioré en corrosion sous contrainte du 7050 est relatif aux autres états 7xxx, pas une qualification marine — l'aluminium 7xxx brut exige toujours une protection en service agressif. La pratique aéronautique associe l'alliage à l'anodisation, au film chimique et aux systèmes de peinture selon le plan. Énoncez l'environnement de service au devis pour que la finition fasse partie du plan plutôt qu'une après-pensée.
Notes de comportement à l'usinage pour la planification
Planifiez l'outillage et les paramètres comme pour les autres tôles 7xxx : maintien rigide, carbure affûté, arrosage abondant et charges copeau qui maîtrisent la chaleur. L'alliage s'usine plus lentement que les nuances 6xxx et récompense la discipline de procédé sur les poches profondes — ébauche qui équilibre l'enlèvement, passes de finition qui arrivent à faible contrainte résiduelle, et plaque relaxée comme état initial. La distorsion sur les cloisons aéronautiques usinées est un problème d'état du stock avant d'être un problème de bridage.
Frequently Asked Questions
Le 7050 est-il plus résistant que le 7075 ?
Pas à l'état de crête — le 7075 détient le record de résistance entre les deux. Le 7050 est conçu pour les sections épaisses où la question n'est pas la résistance de crête mais la résistance conservée face à la corrosion sous contrainte et à travers un usinage lourd. Une comparaison sur les seuls chiffres de crête choisit le mauvais alliage pour le travail en plaque la plupart du temps.
Que me dit la désignation T7451 ?
Mis en solution par traitement thermique, relaxé par étirage à froid, puis surrevenu : résistance légèrement inférieure à l'état de crête, en échange d'une résistance à la corrosion sous contrainte et d'une faible contrainte résiduelle dans la plaque. Pour les pièces aéronautiques usinées en sections épaisses, c'est la condition de livraison standard, et le plan devrait la nommer.
Le 7050 peut-il être soudé ?
La famille 7xxx se soude mal par conception — les compositions au zinc perdent résistance et résistance à la fissuration en zone soudée. L'assemblage riveté et boulonné domine les structures en 7050. Si la pièce doit être soudée après usinage, la conversation d'alliage devrait passer aux familles 6xxx ou 5xxx avant la publication du plan.
Que faut-il envoyer pour un devis d'usinage en 7050 ?
Un modèle STEP, un plan 2D avec tolérances et finition, l'état nommé (T7451 est typique pour la plaque), la forme du stock et l'épaisseur initiale, la quantité, et les exigences de finition et de contrôle. Le travail aéronautique et de défense porte d'ordinaire des attentes documentaires — inspection du premier article et certificat matière — qui ont leur place dès la première conversation.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, finition et cotations de contrôle. Nommez l'état et la forme du stock initial — l'épaisseur de plaque et l'état déterminent à la fois les propriétés et le comportement en distorsion des pièces à usinage lourd.
Devis
Le chiffrage suit le modèle et le plan, l'alliage et l'état nommés, la forme du stock, la quantité, la finition et la documentation. Les pièces à sourcing aéronautique se chiffrent avec les attentes de certification incluses ; énoncez le niveau requis au devis plutôt qu'après.
Échantillon & approvisionnement
L'inspection du premier article est la norme sur le travail en 7050, et les runs prototypes valident la séquence d'ébauche et le comportement en distorsion de la géométrie spécifique avant la production. Le certificat matière avec traçabilité jusqu'au laminoir est disponible — convenez du périmètre au devis.
Stockage & expédition
Le 7050 usiné voyage avec la finition que le plan définit — anodisé, filmé chimiquement ou peint. Stockez au sec ; les surfaces 7xxx brutes peuvent montrer de l'oxydation sur stockage prolongé, ce que la finition est censée prévenir, aussi les pièces en attente d'assemblage se conservent-elles mieux scellées et au sec.