Usinage CNC de l'aluminium 7075
Usinage CNC de l'aluminium aéronautique à haute résistance : enveloppe de caractéristiques collectée avec état, points de choix des chemins de charge et données pour le devis.
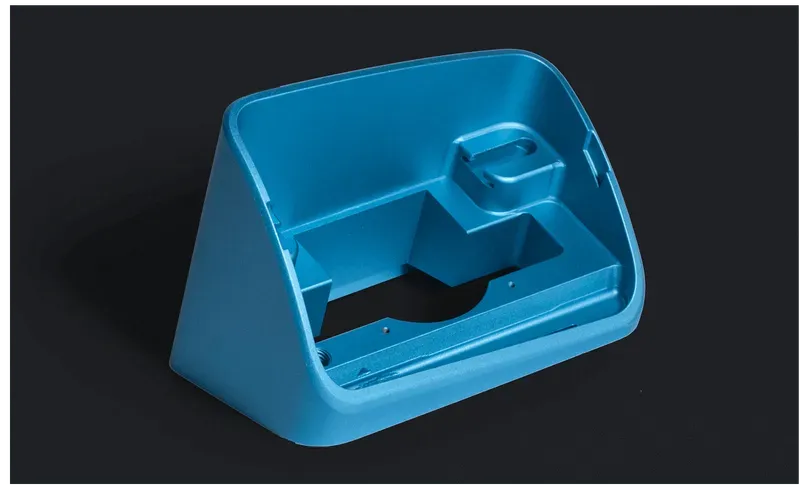
C'est l'aluminium aéronautique à haute résistance : un alliage zinc-magnésium-cuivre dont l'état traité thermiquement rivalise avec un acier structurel doux pour un tiers de la masse. Peaux de cellule, cadres de fuselage, équerres porteuses et équipement sportif haut de gamme sont son territoire classique — partout où une conception est limitée par la résistance plutôt que par le coût.
La prime de résistance achète deux compromis : la résistance à la corrosion est ordinaire plutôt qu'excellente, et le soudage est réellement difficile, avec un risque de fissuration qui exige des procédures spéciales. Les pièces qui exigent des ensembles soudés ou une marge de corrosion en service brut relèvent d'ordinaire de l'alliage polyvalent. Sa structure à grain fin lui donne aussi un perçage remarquable — les trous profonds tiennent bien leur géométrie.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 560–572 MPa | T6 |
| Yield strength (0.2% offset) | 450–503 MPa | T6 (0.2% offset) |
| Elongation | 10–11% | T6 |
| Hardness | 150 HB (~87 HRB) | T6 |
| Density | 2.81 g/cm³ | T6 |
| Fatigue strength | ≈120–159 MPa | 10⁷–5×10⁸ cycles, unnotched |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Chemins de charge primaires et structures aéronautiques
Peaux d'aile, cloisons, raccords proches du train d'atterrissage et pattes structurelles sont l'usage central. Quand le plan porte des exigences de fatigue ou de charge ultime, cet alliage est d'ordinaire ce que le concepteur avait en tête. Associez-y les exigences de contrôle que de telles pièces impliquent — énoncez le périmètre dans la demande de devis, pas après les premiers articles.
Raccords usinés à forte contrainte
Au-delà de l'aéronautique : montages en opposition, gabarits, plaques d'outillage, cadres d'armes et de vélos — partout où la rigidité et la résistance justifient la prime face à l'aluminium polyvalent. Il s'usine bien et prend l'anodisation dure pour les surfaces d'usure.
Quand c'est le mauvais choix
Les ensembles soudés sont la limite dure — la sensibilité à la fissuration rend le soudage courant hors de question sans procédés spéciaux, et les assemblages rivetés ou boulonnés sont la réponse normale à la place. Un service brut chroniquement humide ou salé plaide aussi pour l'alliage polyvalent ou marin, ou pour un placage.
Planification de la protection contre la corrosion
L'alliage s'anodise bien — durcissement sulfurique pour l'usure, anodisation naturelle ou colorée standard pour protection et aspect — et la pratique aéronautique le plaque souvent d'aluminium pur. Dites quel schéma la pièce attend ; l'anodisation de cet alliage protège, mais la résistance de base est inférieure à celle des nuances polyvalentes.
Frequently Asked Questions
Pourquoi cet alliage est-il bien plus résistant que le 6061 ?
L'ajout de zinc est la raison : à l'état traité thermiquement, sa résistance à la traction et sa limite élastique doublent environ celles de l'alliage polyvalent, contre une faible pénalité de densité. C'est pourquoi les structures aéronautiques primaires y reviennent par défaut. La même chimie est ce qui rend le soudage difficile et la résistance à la corrosion ordinaire — le compromis est réel et devrait se faire sur le plan, pas à l'atelier.
Les pièces dans cet alliage peuvent-elles être soudées ?
Uniquement avec des procédures spéciales et l'acceptation d'un risque de fissuration ; la pratique standard le joint mécaniquement — rivets et boulons — ce que fait exactement la construction aéronautique. Si votre pièce exige un assemblage soudé, dites-le dans la demande de devis : cela bascule d'ordinaire la recommandation vers l'alliage polyvalent, ou redessine le joint.
Que faut-il pour un devis de pièce dans cette matière ?
Le modèle et le plan avec tolérances, la désignation complète avec état, la cotation de finition (durcie ou anodisation standard), la quantité et le périmètre de contrôle — les pièces de chemin de charge portent d'ordinaire des exigences de premier article ou de certificat. Notez toute cotation de fatigue ou de résistance ultime ; elles dictent à la fois le certificat matière et le contrôle.
Ordering & Documentation
Documents
Envoyez le modèle plus un plan avec tolérances, la désignation complète incluant l'état, et le schéma de finition. Pour les pièces de style cellule, joignez les exigences de contrôle et de certification — elles ont leur place dans la demande de devis dès le début.
Devis
Chiffré à partir du modèle, de l'état et de la forme nommés, de la quantité, de la classe de tolérance, de la finition et du périmètre de contrôle. Attendez-vous à une certification (certificats laminoir, rapports de premier article) en lignes séparées sur le travail de chemin de charge ; convenez du périmètre avant de chiffrer plutôt qu'après.
Échantillon & approvisionnement
Les premiers articles sur cet alliage devraient inclure le contrôle que la classe de pièce implique — rapport dimensionnel au minimum, certificat matière sur demande. Les lots de production tournent au prévisionnel ; confirmez les attentes de traçabilité au devis.
Stockage & expédition
Les pièces finies voyagent avec l'anodisation ou le placage que le plan définit. Stockez au sec ; les surfaces brutes sont convenables mais pas exceptionnelles en stockage humide. Protégez les faces anodisées et usinées de l'abrasion contre des milieux plus durs en transit.