Usinage CNC de l'aluminium 6061
Usinage CNC de l'aluminium : enveloppe de caractéristiques collectée avec état, points de choix structurel et boîtiers, et données à envoyer pour un devis.
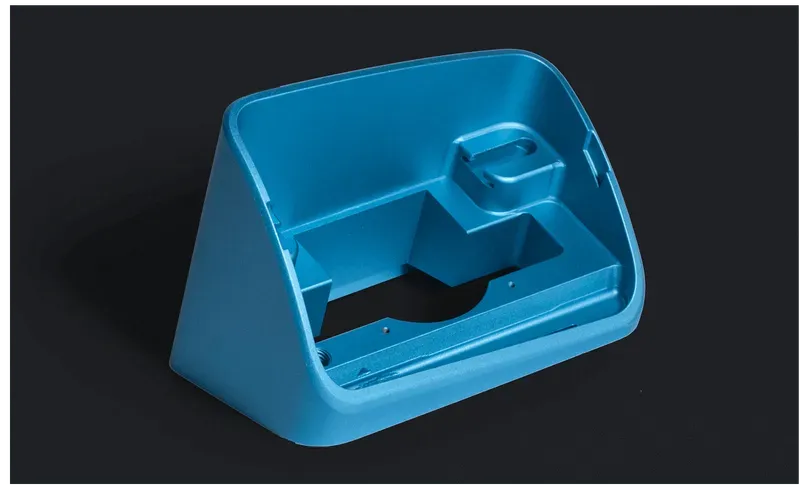
C'est l'aluminium structurel polyvalent que la plupart des ateliers coupent chaque jour : un alliage magnésium-silicium durcissable par traitement thermique qui équilibre résistance, tenue à la corrosion, soudabilité et coût suffisamment bien pour être la réponse par défaut dès qu'un plan dit « aluminium » sans nuance. Il prend proprement l'anodisation, s'usine de façon prévisible et se stocke dans toutes les formes courantes.
Ses limites de choix sont la formation et la résistance maximale : à l'état pleinement durci il résiste aux opérations de formage à angles vifs, et quand une conception exige le meilleur rapport résistance/masse, l'alliage aéronautique au zinc est généralement le meilleur appel. Aucune de ces limites n'est un défaut — ce sont les raisons pour lesquelles les deux nuances coexistent au lieu que l'une remplace l'autre.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | ≥ 290 MPa | T6, seamless rod (specimen Ø ≥ 70 mm) |
| Yield strength (0.2% offset) | ≥ 240 MPa | T6, seamless rod (σp0.2) |
| Elongation | ≥ 10% | T6, seamless rod |
| Density | 2800 kg/m³ | T6 |
| Fatigue strength | ≈95 MPa | 500M cycles, unnotched |
| Hardness | 95 HB | T6 (Brinell) |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Pièces structurelles et boîtiers
Cadres, équerres, plaques, carters et montages sont le terrain naturel. L'alliage se soude aisément, s'anodise en une finition régulière et tient bien la dimension après usinage. Pour des ensembles soudés usinés, traitez tôt la question de l'état après soudage — l'apport de chaleur adoucit localement la zone affectée thermiquement, et les conceptions soudées critiques en contraintes devraient le dire sur le plan.
Quand l'alliage à haute résistance gagne à la place
Quand la pièce est limitée par la résistance — sections porteuses minces, raccords de style aéronautique, fatigue à haut nombre de cycles — l'alliage au zinc porte plus de charge à masse égale. Passer d'une nuance à l'autre est une décision de plan, pas une préférence d'atelier : énoncez le cas de charge et le devis pourra proposer la bonne.
Formation après usinage
À l'état pleinement traité thermiquement, cet alliage se fissure quand on le forme à angles vifs ; les pièces qui exigent pliage ou rebordage après usinage doivent être soit usinées dans un état plus mou puis durcies ensuite, soit conçues avec des rayons généreux. Confirmez l'état sur le bon de commande — le même nom de nuance couvre des comportements de formage très différents.
Finition et planification de la corrosion
L'anodisation est la voie de finition standard et sert aussi de protection contre la corrosion ; l'alliage répond bien à l'anodisation naturelle comme colorée. En service atmosphérique courant, la surface usinée brute se comporte également de façon acceptable. Une exposition côtière ou chimique déplace la conversation de choix — dites-le sur la demande de devis plutôt qu'après la première avarie en service.
Comportement de coupe et discipline des paramètres
C'est l'un des alliages les plus coopératifs qu'un atelier coupe : vitesses de surface élevées, outillage affûté non revêtu ou poli diamant, et avances généreuses produisent l'état de surface de coupe net qui fait la réputation de la nuance. Les modes de défaillance sont en conséquence précis — surfaces frottées par des outils émoussés ou un temps de contact excessif qui étirent au lieu de couper, et aluminium soudé à l'outil dans les poches où l'évacuation des copeaux cale. Les parois minces et les longues portées non supportées apportent la deuxième famille de problèmes : marques de broutement et distorsion de passe de finition, tous deux traités par lebridage et la stratégie de trajectoire plutôt que par la générosité des tolérances.
Tolérances, rugosité et interaction avec l'anodisation
L'alliage tient volontiers les tolérances serrées sur un montage rigide, et c'est exactement pourquoi l'étape de finition est la surprise habituelle : l'anodisation construit une couche en croissance à la surface, donc une dimension mesurée avant finition se retrouve autre après. Les alésages de précision, portées serrées et éléments filetés portent soit un décalage de cote avant finition convenu avec l'atelier, soit un masquage. Les cotations de rugosité fine interagissent de la même manière — l'anodisation rugosit légèrement la surface à l'échelle micro, donc les faces esthétiques critiques peuvent spécifier un polissage après le traitement plutôt qu'avant.
Modes de défaillance et de rejet sur les pièces 6061 usinées
Les rejets récurrents : broutement et surfaces à marques de frottement attribués à l'outillage ou au bridage plutôt qu'à la matière ; bavures aux arêtes de poches qui survivent à l'ébavurage sur les éléments minces ; distorsion après usinage sur des plaques à enlèvement asymétrique, due aux contraintes résiduelles de la tôle brute ; litiges dimensionnels après anodisation sur les éléments de précision non masqués ; et dépôts noirs dus au contact avec l'acier au carbone ou à des bains de finition souillés. Chacun se prévient au stade de la spécification — masquages cotés, choix de relaxation des contraintes et exigences de manutention ont tous leur place sur le plan ou dans la demande de devis.
Positionnement dans la famille de l'aluminium
Dans l'ensemble des aluminium usinables, cet alliage est le défaut coût-disponibilité ; l'alliage de formage prend les boîtiers pliés et soudés ; l'alliage aéronautique au zinc prend le plafond de fatigue et de résistance ; l'alliage historique à usinabilité libre persiste sur le décolletage à grands volumes. La substitution entre eux est un résultat de devis légitime quand le cas de charge est énoncé — l'article de répartition du choix ci-dessous détaille la décision de binôme la plus courante.
Frequently Asked Questions
« Aluminium 6061 » et 6061-T6, est-ce la même chose ?
Non — le numéro nomme la chimie de l'alliage ; le suffixe d'état nomme sa condition mécanique. L'état pleinement traité thermiquement et l'état recuit portent des résistances et des comportements de formage très différents, et le stock fournisseur peut être l'un ou l'autre. Écrivez toujours la désignation complète avec état sur le plan et le bon de commande.
Ma pièce doit-elle être dans cet alliage ou dans celui à haute résistance aéronautique ?
Décidez selon le cas de charge et l'environnement. Les structures générales, boîtiers et raccords usinés restent d'ordinaire dans cet alliage pour des raisons de coût, de soudabilité et de finition. Les chemins de charge primaires, pièces critiques en fatigue et conceptions à masse minimale justifient l'alliage à haute résistance — au prix d'une corrosion moindre et d'un soudage plus difficile. Énoncez le cas de charge et laissez le devis confirmer le choix.
Que faut-il envoyer pour un devis sur cette matière ?
Un modèle STEP plus un plan avec tolérances, la désignation complète avec état, la cotation de finition (type d'anodisation le cas échéant), la quantité et l'intention de série, ainsi que tout besoin de contrôle. Si la pièce se soude ou se forme après usinage, incluez-le aussi — les deux contraignent l'état que devrait porter le flan brut.
L'anodisation va-t-elle changer les dimensions de ma pièce ?
Oui, légèrement et de façon prévisible : la couche anodique croît à la fois vers l'extérieur et dans la matière, donc les dimensions finies se déplacent de l'ordre de l'épaisseur du revêtement. Sur les boîtiers généraux, c'est invisible ; sur les ajustements serrés, alésages, filetages et surfaces d'appui, c'est un vrai consommateur de tolérance. Les réponses standard sont un décalage d'usinage avant finition convenu avec l'atelier, ou le masquage des éléments de précision. Indiquez quels éléments sont critiques en tolérance et s'ils sont masqués — une demande de devis qui le dit se chiffre proprement, et celle qui ne le dit pas revient de toute façon avec la question.
Mon boîtier à paroi mince est sorti avec des parois ondulées. Que s'est-il passé ?
Presque certainement une conversation entre contraintes résiduelles et bridage, pas un défaut de matière : la tôle brute porte des contraintes de laminage, et un usinage asymétrique laisse la plaque se détendre — souvent de façon visible sur les fonds minces et les longues portées. Les parades sont des choix de procédé : ébauche des deux faces avant finition, stock relaxé ou pré-aplani, bridage revu, ou revue de conception de la paroi elle-même. Signalez la géométrie à paroi mince dans la demande de devis pour que le plan de bridage se fasse avant l'usinage, quand c'est encore bon marché.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, filetages et spécification de finition. Nommez la désignation complète avec état — commander du stock à chimie nue est l'erreur évitable la plus courante sur cet alliage.
Devis
Les devis se chiffrent à partir du modèle et du plan, de l'état et de la forme nommés, de la quantité, de la classe de tolérance sur les éléments critiques, de la finition (épaisseur et couleur d'anodisation le cas échéant) et de la destination. L'anodisation se chiffre comme ligne de finition séparée — portez-la dans la demande de devis, pas en après-pensée.
Échantillon & approvisionnement
Les quantités prototype à la pièce unitaire sont normales, et les premiers articles confirment à la fois l'ajustement usiné et l'aspect anodisé avant la libération d'un lot. Le certificat matière est disponible sur demande — convenez du périmètre au devis.
Stockage & expédition
Les surfaces usinées arrivent avec la finition que la cotation définit. L'alliage tolère les conditions ordinaires d'entrepôt ; les pièces anodisées doivent quand même être emballées pour éviter l'abrasion contre des milieux plus durs. Gardez-les séparées du contact de manutention avec l'acier au carbone pour éviter la contamination par dépôts sur les surfaces brutes.