CNC-Bearbeitung von Aluminium 6061
CNC-Bearbeitung von Aluminium: gesammelter Eigenschaftsenvelope mit Wärmebehandlungszustand, Auswahlpunkten für Konstruktion und Gehäuse und was für ein Angebot benötigt wird.
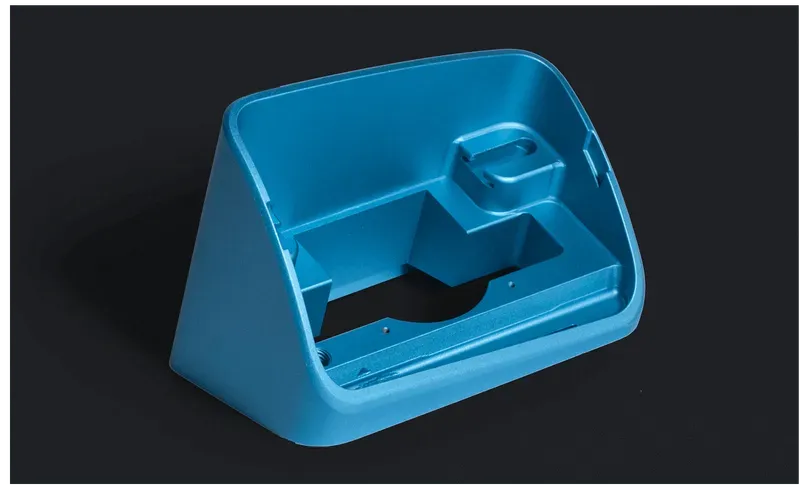
Das ist die Allzweck-Strukturaluminiumlegierung, die in fast jeder Zerspanungswerkstatt täglich auf dem Tisch liegt: eine aushärtbare Magnesium-Silicium-Legierung, die Festigkeit, Korrosionsbeständigkeit, Schweißbarkeit und Kosten so gut ausbalanciert, dass sie die Standardantwort ist, sobald eine Zeichnung „Aluminium“ ohne Qualität nennt. Sie lässt sich sauber eloxieren, spant sich vorhersehbar und ist in jeder gängigen Produktform lagerhaltig.
Ihre Auswahlgrenzen liegen bei Umformung und Höchstfestigkeit: Im vollständig ausgehärteten Wärmebehandlungszustand widersteht sie scharfen Umformvorgängen, und wo eine Konstruktion das beste Festigkeits-Gewichts-Verhältnis braucht, ist die zinkhaltige Luft- und Raumfahrtlegierung meist die bessere Wahl. Keine dieser Grenzen ist ein Mangel — sie sind der Grund, warum beide Qualitäten nebeneinander existieren, statt dass eine die andere ersetzt.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | ≥ 290 MPa | T6, seamless rod (specimen Ø ≥ 70 mm) |
| Yield strength (0.2% offset) | ≥ 240 MPa | T6, seamless rod (σp0.2) |
| Elongation | ≥ 10% | T6, seamless rod |
| Density | 2800 kg/m³ | T6 |
| Fatigue strength | ≈95 MPa | 500M cycles, unnotched |
| Hardness | 95 HB | T6 (Brinell) |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Konstruktions- und Gehäuseteile
Rahmen, Halterungen, Platten, Gehäuse und Vorrichtungen sind das Heimatrevier. Die Legierung lässt sich problemlos schweißen, eloxiert zu einem gleichmäßigen Finish und hält nach der Zerspanung gut die Maße. Bei geschweißten zerspannten Baugruppen sollte die Frage des Wärmebehandlungszustands nach dem Schweißen früh geklärt werden — die Wärmeeinbringung entspannt lokal die Wärmeeinflusszone, und spannungskritische geschweißte Konstruktionen sollten das auf der Zeichnung ausweisen.
Wo die hochfeste Legierung gewinnt
Wenn das Bauteil festigkeitslimitiert ist — dünne tragende Querschnitte, Luft- und Raumfahrt-Beschläge, Hochzyklus-Ermüdung — trägt die zinkhaltige Legierung bei gleichem Gewicht mehr Last. Der Wechsel zwischen beiden Qualitäten ist eine Zeichnungsentscheidung, keine Präferenz der Werkstatt: Nennt man den Lastfall, kann das Angebot die richtige Qualität vorschlagen.
Umformen nach der Zerspanung
Im vollständig wärmebehandelten Zustand reißt diese Legierung beim Umformen scharfer Winkel; Bauteile, die nach der Zerspanung gebogen oder angefasst werden sollen, werden entweder aus einem weicheren Zustand zerspannt und danach wärmebehandelt oder mit großzügigen Radien konstruiert. Den Wärmebehandlungszustand auf der Bestellung bestätigen — derselbe Qualitätsname deckt sehr unterschiedliche Umformeigenschaften ab.
Oberfläche und Korrosionsplanung
Eloxieren ist der Standard-Oberflächenweg und wirkt zugleich als Korrosionsschutz; die Legierung nimmt sowohl Transparent- als auch Farbeloxierung gut an. In den meisten Atmosphäranwendungen schneidet auch die blanke zerspante Oberfläche ordentlich ab. Küsten- oder Chemieeinwirkung verschiebt die Auswahlfrage — das im RFQ nennen, nicht erst nach dem ersten Schadensfall.
Spanverhalten und Parameterdisziplin
Das ist eine der kooperativsten Legierungen, die eine Werkstatt spanen kann: hohe Schnittgeschwindigkeiten, scharfe unbeschichtete oder diamantpolierte Werkzeuge und großzügige Vorschübe ergeben den sauberen Scherspans-Finish, für den die Qualität bekannt ist. Die Fehlerbilder sind entsprechend spezifisch — verschmierte Oberflächen durch stumpfe Werkzeuge oder zu langes Verweilen statt Trennschnitt, und angeschweißtes Aluminium in Taschen, wo der Spanablauf stockt. Dünne Wände und lange freitragende Spannweiten bringen die zweite Familie von Problemen: Rattermarken und Verzug durch den Aushebeschnitt, beide beantwortet über Spannmittel- und Bahnstrategie statt über großzügigere Toleranzen.
Toleranzen, Oberflächengüte und die Eloxal-Wechselwirkung
Auf steifem Aufspannung hält die Legierung enge Toleranzen willig ein — genau deshalb ist der Oberflächenschritt die übliche Überraschung: Eloxal wächst als Schicht auf der Oberfläche, sodass ein Maß, das vor der Behandlung gemessen wurde, danach anders liegt. Präzisionsbohrungen, Presssitze und Gewinde tragen entweder einen mit der Werkstatt vereinbarten Maßversatz vor der Behandlung oder werden abgedeckt. Feine Rauheitsangaben verhalten sich genauso — Eloxieren raut die Oberfläche im Mikromaßstab leicht auf, daher können optisch kritische Flächen eine Politur nach statt vor der Behandlung vorsehen.
Fehler- und Reklamationsbilder bei zerspannten 6061-Teilen
Die wiederkehrenden Reklamationen: Rattern und Schmiermarken, die auf Werkzeug oder Spannmittel statt auf das Material zurückgehen; Grate an Taschenkanten, dünne Merkmale überstehen die Entgratung nicht; Verzug nach der Zerspanung bei Platten mit asymmetrischem Abtrag, verursacht durch Eigenspannungen des Rohprofils; Maßdiskussionen nach dem Eloxieren an nicht abgedeckten Präzisionsmerkmalen; und schwarzer Belag durch Kontakt mit Kohlenstoffstahl oder kontaminierte Behandlungsbäder. Jedes ist bereits in der Spezifikationsphase vermeidbar — Abdeckangaben, Entscheidungen zur Spannungsarmglühung und Handhabungsanforderungen gehören auf die Zeichnung oder ins RFQ.
Einordnung innerhalb der Aluminiumfamilie
Innerhalb des zerspanbaren Aluminium-Sortiments ist diese Qualität der Kosten- und Verfügbarkeitsstandard; die Umformlegierung übernimmt gebogene und geschweißte Gehäuse; die zinkhaltige Luft- und Raumfahrtlegierung die Ermüdungs- und Festigkeitsgrenze; die zerspanfreudige Legacy-Legierung hält sich bei Hochvolumen-Drehautomaten. Substitution zwischen ihnen ist ein legitimes Angebotsergebnis, wenn der Lastfall genannt ist — der Auswahl-Split-Artikel unten geht die häufigste Paarungsentscheidung durch.
Häufig gestellte Fragen
Ist „Aluminium 6061“ dasselbe wie 6061-T6?
Nein — die Nummer benennt die Legierungschemie; der Zustandszusatz benennt den mechanischen Zustand. Der vollständig wärmebehandelte Zustand und der geglühte Zustand tragen sehr unterschiedliche Festigkeit und Umformverhalten, und Lieferantenbestand kann beides sein. Immer die vollständige Bezeichnung inklusive Wärmebehandlungszustand auf Zeichnung und Bestellung schreiben.
Sollte mein Bauteil aus dieser Legierung oder aus der hochfesten Luft- und Raumfahrtlegierung sein?
Entscheidend sind Lastfall und Umgebung. Allgemeine Konstruktionen, Gehäuse und zerspannte Beschläge bleiben aus Kosten-, Schweiß- und Oberflächengründen meist bei dieser Legierung. Primäre Kraftpfade, ermüdungskritische Bauteile und Minimalgewichts-Konstruktionen rechtfertigen die hochfeste Legierung — um den Preis geringerer Korrosionsbeständigkeit und schwierigeren Schweißens. Den Lastfall nennen und die Wahl im Angebot bestätigen lassen.
Was sollte ich für ein Angebot zu diesem Werkstoff senden?
Ein STEP-Modell plus Zeichnung mit Toleranzen, die vollständige Bezeichnung inklusive Wärmebehandlungszustand, die Oberflächenangabe (Eloxaltyp, wo relevant), Stückzahl und Chargenabsicht sowie etwaige Prüfbedürfnisse. Falls das Bauteil nach der Zerspanung geschweißt oder umgeformt wird, auch das angeben — beides schränkt ein, welchen Zustand der Rohling tragen sollte.
Ändert Eloxieren die Maße meines Bauteils?
Ja, leicht und vorhersehbar: Die anodische Schicht wächst sowohl nach außen als auch ins Material hinein, sodass die Fertigmaße um etwa die Größenordnung des Schichtaufbaus wandern. Bei allgemeinen Gehäusen ist das unsichtbar; bei Presssitzen, Bohrungen, Gewinden und Paarungsflächen ist es ein echter Toleranzverbraucher. Die Standardantworten sind ein mit der Werkstatt vereinbarter Fertigungsversatz oder das Abdecken der Präzisionsmerkmale. Angeben, welche Merkmale toleranzkritisch sind und ob sie abgedeckt werden — ein RFQ, der das sagt, wird sauber offeriert; einer, der es nicht tut, bekommt die Rückfrage ohnehin meist zurück.
Mein dünnwandiges Gehäuse hat wellige Wände. Was ist passiert?
Fast sicher ein Zusammenspiel von Eigenspannungen und Spannmitteln, kein Materialfehler: Plattenmaterial trägt Walzspannungen, und asymmetrischer Abtrag lässt die Platte sich entspannen — oft sichtbar an dünnen Böden und langen Spannweiten. Die Gegenmaßnahmen sind Prozessentscheidungen: beidseitiges Schruppen vor dem Fertigen, spannungsarm geglühtes oder vorgeebnetes Material, überarbeitete Klemmung oder ein Konstruktions-Review der Wand selbst. Dünnwandige Geometrie im RFQ kennzeichnen, damit der Spannplan vor der Zerspanung steht — solange es noch günstig ist.
Bestellung & Unterlagen
Unterlagen
Ein STEP- oder IGES-Modell mit einer 2D-Zeichnung senden, die Toleranzen, Gewinde und Oberflächenspezifikation trägt. Die vollständige Bezeichnung mit Wärmebehandlungszustand nennen — die Bestellung von reinem Chemie-Material ist der häufigste vermeidbare Fehler bei dieser Legierung.
Angebot
Angebote kalkulieren aus Modell und Zeichnung, genanntem Zustand und Produktform, Stückzahl, Toleranzklasse an kritischen Merkmalen, Oberfläche (Eloxaldicke und Farbe, wo gefordert) und Zielort. Eloxieren wird als eigene Position offeriert — im RFQ mitführen, nicht als Nachgedanke.
Muster & Lieferung
Prototypenmengen ab einem Stück sind üblich, und Erstmuster bestätigen sowohl die zerspante Passung als auch das eloxierte Aussehen, bevor eine Charge freigegeben wird. Ein Werkstoffzeugnis ist auf Anfrage verfügbar — den Umfang im Angebot vereinbaren.
Lagerung & Versand
Zerspannte Oberflächen kommen mit dem Finish an, das die Angabe definiert. Die Legierung verträgt gewöhnliche Lagerbedingungen; eloxierte Bauteile sollten dennoch so verpackt werden, dass kein Abrieb gegen härtere Medien entsteht. Von Kohlenstoffstahl-Kontakt fernhalten, um Belag auf blanken Oberflächen zu vermeiden.