HDPE CNC-Bearbeitung
CNC-Bearbeitung von HDPE: der chemisch inerte Standardkunststoff für Tanks, Auskleidungen und Verschleißteile — erfasstes Eigenschaftsfeld, Schneidverhalten und RFQ-Hinweise.
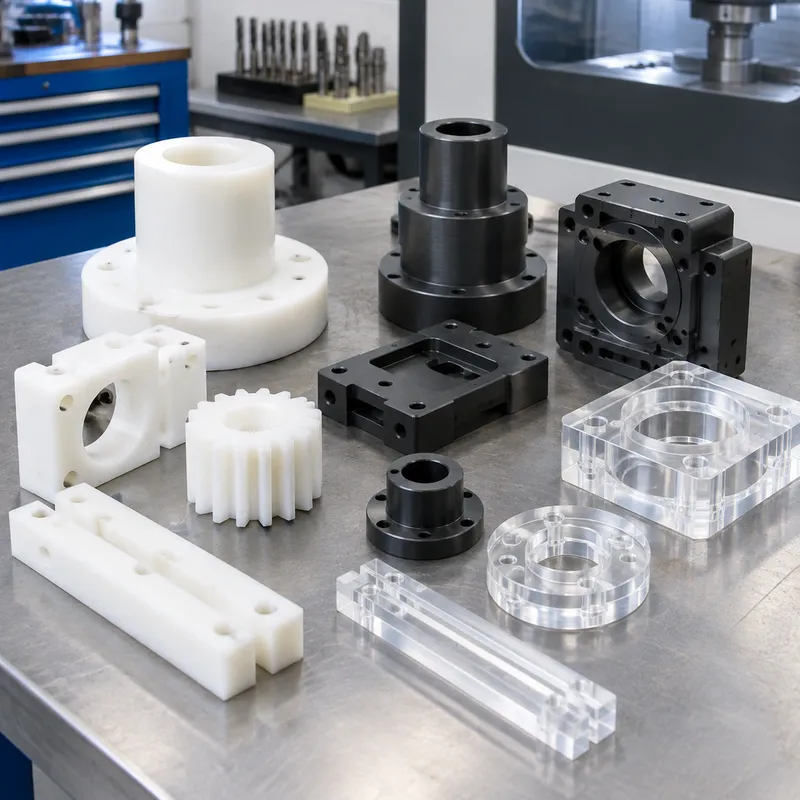
HDPE — High-Density-Polyethylen — ist der zäheste der Standardkunststoffe: chemisch nahezu inert, gleitfreudig, wasseraufnahmefrei und billig genug, dass er überall auftaucht, von Schneidebrettern über Tankauskleidungen bis zu Laborarbeitstischen. Seine Dichte liegt niedrig und seine Zugfestigkeit ist mäßig gegenüber technischen Kunststoffen, aber sein Chemikalienbeständigkeitsfenster ist enorm — weshalb Chemikalien-Tanks, Abluftkanäle und Lebensmittelkontaktflächen sein Zerspan-Territorium sind.
Für einen Zerspanbetrieb ist HDPE einer der freundlichsten Kunststoffe: weich, berechenbar und nachsichtig. Die Schwierigkeit sind nicht Schnittkräfte, sondern Maßdisziplin — Wärmeausdehnung und niedrige Steifigkeit bedeuten, dass dünne Wände federn, Wärme die Geometrie bewegt und enge Toleranzen eine Planungsfrage sind, keine Maschinenfrage. Käufer, die HDPE wie Metall anfragen, bekommen den Preis in beide Richtungen falsch.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Density | 930–970 kg/m³ | |
| Tensile strength | 38 MPa | versus 21 MPa for LDPE |
| Max service temperature | 120 °C | short periods |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Chemikalien-Tanks, Auskleidungen und Kanalkomponenten
Tankarmaturen, Mannloch-Komponenten, Umlenkbleche, Kanalteile und Auffang-Hardware nutzen HDPE, wo die chemische Umgebung fast jedes Metall angreifen würde — Säuren, Laugen und Salze bei mäßiger Temperatur prallen ab. Aus Platte gefräst passt zu nachgerüsteten Armaturen und Kleinserien-Tankhardware; geschweißte Konstruktion deckt den Tankkörper. Nennen Sie Chemikalie, Konzentration und Dauerbetriebstemperatur — das Fenster ist breit, aber nicht bedingungslos.
Lebensmittelkontakt und Schneidflächen
Schneidebretter, Lebensmittel-Leitführungen, Schaber und Handhabungsvorrichtungen sind klassische HDPE-Arbeit: nicht saugend, reinigbar, abzeichnungsfrei und schonend zu Klingen. Zerspanete Sonderaufnahmen und Führungen ergänzen Standardplatten. Lebensmittelkontakt-Arbeit sollte Kontakt- und Reinigungschemie im Angebot erklären — Desinfektionsmittel und heiße Reinigungszyklen liegen im Fenster, gehören aber in die Spezifikation, nicht in eine Annahme.
Verschleißleisten, Führungen und gleitende Niedriglast-Teile
Förder-Verschleißleisten, Führungsstangen, Buchsen und Gleitpolster nutzen HDPE, wo Lasten leicht und fetterfrier Betrieb zählt. Seine niedrige Reibung und abzeichnungsfreies Verhalten passen zu Verpackungs- und Materialflusstechnik. Unter konzentrierter Last oder erhöhter Temperatur kriecht es — UHMW-PE oder Acetal nehmen die schwereren Aufgaben —, daher nennen Sie Last-, Geschwindigkeits- und Temperaturdreieck und lassen den Werkstoff folgen.
Wo HDPE die falsche Wahl ist
Braucht das Teil Steifigkeit oder Maßpräzision unter Last, übertrumpfen Acetal, Nylon oder PPS es zu mäßigen Kosten. Braucht es Verschleißleben unter echter Last, ist UHMW-PE dieselbe Familie, besser gemacht. Braucht es Dauerwärme, übernehmen die technischen Kunststoffe deutlich unter der Schwelle, wo Metalle beginnen. Und bei dauerhafter UV-Exposition degradiert unmodifiziertes HDPE — stabilisierte Varianten existieren, müssen aber spezifiziert werden. HDPE ist die billige Antwort auf eine überraschend konkrete Menge von Aufgaben.
Zerspanverhalten und Prozessplanung
HDPE schneidet leicht und verträgt ein breites Spektrum an Werkzeugung, aber die Prozessdisziplin ist thermisch und mechanisch: scharfe Werkzeuge mit positiver Geometrie, geringe Tiefen an dünnen Querschnitten und Spannen, das hält ohne zu verziehen — das Material ist steif genug zum Schneiden und weich genug zum Biegen. Späne sind sauber und lang. Kühlmittel ist meist unnötig; Luftblasen hält die Späne frei ohne thermischen Schock. Scharfe Kanten zählen — stumpfe Werkzeuge verschmieren Polyethylen und hinterlassen eine schlechte Oberfläche.
Toleranz, Planheit und thermische Realität
Die Toleranzdiskussion bei HDPE ist ehrliche Erwartungssteuerung: Wärmeausdehnung weit über Metall, mäßige Steifigkeit und Kriechen unter Dauerlast bedeuten, dass enge Toleranzen bei Raumtemperatur an abgestützter Geometrie erreichbar sind, aber nicht verlangen werden sollten, heißen Einsatz oder schwere Last zu überleben. Planheit an großen dünnen Plattenteilen braucht entspannte Angaben oder mechanische Führung im Einsatz. Der Betrieb kann präzise Maße halten — die Frage ist, was das Teil macht, wenn es die Vorrichtung verlässt.
Fügen, Schweißen und Sekundäroperationen
HDPE schweißt leicht per Extrusions- oder Heißluftverfahren — weshalb zerspanete Armaturen so gut in geschweißte Tanks integrieren. Es lässt sich auch bei niedrigen Lasten akzeptabel schneiden und schrauben, wobei Gewindeformen in einem kriechenden Kunststoff eine Konstruktionsentscheidung ist, kein Detail. Klebstoffe verbinden es schlecht — seine chemische Inertheit ist auch Oberflächen-Inertheit —, daher sind mechanische Befestigung und Schweißen die echten Montagewege, die es in der RFQ zu nennen lohnt.
Häufig gestellte Fragen
Ist HDPE oder UHMW-PE das richtige Polyethylen für mein Teil?
Folgen Sie Last und Verschleiß. UHMW-PE trägt deutlich höhere Schlag- und Abrasionsaufgaben — es ist das Material für Verschleißleisten und Rutschenauskleidungen. HDPE ist steifer, genauer zerspanbar, billiger und besser, wo das Teil Struktur oder Armatur statt Verschleißelement ist. Beide teilen das Chemikalienfenster. Ist das Teil eine Tankarmatur oder Vorrichtung: HDPE; ist es ein Gleitkontaktelement unter echter Last: UHMW-PE.
Welche Toleranzen sind bei zerspanetem HDPE realistisch?
Mittlere Toleranzen an abgestützter Geometrie bei Raumtemperatur sind Routine; Präzisionstoleranzen sind in der Vorrichtung erreichbar, sollten aber gegen den Einsatz hinterfragt werden. Das Material bewegt sich mit der Temperatur weit mehr als jedes Metall und kriecht unter Last, daher braucht ein kritisches enges Maß im heißen oder belasteten Einsatz entweder einen anderen Werkstoff oder eine Konstruktion, die Bewegung verträgt. Nennen Sie, welche Maße wirklich kritisch sind, und die Einsatztemperatur — der Betrieb kalkuliert, was der Werkstoff ehrlich liefern kann.
Muss HDPE vor dem Zerspanen getrocknet oder spannungsarmgeglüht werden?
Keine Trocknung — es nimmt praktisch kein Wasser auf, einer seiner echten Vorteile gegenüber Nylon. Spannungsarmglühen lohnt gelegentlich an stark zerspaneten Plattenteilen, um die Planheit zu stabilisieren, und ist gegenüber Nacharbeit ein billiger Schritt. Die wichtigste Prozesssorge ist Wärmestau im Schnitt zu vermeiden: scharfe Werkzeuge und mäßige Tiefen halten die Oberfläche sauber und die Geometrie dort, wo sie geschnitten wurde.
Lassen sich HDPE-Teile kleben?
Schlecht — dieselbe chemische Inertheit, die HDPE zum Tankmaterial macht, lässt seine Oberfläche Haftung abweisen. Spezielle Oberflächenbehandlungen und Polyolefin-spezifische Klebstoffe existieren, sind aber prozessaufwendig. Die verlässlichen Wege sind Schweißen und mechanische Befestigung; beide nutzt die Konstruktionswelt um HDPE ohnehin. Setzt die Konstruktion verklebte Montage voraus, heben Sie es im Angebot hervor — es kann die Werkstoffwahl zu einem verklebbaren ändern.
Was sollte ich für ein HDPE-Bearbeitungsangebot einreichen?
Ein Modell oder eine Zeichnung mit Toleranzen, die Halbzeugform — bei flachen Teilen zählt die Plattendicke — Stückzahl und der Einsatz: Chemikalie, Konzentration und Temperatur, wenn es Auffangaufgabe ist; Last, Geschwindigkeit und Gegenstück, wenn es Gleitaufgabe ist. Lebensmittelkontakt- oder UV-Anforderungen sollten erklärt werden. Bei Standardkunststoffen ist das Material billig; der Preis wohnt in Toleranzen, Finishing und Halbzeugwahl.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein Modell oder eine 2D-Zeichnung mit Toleranzen und der Einsatzbeschreibung. Nennen Sie die Halbzeugform — extrudierte gegenüber gepresster Platte unterscheiden sich in Planheit und Spannungszustand — und markieren Sie etwaige Lebensmittelkontakt- oder UV-Stabilisierungsanforderungen.
Angebot
Angebote preisen aus Geometrie, Toleranzklasse und Halbzeugwahl. Enge Planheit an großen dünnen Teilen und schwere Zerspanung an dicker Platte sind die beiden Kostenhebel — beide verdienen ein Gespräch im Angebot statt eine Überraschung danach.
Muster & Versorgung
Prototypenmengen ab einem Stück sind normal, und ein Erstmuster prüft Passung und Planheit, bevor eine Charge sie festschreibt. Materialzertifizierung ist bei Standardkunststoffen selten erforderlich, aber Harzgrad-Bestätigung ist verfügbar — vereinbaren Sie sie, wenn die Aufgabe davon abhängt.
Lagerung & Versand
Fertiges HDPE versendet und lagert leicht: keine Korrosion, keine Feuchteempfindlichkeit. Die Sorgepunkte sind mechanisch — dünne Wände und filigrane Merkmale packen mit Abstützung — und thermisch: fertige Teile fern von dauerhaften Wärmequellen halten, die zerspanete Planheit entspannen könnten.