Laserzuschnitt
Laserzuschnitt für flaches Blech: ±0,005″ Toleranz, Material bis 0,750″ Dicke, 1–3 Werktage Durchlauf, saubere Kanten an dünnem Blech mit Aluminium-, Stahl- und AR-Platten-Kapazität.
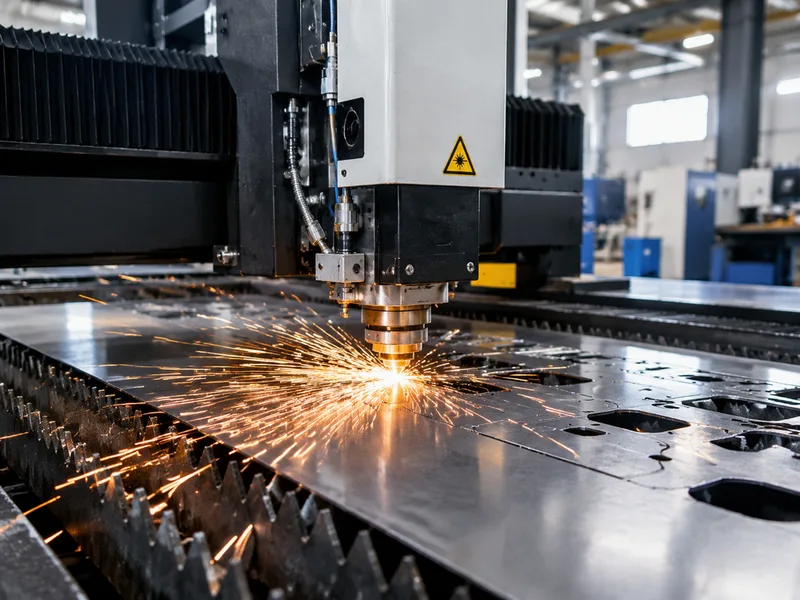
Laserzuschnitt verwandelt flaches Blech mit einem fokussierten Laserstrahl und Prozessgas in fertige Teilgeometrie — kein Werkzeug, keine Vorrichtung, ein Datei-zu-Teil-Zyklus in Tagen. Er ist die schnellste und präziseste der üblichen Blechtrennverfahren bei Material bis 0,750″ Dicke und der Standard-Erstschnitt jedes Blechbearbeitungsauftrags.
Das Katalogspektrum umfasst ±0,005″ Toleranz, 1–3 Werktage Lieferzeit und eine Werkstoffliste von 2024-T3, 5052-H32, 6061-T6, 7075-T6 und MIC-6 Aluminium bis zu AR400/AR500 verschleißfesten Platten. Der Kantencharakter variiert mit der Dicke: sauber an dünnem Blech, mit Streifen und abrasiver Kante oberhalb 0,187″ — dort lohnt Entgraten, wenn die Kante sichtbar oder griffig ist.
Spezifikationen
| Spezifikation | Laser Cutting |
|---|---|
| Toleranz | ±0.005″ |
| Lieferzeit | 1–3 business days |
Werkstoffe
Oberflächen
Ein präzises Blechschneideverfahren, das mit einem Laser flaches Material in fertige Teilgeometrie verwandelt — ideal für enge Toleranzen, kleine Merkmale und schnelle Fertigung. Die schnellste und präziseste Option für Metall bis 0,750″.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Flachteile mit engen kleinen Merkmalen
Dichtungen, Beilagen, Befestigungsplatten, Halterungen und gelochte Paneele sind der natürliche Laser-Auftrag: kleine Löcher und feine Merkmale werden ohne Werkzeug auf ±0,005″ geschnitten. Die Merkmalsgröße skaliert mit der Materialdicke — Lochdurchmesser unter etwa der Materialdicke brauchen eine Machbarkeitsprüfung statt einer Annahme.
Schnelle Prototypen und Brückenmengen
Weil es kein Werkzeug gibt, werden ein Stück und tausend Stück aus derselben Datei geschnitten. Das Band von 1–3 Werktagen macht Laserzuschnitt zum Standardweg, ein flaches Design zu validieren, bevor man sich auf Umformen, Stanzwerkzeug oder eine Serie festlegt.
Verschleißfeste Platten
AR400/AR500-Verschleißplatten, Verschleißbleche und Auflageleisten werden im gehärteten Zustand geschnitten — die Alternative (Autogen oder Plasma) trägt eine breitere Schnittfuge und Wärmeeinflusszone. Verschleißteil-Konturen, die an bestehende Anlagen verschraubt werden müssen, profitieren unmittelbar von der ±0,005″-Klasse.
Kantenqualität als Spezifikation
Behandeln Sie die Kante als Spezifikation, nicht als Zufall: dünnes Blech schneidet sauber; oberhalb 0,187″ sind Streifen und eine abrasive Kante zu erwarten. Wo Teile gehandhabt werden oder die Kante sichtbar ist, nehmen Sie Entgraten ins Angebot auf; wo die Kante in eine Baugruppe einschweißt, bleibt der Schnittzustand und wird auf der Zeichnung vermerkt.
Verschnitt und Materialausnutzung
Weil die Teilkosten die Blechfläche trägt, die das Teil verbraucht, ist die Packungseffizienz ein realer Preishebel: Teile, die Schnittlinien teilen und Standardblechformate nutzen, verschwenden weniger Material. Konstrukteure nehmen darauf mehr Einfluss, als sie erwarten — Stegbreite, Teilabstand und ob zusammenpassende Paare gespiegelt auf dem Blech liegen dürfen, verändern die Ausbeute. Wenn das Material bei Ihrer Menge die dominante Kostenposition ist, sagen Sie das in der RFQ; eine kleine Geometrieanpassung an den ungebundenen Rändern der Kontur zahlt sich auf jedem weiteren Blech zurück.
Häufig gestellte Fragen
Laser, Stanztechnik oder Waterjet — wie wähle ich?
Laser gewinnt bei Präzision, kleinen Merkmalen und werkzeugfreiem Durchlauf in flachem Material bis 0,750″. Stanztechnik gewinnt bei hoher Stückzahl, sobald sich das Werkzeug amortisiert, und formt im selben Hub. Waterjet trennt dickes oder nichtmetallisches Material ohne Wärmeeinflusszone. Für Prototypen und Klein- bis Mittelserien in Blech ist Laser die Voreinstellung; an der Schwelle, an der die Werkzeugamortisation pro Teil die Ökonomie zur Stanztechnik kippt, neu bewerten.
Wie dick lässt sich lasern, und was passiert mit der Kante?
Der Katalog deckt Metall bis 0,750″ Dicke ab. Der Kantenzustand folgt der Dicke: dünnes Blech kommt sauber heraus; oberhalb 0,187″ zeigt die Kante Streifen und einen abrasiven Zustand aus dem Prozessgasverfahren. Ist die Kante funktional (eine Passfläche) oder sichtbar, spezifizieren Sie Entgraten oder Kantenfinish ausdrücklich — es ist eine angebotene Operation, kein Standard.
Was braucht ein Laserzuschnitt-Angebot?
Eine DXF/DWG-Abwicklung oder ein 3D-Modell zum Aufwickeln, Werkstoff und Dicke, Stückzahl, etwaige Biege-/Hardware-Operationen, falls der Auftrag über flaches Schneiden hinausgeht, und das Zielland. Nennen Sie, welche Kanten zählen — „alle Kanten entgratet“ kalkuliert anders als „im Schnittzustand“ und verhindert sowohl Überraschungen bei Empfang als auch Überspezifikation im Angebot.
Bestellung & Unterlagen
Unterlagen
DXF-Abwicklung ist der ideale Input; STEP-Modelle werden im Angebot aufgewickelt. Werkstoff, Dicke, bei umgeformten Teilen die Walzrichtung, falls relevant, und etwaige Kantenfinish-Forderungen auf der Zeichnung markieren.
Angebot
Kalkulationseingaben: Blechwerkstoff und Dicke, Teilumriss und Schnittlänge, Lochanzahl und kleinste Merkmalsgröße, Stückzahl und Zielland. Die Lieferzeit offeriert mit 1–3 Werktagen für Standard-Flacharbeit; Umform- und Behandlungsoperationen fügen dem Termin eigene Schritte hinzu.
Muster & Versorgung
Einstück-Prototypen sind der Standard-Einstieg. Bei Wiederhol-Flachteilen hält dieselbe DXF-Revision pro Auftrag Ersatzteile und Nachbestellungen maßidentisch — ohne erneute Freigabe.
Lagerung & Versand
Geschnittene Teile werden flach, gestapelt und bei Bedarf kantengeschützt versandt, wo das Material es verlangt (AR-Plattenkanten, dünne Lamellen). Aluminiumblechoberflächen drücken leicht — Zwischenlagen lohnen sich bei sichtbaren Paneelen. Flach und trocken lagern; dünnwandige Teile verziehen sich, wenn sie auf der Kante unter eigener Last stehen.