Metallstanzen
CNC-Stanzen und -Prägen für Blechteile: ±0,1 mm Stanzgenauigkeit, Platten bis 6 mm Dicke und 800 mm, Lamellen/Prägungen/Senkungen/Rippen-Umformung, mit Finish von Eloxieren bis Siebdruck.
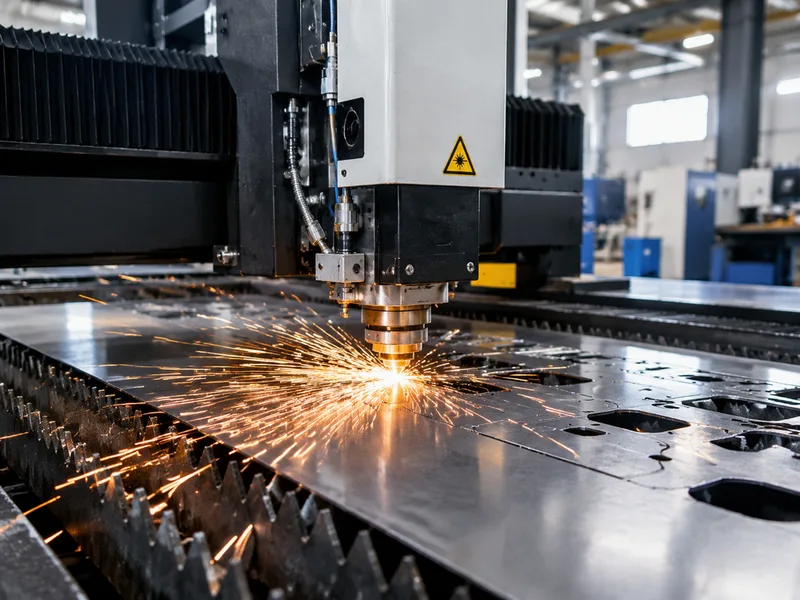
Metallstanzen (CNC-Stanzen/Revolverpresse) formt und locht Blech in Hubzyklen. Gegenüber dem Laserzuschnitt tauscht es Werkzeugvorlauf gegen Hubgeschwindigkeit: Sobald das Werkzeug existiert, entstehen Löcher und Formen in Sekundenbruchteilen — deshalb ist Stanzen der Volumenweg für Halterungen, Chassis, Paneele und Träger.
Weil jedes Loch und jede Form eine Werkzeugentscheidung ist, trägt die Zeichnungsprüfung im Angebot hier mehr Gewicht als in Trennverfahren: Lochgrößen passend zu Standardstempeln, Merkmalsabstände, die die Form hält, und Umformmerkmale, die sich vom Stempel lösen, halten das Werkzeug einfacher und den Stückpreis niedriger. Das Katalogspektrum umfasst ±0,1 mm Stanzgenauigkeit an Platten bis 6 mm Dicke und 800 mm, mit Umformkapazität inklusive Lamellen, konvexen Prägungen (Embossen), Senklöchern und Rollrippen — Merkmale, die ein Laser nicht erzeugen kann. Die Finish-Liste deckt Eloxieren (inklusive Harteloxal und leitfähig), Bürsten, Pulverbeschichtung, Siebdruck und Laserbeschriftung ab.
Spezifikationen
| Spezifikation | Metal Stamping |
|---|---|
| Toleranz | ±0.1 |
| Max. Bauteilgröße | 800mm |
Werkstoffe
Oberflächen
CNC-Stanz-/Prägeservice für Blechteile mit Lamellen-, Wulst-, Senkloch- und Rollrippen-Umformung bei ±0,1 mm Stanzgenauigkeit an Platten bis 6 mm Dicke.
Die obigen Werte sind das erfasste Spezifikationsspektrum des Katalogs für diese Produktfamilie. Toleranzen und Lieferzeiten am anspruchsvollen Ende eines Bereichs werden für die konkrete Geometrie, den Werkstoff und die Losgröße im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Serienvolumen umgeformter Blechteile
Teile, die sich bei 50 Stücken laser-schneiden und abkanten lassen, kalkulieren sich bei 50.000 sehr anders — Stanzen trägt die Volumenökonomie. Die Entscheidungseingabe ist die Werkzeug-gegen-Menge-Kurve: bringen Sie also die Jahresmenge ins Angebot, nicht nur die Zeichnung.
Umformmerkmale, die Schneiden nicht erzeugen kann
Lamellen (Entlüftungsgeometrie), geprägte Wulste (Steifigkeit ohne Gewicht), Senklöcher (bündige Verbindungselemente) und Rollrippen (Paneelsteifigkeit) sind Umformoperationen. Konstruktionen, die diese Merkmale brauchen, laufen in die Stanztechnik schon bei moderaten Mengen, weil die Alternative die Nachrüstung von Hardware wäre.
Dicke und Format
Das Prozessfenster — Platten bis 6 mm Dicke, Teile bis 800 mm — deckt die meisten Elektronikchassis, Gerätehalterungen und Industriepaneel ab. Über 6 mm übernehmen Feinschneiden oder Zerspanung; oberhalb 800 mm werden Paneelwerkzeug und Pressenkapazität je Teil bestätigt.
Vom Prototyp zur Stanzserie ohne Sackgasse
Die Standardfolge ist: Laserzuschnitt-Prototypen validieren das Design, dann Stanzwerkzeug für die Serie. Konstruieren Sie den Prototypen mit Blick aufs Stanzen (Biegeradien, Loch-zu-Kante-Abstände, Walzrichtung), dann erzwingt der Übergang kein Redesign.
Werkzeugart folgt Menge und Merkmalsmix
Nicht jeder Stanzauftrag braucht Folgeverbundwerkzeug: Einzelhub- und Stufenwerkzeuge decken kleinere Mengen und einfachere Merkmalssets zu einem Bruchteil der Formkosten ab, während Folgeverbunde das Band mit Seriengeschwindigkeit durch alle Stationen tragen. Auch der Merkmalsmix entscheidet — Teile, die nur in eine Richtung lochen und formen, bleiben viel länger im günstigeren Werkzeug als Teile mit CAM-gesteuerten Seitenaktionen. Die Werkzeugklasse an die ehrliche Mengenprognose zu binden, entscheidet über die meisten Stanzbudgets.
Häufig gestellte Fragen
Stanzen oder Laserzuschnitt — wo liegt die Schnittstelle?
Laser schneidet jede Geometrie ohne Werkzeug; Stanzen amortisiert das Werkzeug über die Menge und ergänzt Umformmerkmale. Unter etwa einigen Hundert Teilen gewinnt Laser bei Flexibilität und Lieferzeit; bei anhaltender Menge fällt der Stückpreis des Stanzens unter den Laser, und das Werkzeug zahlt sich zurück. Die exakte Schnittstelle ist teilabhängig — beide Verfahren anbieten, wenn die Jahresmenge unsicher ist.
Welche Genauigkeit hält gestanztes Blech?
Der Katalog nennt ±0,1 mm Stanzgenauigkeit. Loch-zu-Loch-Positionen innerhalb eines Nestes halten dieses Band; Maße über mehrere Stationen oder Umformmerkmale akkumulieren Streuung wie in jedem Blechverfahren. Halten Sie kritische Lochbilder möglichst in einer Station und setzen Sie enge Angaben dorthin, wo das Werkzeug sie tatsächlich kontrolliert.
Was braucht ein Stanzangebot?
Teilemodell/Zeichnung mit Werkstoff und Dicke, Jahres- und Losmenge, markierten Umformmerkmalen (Lamellen, Prägungen, Senkungen), Hardwareforderungen, Finish und Zielland. Die Mengengenauigkeit ist der entscheidende Input — die Werkzeugentscheidung und der Stückpreis hängen beide daran.
Bestellung & Unterlagen
Unterlagen
Teilezeichnung mit spezifizierten Umformmerkmalen, Werkstoff und Dicke, Hardware- und Finish-Angaben sowie Mengenprognose. Die Werkzeugauslegung (Streifenlayout, Stationen) ist ein Review-Schritt vor dem Werkzeugschnitt — planen Sie dort einen Freigabezyklus für Produktionswerkzeuge ein.
Angebot
Angebote trennen Werkzeug vom Stückpreis, wobei der Stückpreis mengengestaffelt ist. Inputs: Geometrie, Dicke, Umformmerkmalanzahl, Finish, Mengen und Zielland. Fragen Sie nach dem Preis bei zwei oder drei Mengen — die Kurve ist die Entscheidungseingabe, nicht ein Einzelwert.
Muster & Versorgung
Erstmuster kommen aus dem Produktionswerkzeug und verankern die Lauffreigabe: Maßbericht gegen die Zeichnung plus Umformmerkmal-Check. Rahmenaufträge mit Abruf-Lieferungen sind nach Werkzeugfreigabe ein übliches Arrangement.
Lagerung & Versand
Gestanzte Teile werden ineinander geschachtelt versandt — dieselbe Eigenschaft, die sie günstig macht, macht sie kratzempfindlich, daher werden kosmetische Flächen mit Zwischenlagen oder in Beuteln versandt. Blankstahl braucht trockene Lagerung; fertigte Teile (eloxiert, pulverbeschichtet) lagern wie jede beschichtete Hardware, fern von Abrieb.