PTFE (Teflon) CNC-Bearbeitung
CNC-Bearbeitung von PTFE (Teflon): chemische Inertheit und Temperaturfenster, warum der Werkstoff unter Last und mit Temperatur wandert und wie man Toleranzen spezifiziert, die das Polymer wirklich halten kann.
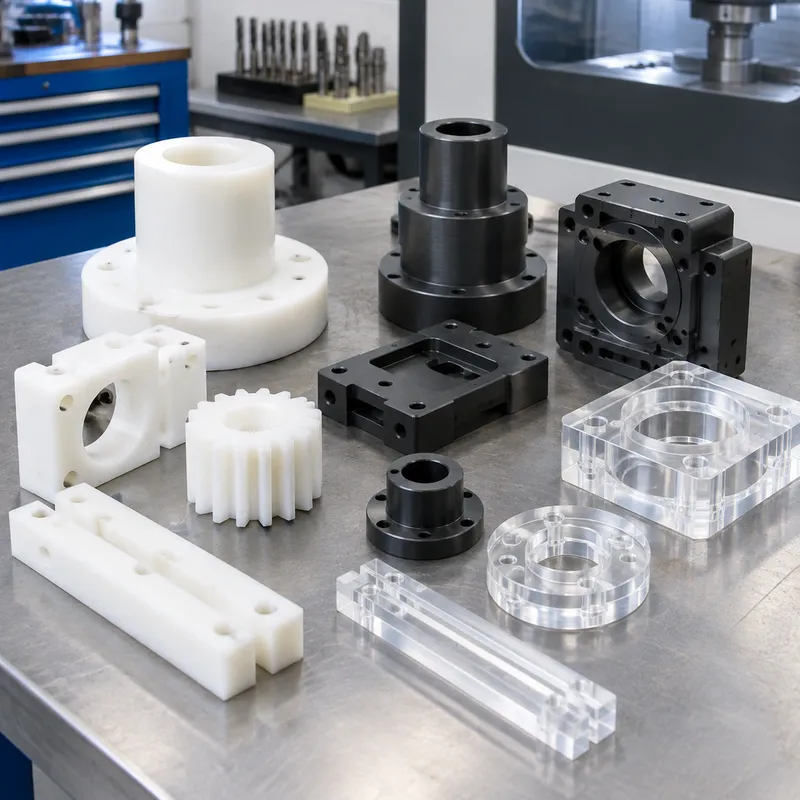
PTFE ist das Fluorpolymer am extremen Ende der Ingenieurkunststoffe: Fast nichts greift es chemisch an, es gleitet mit einem niedrigeren Reibbeiwert als nahezu jeder andere Festkörper, und es dient über ein breiteres Temperaturband als die meisten Thermoplaste. Diese drei Eigenschaften — Inertheit, Schmierigkeit, thermische Breite — sind genau der Grund, warum Dichtungen, Isolatoren, Auskleidungen sowie Labor- oder Lebensmittelkontakt-Bauteile darin spezifiziert werden, trotz seines unbequemen Zerspanverhaltens.
Die Unbequemlichkeit ist real, und sie ist dimensional. PTFE ist weich, kriecht unter Dauerlast und dehnt sich mit Temperatur weit stärker aus und zusammen als Metalle oder gar die meisten Kunststoffe, sodass ein Maß, das in kalter Werkstatt gemessen wurde, nicht dasselbe Maß auf heißer Linie ist. Es erfolgreich zu bearbeiten heißt weniger aggressiv schneiden als scharfe Werkzeuge, leichte Spannung und ein Toleranzgespräch, das bei dem ansetzt, was das Polymer im Dienst ehrlich halten kann — nicht bei dem, was die Zeichnung von einem Metallteil geerbt hat.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Melting point | ≈327 °C | virgin PTFE |
| Continuous service temperature | ≈260 °C continuous; useful from about −200 °C to 260 °C | virgin PTFE, continuous duty |
| Thermal expansion | ≈120×10⁻⁶/°C (120 ppm/°C) | virgin PTFE |
| Sintering temperature | ≈370 °C (compression-molded billet sintering) | compression-molded / sintered stock |
| Machined tolerance | ±0.05 mm typical best for pure PTFE; ≈±0.02 mm for glass-filled; ~0.13 mm quoted as generally achievable | pure vs glass-filled PTFE, machined |
| Density | 2200 kg/m³ | room temperature |
| Hardness | ≈R58 (Shore D) | Shore D |
| Tensile strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Chemie-, Lebensmittel- und Laborkontakt-Teile
Wo das Medium Metalle und die meisten Kunststoffe angreifen würde — aggressive Chemikalien, wiederholte Sterilisation, Analysengeräte — ist PTFE oft der letzte Werkstoff, der stehen bleibt. Zerspanete Distanzstücke, Ventilsitze, Dichtungen und Auskleidungskomponenten nutzen die inerte Oberfläche ohne Beschichtungen oder Plattierungen. Lebensmittel- und Pharma-Kontakt liegt nahe, mit dem Vorbehalt, dass füllstofffreies Virgin-Material üblicherweise die Kontaktgüte ist und gefüllte Varianten für die Anwendung freigegeben sein müssen.
Elektrische und thermische Isolations-Bauteile
PTFE ist ein ausgezeichneter elektrischer Isolator, der seine Eigenschaften über das Einsatztemperaturband hält, was es zum Standard für zerspanete Isolatoren, Distanzhülsen und Hochfrequenz-Komponententräger macht, wo Signalverlust zählt. Thermische Bauteile nutzen dieselbe Stabilität in die andere Richtung: Teile, die wiederholte thermische Zyklen ohne Versprödung oder problematische Gasabgabe überstehen müssen.
Reibungsarme und antihaftbeschichtete Komponenten
Verschleißplatten, Gleitflächen, Dichtungs-Energizer und Antihaft-Kontaktflächen nutzen die niedrigste Reibung aller gängigen Festkörper. Die ehrliche Grenze ist die Verschleißlebensdauer unter Last: Ungefülltes PTFE kriecht und verschleißt relativ schnell, weshalb belastete Gleitteile oft zu glas- oder bronzegefüllten Güten wechseln. Trägt das Teil eine dauerhafte Druckbelastung, sagen Sie das in der RFQ — die Füllstofffrage ist zuerst eine Lastfrage.
Wo PTFE die falsche Wahl ist
Strukturelle Lastpfade, Präzisionspassungen über weite Temperaturschwankungen und abrasiver Verschleiß sind die Punkte, an denen PTFE enttäuscht. Kriechen bedeutet, dass ein verschraubtes PTFE-Teil mit der Zeit nachlässt; thermische Bewegung bedeutet, dass ein Presssitz auf Metallniveau kein stabiler Presssitz ist. Wenn eine Zeichnung PTFE in einer tragenden oder engtoleranten Rolle zeigt, die von einem Metallvorgänger geerbt ist, sollte das Substitutionsgespräch vor der RFQ stattfinden, nicht nach der Erstmusterprüfung.
Häufig gestellte Fragen
Virgin-PTFE oder gefülltes PTFE für ein zerspanetes Teil?
Entscheiden Sie aus Last und Verschleiß, nicht aus Kosten. Virgin-Material behält die volle chemische Inertheit und die sauberste Oberfläche für Kontaktanwendungen; Glas-, Bronze- oder Kohlenstofffüllstoffe tauschen einen Teil davon gegen deutlich bessere Kriechbeständigkeit und Verschleißlebensdauer. Gefüllte Güten zerspanen zudem zu einer festeren Kante und halten das Maß besser. Wenn das Teil unter Last gleitet oder dauerhafte Druckspannung trägt, ist eine gefüllte Güte meist die richtige Frage, die es im Angebot zu stellen gilt.
Warum sind PTFE-Toleranzen weiter als Metall-Toleranzen?
Weil sich der Werkstoff bewegt: Die Wärmeausdehnung ist hoch, das Kriechen unter Last ist permanent, und das Polymer baut Spannungen auch nach der Bearbeitung weiter ab. Eine Toleranz, die das Polymer im Einsatz nicht halten kann, ist kein genaueres Teil, sondern eine Ausschussvereinbarung. Der praktische Weg: Engpassungen den funktionstragenden Merkmalen vorbehalten, das Teil vor der Endmessung konditionieren und akzeptieren, dass die Umgebungsbedingungen der Messung auf der Zeichnung stehen müssen, damit die Zahlen überhaupt etwas bedeuten.
Was sollte ich für ein PTFE-Bearbeitungsangebot senden?
Das Standardpaket — ein STEP-Modell mit einer 2D-Zeichnung, die Toleranzen trägt — plus die Eingaben, die ein PTFE-Angebot konkret verändern: die Güte (Virgin oder Füllstofftyp), der Einsatztemperaturbereich, jede Chemie- oder Lebensmittelkontakt-Anforderung und welche Merkmale wirklich enge Toleranz brauchen. Nennen Sie die Arbeitsumgebung; bei PTFE mehr als bei den meisten Werkstoffen entscheidet die Umgebung sowohl über die Güte als auch über die erreichbare Toleranz.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen und die Einsatzumgebung trägt. Nennen Sie die Güte explizit — Virgin gegenüber einem konkreten Füllstoff verändert Festigkeit, Verschleiß und Kontaktverträglichkeit — statt "Teflon" zu schreiben, und nennen Sie jeden maßgeblichen Standard für Lebensmittel-, Pharma- oder Elektroeinsatz.
Angebot
Ein Angebot wird aus Modell und Zeichnung, der benannten Güte, Stückzahl und Chargenabsicht sowie der Toleranzklasse kritischer Merkmale kalkuliert. Die Lagerform zählt mehr als sonst üblich: Bearbeitung aus Stange, Blech oder Rohr verändert sowohl die Kosten als auch die Art, wie der Werkstoff nach dem Schnitt wandert — geben Sie die Ausgangsform an, wenn sie festgelegt ist.
Muster & Versorgung
Prototypenmengen ab einem Stück sind bei zerspanetem PTFE üblich und der günstigste Weg, das Toleranzgespräch an der echten Geometrie zu validieren — insbesondere, welche Maße zwischen Maschine und Einsatzumgebung wandern. Erstmusterprüfung ist auf Anfrage erhältlich; die Messbedingungen im Angebot vereinbaren, denn der Umgebungszustand ist bei diesem Werkstoff Teil der Spezifikation.
Lagerung & Versand
Zerspanetes PTFE ist unter gewöhnlichen Lagerbedingungen dimensional stabil, aber weich — fertige Oberflächen zerkratzen und dellen leicht, deshalb werden Teile getrennt und geschützt versandt statt lose verpackt. Fertigteile von abrasivem Handling und von dauerhaften Punktlasten im Lager fernhalten; beides prägt sich mit der Zeit in die Oberfläche ein.