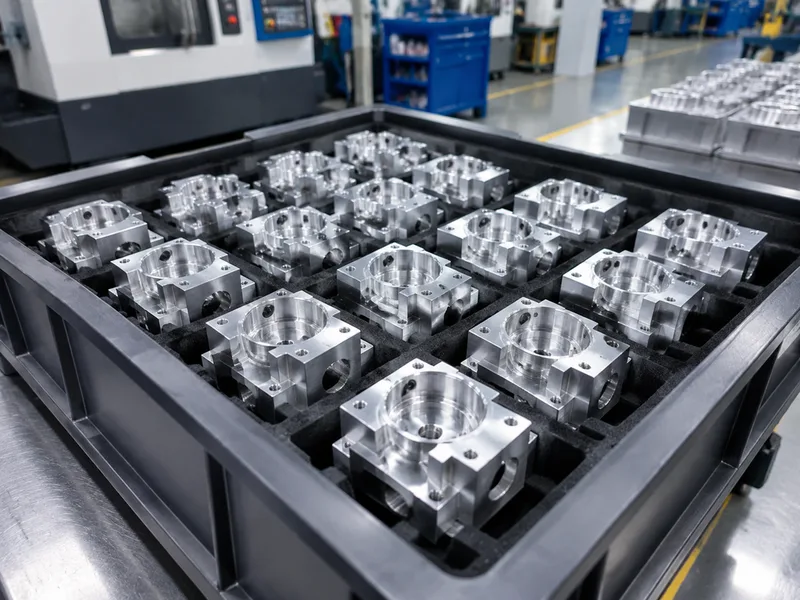
La production à faible volume de CNC couvre les séries pilotes, les lots de test de marché, les pièces de rechange et la fabrication d'équipements — généralement de dix à plusieurs milliers d'unités. Comme les pièces sont usinées, il n'y a pas d'investissement dans des moules ou des outils, et les modifications de conception entre les séries ne coûtent rien.
Nous gardons chaque série de commandes sur la même ligne et avec le même réglage, et nous documentons les résultats du premier article, afin que la dix millième pièce soit identique à la première. Les réductions de prix par volume sont communiquées à l'avance pour que vous puissiez planifier la rentabilité de votre produit en toute honnêteté.
Capacités
- Volumes typiques de 10 à 1, 000 pièces
- Aucun investissement en outillage ou moule
- Même ligne et paramètres documentés par série de commandes
- Inspection du premier article et inspection finale à chaque série
- Remises sur volume indiquées à l'avance
Matériaux typiques
Alliages d'aluminium, acier inoxydable, acier au carbone, laiton, cuivre et plastiques techniques — les mêmes qualités utilisées pour les prototypes, donc la validation se transfère.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Gamme complète de finitions : anodisation, placage, peinture en poudre, passivation, polissage et marquage, appliquées de manière cohérente à travers les séries.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
Standard ISO 2768-m ; les commandes répétées conservent les tolérances validées sur le premier article.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Options de procédé
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Questions fréquentes
Comment maintenez-vous la qualité constante lors des commandes répétées ?
Chaque série de commandes reste sur la même ligne et avec le même réglage. Le premier article est inspecté et documenté, les paramètres en cours de processus sont enregistrés, et l'inspection finale est répétée à chaque série. Les commandes répétées sont vérifiées par rapport à l'échantillon original approuvé.
Quand un CNC à faible volume est-il meilleur que le moulage par injection ?
En dessous d'environ quelques milliers de pièces, CNC l'emporte : pas d'investissement dans le moule, pas de délai pour l'outillage, et liberté totale de conception entre les séries. Le moulage par injection ne devient rentable qu'à des volumes où le coût du moule s'amortit — et uniquement pour les plastiques. Nous vous dirons honnêtement où se situe le point de basculement pour votre pièce.
Puis-je passer de petites séries à des productions plus importantes plus tard ?
Oui. La mise à l'échelle signifie plus de temps machine, pas un nouveau processus. Votre design validé, votre configuration de production et votre documentation QC sont conservés, et nous faisons un nouveau devis avec des réductions de prix par volume au fur et à mesure que les quantités augmentent.
Combien coûte une commande répétée ?
Les commandes répétées sont généralement plus rapides et moins chères que la première production car l'examen technique et la mise en place du premier article sont déjà effectués. Envoyez la quantité de commande et nous refaisons le devis en fonction de votre dossier de production documenté.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 2
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).