ハステロイ C-276のCNC加工
ハステロイ C-276のCNC加工:最悪の混合化学流体のためのニッケル・モリブデン・クロム合金 — 収集した特性包絡、切削挙動、見積依頼(RFQ)の指針を解説します。
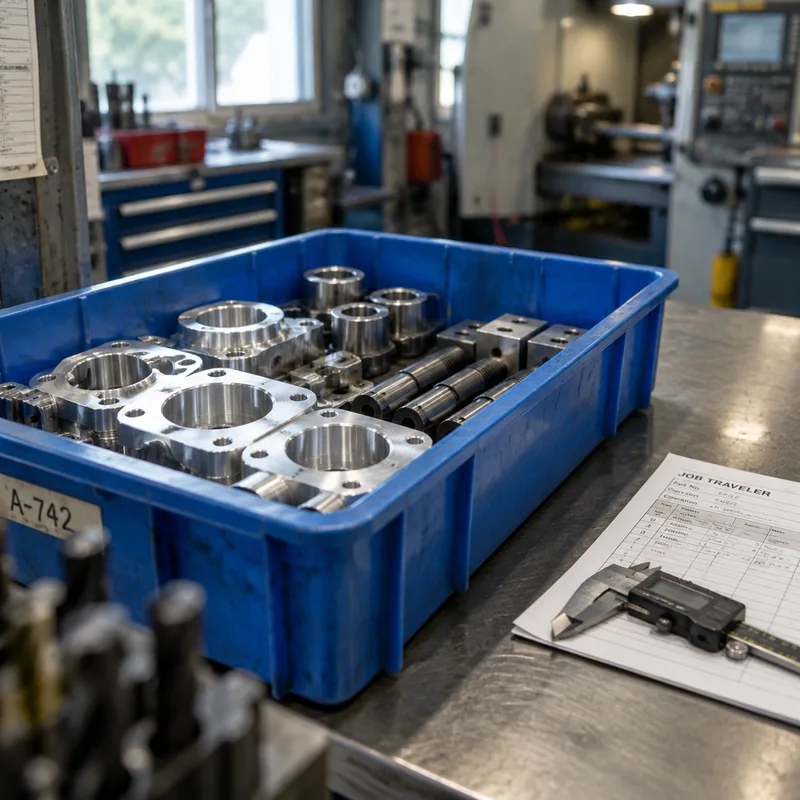
ハステロイ C-276は、化学流体がより安いすべてを敗北させるときに調達が手を伸ばすニッケル・モリブデン・クロム合金です:湿塩素ガス、次亜塩素酸塩、塩化第二鉄・塩化第一銅、広い濃度と温度の範囲にわたる硫酸・塩酸、酸性ガス(サワーガス)用途。排煙脱硫装置と化学リアクター金具での評判は、まさにその条件 — 酸化剤と還元剤が同時に到着する条件 — の許容の上に築かれており、ほとんどの耐食合金はそこでどちらかを選ばねばなりません。
切削側では真剣な合金です:加工硬化し、研削的で、切削が遅く、工具の経済性はステンレスよりも航空宇宙の超合金に似ています。それが見積の正直な枠組みです — C-276部品は作るのが難しいことは稀で、高価なのは日常です。だから買いの決定は、たいていその環境が本当にこの階層の耐食性を要求するかどうかです。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Density | 8.89 g/cm³ | |
| Melting point | 1371 °C | |
| Tensile strength | 601.2 MPa | sheet/plate 4.80–25.4 mm, at 538 °C |
| Yield strength (0.2% offset) | 204.8 MPa | 0.2% offset, thickness 2.40 mm, at 427 °C |
| Elastic modulus | 205 GPa | room temperature |
| Elongation | 56 % | in 50.8 mm, thickness 1.60–4.70 mm, at 204 °C |
| Hardness | 87 HRB | plate |
| Composition | Mo 15–17 %, Cr 14.5–16.5 % | weight % |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
化学プロセスのリアクターと熱交換器の金具
リアクタータンクの内部品、熱交換器の板とバッフル、混合酸用途のバルブ・ポンプのトリムが中核のC-276切削仕事です。合金は流体が酸化と還元の間を揺れる場所で保持します — 一つのステンレス相では扱えない化学です。この領域の見積は流体化学の全体を担うべきです。合金の論拠はまさにエッジケースだからです。化学が単純なら、より安いグレードがたいてい同じ試験を通ります。
排煙脱硫と公害防止
スクラバー内部品、ダンパー、スタック金具、急冷部品は塩化物の持ち込みを伴う湿った硫酸凝縮液の中で生きます — C-276をFGD改修で有名にした環境です。ビレットからの切削はダンパー軸、スプレーノズル本体、計器継手に適します。大きな板構造は製作業者に属し、切削は重要インターフェースに取っておかれます。
油田ガスの酸性ガス用途
酸性・高塩化物ブラインの中の坑内・ウェルヘッド部品は、NACE系の用途が標準ステンレスを排除する場所でこのグレードを使います。切削部品にはシール本体、チョークとバルブの内部品、計装金具があります。酸性ガス仕事はしばしば材料仕様の上に硬度制限と試験要求を担います — 見積時に述べてください。それが熱処理と検査のルートを形づくるからです。
C-276が誤った選択になるケース
用途が海水だけなら、モネル400かスーパーオーステナイト系がより安く解決します。化学ではなく温度下での強度が駆動者なら、インコネル718のほうが良いファミリーです。C-276は硬化メカニズムを持たない腐食の専門家です — 強度は控えめで時効硬化しません。機械的理由でこれを指定すると、間違った特性のために専門家の価格を払います。
切削挙動と工程計画
C-276の切削の署名は加工硬化+研削的なモリブデンに富む組織です:切れ刃は速く摩耗し、滞留や軽い当てパスは表面を硬化させ次のパスに敵対します。確立された実践は、剛性セットアップ、ニッケル合金向けに選ばれた鋭利なポジ傾角の超硬、加工硬化層の下に留まるのに十分な深い切削、利用できれば高圧冷却液、安定した送りでの控えめな速度。ねじ切りと小径の深穴がリスク工程です — ここではねじフライスがタッピングをしばしば上回ります。
溶接と後処理
グレードはマッチングの溶加材で良く溶接され、化学プラント製作の標準的な構造材料です — 多くの切削C-276部品は溶接組立品の構成要素です。固溶体組織のため熱影響部に硬化変態はありませんが、耐食重要面の焼き戻し着色は使用前に除去されるべきで、溶接後の洗浄はほとんどの化学用途仕様で指定された工程であり、任意の研磨ではありません。
公差、検査、表面仕上げ
寸法挙動は安定しています — 変態はなく、動きは熱と治具によるもの — しかし工具摩耗のため、工程が工具交換の間隔を管理しなければバッチの最後の部品はずれ得ます。シール面と耐食重要面は新品の切れ刃での計画された仕上げパスに値します。溶解まで遡れる材料証明書がこの供給階層の常態です。範囲は見積時に合意してください。
Frequently Asked Questions
C-276部品は316相当の何倍ものコストになるのはなぜですか?
三つの乗数が積み重なります。材料:合金はニッケルとモリブデンに富み、両元素が構造的なプレミアムを担います。切削:切削速度はステンレスの一部であり、コーティング超硬やセラミック工具は速く消耗します。工程:化学用途の証明と洗浄の期待が検査工程を加えます。どれも上乗せではありません — しかしより単純な化学や緩い証明を仮定した見積は劇的に異なり得ます。だから流体の詳細はRFQに属します。
ハステロイ C-276はC-22と互換ですか?
双子ではなく兄弟です。C-22はクロム・モリブデンのバランスを酸化性酸でのより良い性能へ移し、C-276は還元環境と湿塩素用途で優位を保ちます。溶接溶加材の選択と既存のプラント規格がしばしば選択を固定します。図面が一つを名指すなら、切削サプライヤーは書面の合意なしに代替すべきではありません — 二つが異なる環境こそ、部品が指定されたまさにその環境です。
C-276は摩耗用途のために硬化できますか?
熱処理ではできません — 固溶体合金であり焼なまし強度のままです。摩耗に直面するC-276部品は冷間加工または被覆の追加工でのみ硬度を得て、どちらも耐食性能の一部を損ないます。負担が摩耗+腐食なら、正直な答えは二重構造かもしれません:化学が住む場所にはC-276、摩耗が住む場所には硬質被覆またはセラミックの要素。
C-276の切削には特別な工場の能力が要りますか?
航空宇宙級の工場が既に持つ規律が必要です:剛性機械、ニッケル合金の工具実践、冷却液管理、送りでの忍耐。異質の設備は必要ありません。買い手が確認すべきはプロセス経験です — C-276を定期的に切る工場は現実的な時間を見積もりますが、初めての工場はしばしば工具の消耗を過小評価します。この材料価格では、重要な幾何での試作部品が安い保険です。
C-276の切削見積には何を送ればよいですか?
公差と耐食重要面のマーキング付きのSTEPモデルと2D図面、材料仕様、数量、そして流体化学の全体 — 媒体、濃度、温度、酸化と還元の性格。証明の範囲と酸性ガスやNACE系の要求があればそれを見積時に述べるべきです。この合金では、不完全な化学こそRFQの最も高くつく欠落した入力です。
Ordering & Documentation
図面・文書
公差、仕上げ指定、耐食重要面のマーキングを担った2D図面付きのSTEPまたはIGESモデルをお送りください。仕様と版を明示的に名指してください — C-276対C-22 — このファミリーの代替の質問は化学の質問だからです。
見積
見積はモデル、図面、素材形態、数量、使用化学から価格化され、証明と洗浄の範囲が加わります。この合金では工具摩耗が現実のコスト明細です。深いねじや小さな深穴のある幾何は印を付けるべきです — ルートと価格がそれを反映するように。
サンプル・供給
この材料価格では一個からの試作数量が普通で、初品がバッチが工具選択を確定する前にそれを検証します。溶解まで遡れる材料証明書が標準の供給です — 生産前に範囲を合意してください。
保管・出荷
完成部品は通常の輸送腐食に抵抗しますが、表面重要面は鋼との接触と擦過から保護されるべきです — 埋め込まれた遊離鉄は、合金が買われたまさにその用途での腐食サイトになります。清潔に梱包し、乾燥して保管し、仕様が要求する洗浄後の表面状態を保ってください。