インコネル 718のCNC加工
インコネル 718のCNC加工:航空宇宙とエネルギー金具の背後にある時効硬化ニッケル超合金 — 収集した特性包絡、切削挙動、見積の方法を解説します。
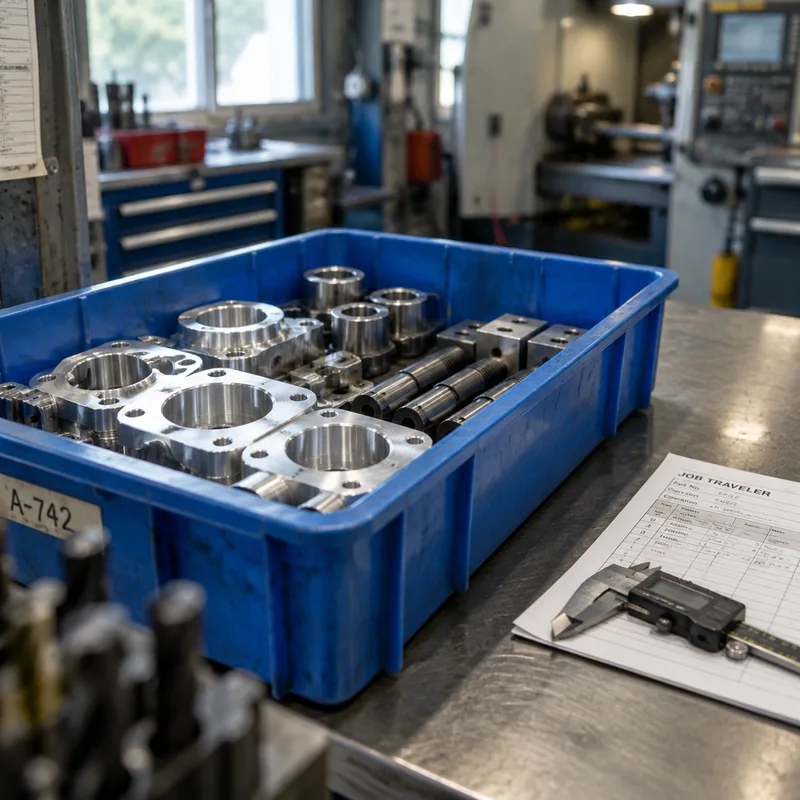
インコネル 718は航空宇宙とエネルギー金具の主力ニッケルクロム超合金です:タービンとコンプレッサ部品、ロケットエンジン部品、締結材、高圧継手。その決定的な技は析出硬化です — 強度の大部分を時効熱処理から得て、アルミやほとんどの鋼が降伏する温度でその強度を保持します。強い耐酸化性と耐クリープ性を加えると、図面が最初に名指す超合金はたいていこれです。
同じ冶金学が、機械工場が切る最も厳しい材料の一つにします。加工硬化、研削的な炭化物、低い熱伝導率が合わさって工具を喰い尽くし、滞留を罰します。718の切削は切削と同じくらい計画の演習です:部品がどの熱処理状態で切削されるか — 溶体化焼なまし対完全時効 — が工程ルート全体と見積を形づくります。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Density | 8.19 g/cm³ | room temperature |
| Tensile strength | 185 ksi (1276 MPa) | aged |
| Hardness | 36–40 HRC | fully aged (solution annealed + double age per AMS 2770) |
| Thermal conductivity | 6.5 W/m·K | at 0–100 °C |
| Melting point | 1260–1336 °C (solidus–liquidus) | |
| Composition | Ni 50–55 %, Cr 17–21 % | weight % |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
航空宇宙の回転・構造金具
タービンディスク、スペーサー、シャフト、ケーシング、締結材が718の定番のポートフォリオです — グレードはガス経路の温度で引張強度と耐クリープ性を保持し、その過程で耐酸化します。この領域の航空宇宙の見積はトレーサビリティの期待を担います:証明された溶解データ、ルートを通じて維持されるヒート番号、初品検査。証明の要求は後ではなく見積時に述べてください。
エネルギー、油田ガス部品
坑内工具、バルブトリム、ウェルヘッド金具、ガスタービン部品は、高圧・高温・酸性環境が同時に到着する場所で718を使います。グレードは巨大な断面寸法ではなく時効によって強くなるため、厚壁部品が焼入れ焼戻しの歪みなしに強度へ届きます。腐食化学の詳細はRFQに属します — 酸性ガス仕事は追加の材料・試験要求を担い得ます。
切削状態の選択
ほとんどの718は合金が最も柔らかい溶体化処理または溶体化焼なまし状態で粗加工され、その後時効と仕上げ切削または研削へ進みます。完全時効材の切削は可能ですが、工具寿命と時間をより単純な工程順序と交換します。図面は要求される最終状態と熱処理仕様を名指すべきです。名指さなければ、見積工場は一つを仮定し、強度重要な特性はその仮定が正しいことに懸かります。
718が誤った選択になるケース
使用温度が中程度なら、17-4 PHまたは4340級の鋼が材料と切削コストの一部で強度を届けます。駆動者が熱なしの腐食だけなら、オーステナイト系と二相鋼のファミリーがより安く覆います。718がそのコストを稼ぐのは、強度と温度が同時に到着する場所だけです — 習慣で指定することは調達で最も高くつく習慣の一つです。
切削挙動と工程計画
718の署名は加工硬化と行き場のない熱です:鋼よりはるかに低い熱伝導率が温度を切れ刃に集中させ、切込み深さのラインでのノッチングが定番の失敗モードです。対策は確立された実践です — 剛性セットアップ、工程向けに選ばれたセラミックまたはコーティング超硬工具、滞留なしの一定の噛み合い、利用できれば高圧冷却液、加工硬化層の下に留まる鋭利なパス。ドリルとタップが印を付けるべき工程です。深穴と細かいねじがリスクプレミアムを担います。
溶接、修理、後処理
718は冶金学的設計により溶接可能です — 選定の物語の重要な一部 — しかし溶接と切削は相互作用します:熱影響部と溶接後の時効は局所硬度と被削性を変えます。切削後に溶接される部品は、重要特徴の最終切削を熱サイクルの周りに順序づけるべきです。ワイヤ放電加工は、切削力が薄い断面を歪ませる時効材のスロット、穴、輪郭の定番のパートナー工程です。
公差、検査、表面仕上げ
時効を通じた寸法安定性とやり直しのコストが、718部品を規律ある検査へ押しやります:重要特徴はたいていCMMで検査され、熱処理状態が文書化されます。疲労関連特徴の表面仕上げの指定は注意に値します — 研磨、ポリッシング、ショットピーニングが疲労寿命を守るために指定され得ます。それぞれが見積に属する現実の工程であり、事後の心配ではありません。
Frequently Asked Questions
インコネル 718はステンレス鋼に比べなぜこれほど高くつくのですか?
三つのコストの駆動者が積み重なります:切削速度は鋼が許すものの一部であり、機械時間が掛け算される;特殊なコーティング超硬やセラミックのインサートがより高い率で消耗する;熱処理の工程が取り扱いと時には中間切削工程を加える。どれも上乗せではありません — 加工硬化する低伝導率合金の物理です。外れた見積はたいてい仮定された状態と工程順序が異なります。だから図面がそれを名指すべきです。
部品は時効の前に切削すべきですか、後にですか?
ほとんどのルートは溶体化状態で粗加工し、時効し、その後仕上げます。正しい答えは最終公差、断面の厚さ、時効が幾何にどれほど歪みを誘発するかに懸かります。薄く公差の緊密な部品はたいてい時効後の仕上げ切削を必要とし、公差に余裕のある重い部品はそのまま通ることがあります。最終状態と重要公差を述べ、工場に工程順序を提案させてください — 正当な見積変数です。
腐食だけの問題に718は適切なグレードですか?
たいてい違います。環境が高温や強度の要求なしの塩化物・酸用途なら、ステンレスとニッケル銅のファミリー — 316L、904L、二相グレード、モネル400 — がより低いコストで解決します。718は温度下での強度のために存在します。耐食性だけのために買うと、部品が使わない冶金学のために超合金の価格を払います。
インコネル 718部品にはどんな証明が付きますか?
航空宇宙とエネルギーの買い手はたいてい、溶解まで遡れるミル証明書、切削と熱処理を通じて維持されるヒート番号、寸法または初品検査レポートを要求します。AMS指定の熱処理やNDTなどのプロセスは追加できます。証明の範囲はコストと納期を決めるため、見積時に合意してください — 事後のトレーサビリティというものはありません。
718の切削見積には何を送ればよいですか?
公差付きのSTEPモデルと2D図面、要求される材料仕様と熱処理状態、数量、証明の要求、使用環境。どの特徴が疲労・シール重要かを名指してください — それらの特徴の仕上げ、エッジの状態、検査の期待が、他のどんな入力よりもルートと価格を形づくります。
Ordering & Documentation
図面・文書
公差と仕上げ指定を担った2D図面付きのSTEPまたはIGESモデルをお送りください。材料仕様、要求される熱処理状態、部品が満たすべき工程仕様があればそれを名指してください — 状態の仮定こそ718で最も多い見積の食い違いです。
見積
見積はモデルと図面、指定された状態と証明の範囲、数量、検査計画から価格化されます。疲労重要面、深いボア、細かいねじは明示されるべきです — それらが工程リスクを担い、独立の明細に値します。
サンプル・供給
材料証明書付きの初品検査が718仕事の標準の受け入れ経路であり、試作数量が生産前に特定の幾何で時効と仕上げの順序を検証します。検査の範囲と文書パッケージは見積時に合意してください。
保管・出荷
完成718部品は通常の保管で寸法が安定しています。完成面を擦過から保護し、工場ではチタンと鋼の切りくずを分離してください。トレーサビリティが部品とともに旅するよう、証明パッケージを梱包書類に参照して出荷します。