チタン(Ti-6Al-4V)のCNC加工
チタンTi-6Al-4Vの切削:収集した強度対重量の包絡、剛性の但し書き、温度と摩耗の境界、RFQに述べるべき事項を解説します。
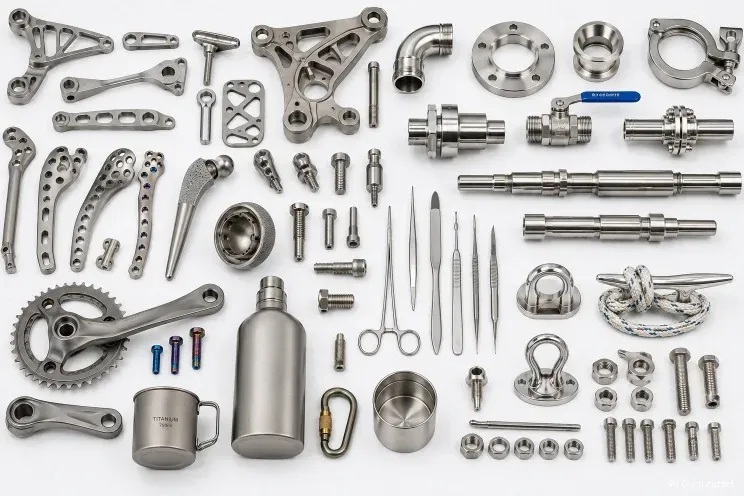
Ti-6Al-4Vはほとんどの切削部品の材料であるチタン合金です:中合金鋼に匹敵する引張強度を密度は半分強で持ち、ほとんどの使用でコーティングを省けるほど耐食性があり、インプラントに足る生体適合性を担います。航空宇宙の構造、医療金具、海洋部品、ハイエンドのスポーツ用品がその自然の領域です — 重量予算が強度予算と同じくらい現実であるすべての場所。
境界は強度と同じくはっきり定義されます。弾性率は鋼の約半分しかないため、剛性律速の部品は強度律速の部品のようには軽くなりません。工具鋼のように耐摩耗レベルまで硬化できません。そしてカッターには敬意を必要とします — 低い切削速度、剛性セットアップ、水溶性冷却液。チタンは熱とびびりを罰するからです。誠実に見積もられたなら、切削コストがそれに見合う優れた材料です。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Density | 4.43 g/cm³ | roughly 45% lighter than 304/316 stainless (7.93–7.99 g/cm³ per the same source table) |
| Tensile strength | 900–1100 MPa | Ti-6Al-4V band; ~896 MPa (130 ksi) typical condition, ~1103 MPa in the STA condition |
| Elastic modulus | 110 GPa | roughly 56% of steel’s modulus — stiffness-limited designs do not transfer from steel one-for-one |
| Hardness limit | ≈ 38 HRC (max for Ti-6Al-4V) | wear-critical applications where hardened steels reach 58–62 HRC favor steel |
| Service temp limit | ≈ 315 °C sustained | titanium keeps strength in the 300–600 °C band per one source; sustained service above ~600 °F (315 °C) favors appropriate alloy steels |
| Fatigue strength | 510–517 MPa | 10⁷ cycles, smooth unnotched specimens |
| Thermal conductivity | 6.7–7.5 W/m·K | Ti-6Al-4V, room temperature |
| Machinability rating | ≈22% | relative to AISI 1212 = 100% (Ti-6Al-4V Grade 5) |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
強度律速・重量重要の構造
チタンがプレミアムを正当化するのはここです:合金鋼と比較される荷重経路を何分の一かの重量で担います。機体の継手、締結材周辺の金具、ばね、高サイクル部品がキログラムあたりの強度の利点を直接使います。設計が剛性律速である場所 — 長いスパン、薄いパネル — では荷重を担うのは幾何であって材料ではなく、合金の利点は狭まります。
医療・歯科の金具
合金は骨と統合し(オッセオインテグレーション)、埋め込み金具の標準です — どの鋼も持ち得ない特性です。切削インプラントと外科器具はきれいな工程チェーンと完全な材料トレーサビリティを必要とします。書類要求はRFQに述べてください。それは後付けではなく工程計画の一部です。
コーティングなしの耐食使用
海洋継手と化学に近い金具はチタンでは設計上素地のままでいます:不動態酸化皮膜は即座に再形成され、部品はアルミ構造の中の炭素鋼インサートのように隣人をガルバニックに罰しません。メッキ鋼部品が一生コーティング保守を必要とする場所では、プレミアムがその保守を買い除けます。
別の材料が勝つ場所
控えめな持続温度を超えると、適切な合金鋼がより遠くまで特性を保持します。表面がすべったり摩耗したりする場所では、硬化鋼がチタンが届かない硬度に達します。そして重量も環境も重要でないなら、コスト比がチタンを誤った答えにします。誠実なRFQは使用を述べます — グレードの提案はそれから導かれます。
切削の物理とパラメータの規律
チタンがこう切れるのは熱に行き場がないためです:低い熱伝導率が熱を切りくずへ運び去らず工具エッジに留め、切削温度での強度が遅い速度でも負荷を高く保ちます。パラメータの帰結は定性的で厳格です — 鋼の慣行をはるかに下回る周速、工具が作り出す加工硬化層の下にエッジを保つ送り、定常噛合の工具経路、高压の水溶性または貫通工具冷却液、エッジ摩耗が表面を劣化させる前の計画的な工具交換。滞留とスプリングパスはここではあらゆる共通合金より高くつきます:チタンでのなすりつけは表面をなめらかに硬化させエッジを同時に食います。
弾性があり熱に敏感な合金での公差と表面仕上げ
合金の鋼半分の剛性は、たわみの主張の問題になる前に公差の問題です:薄肉と長いボアはカッターから逃げ、工具がいない場所で戻るため、そのような特徴での達成可能な公差を設定するのは機械ではなく治具とパスの戦略です。微細な表面仕上げは到達可能です — チタンはよく磨けます — しかしそれを作る切削パスは真に切っていねばなりません。焼けたまたは硬化被膜の付いたチタン表面は外観的にも金属組織的にも誤りだからです。微細なチタンの切りくずでの火災リスクは仕上げ工場の規律です:切りくずの多い部品では、切りくず管理が計画に属します。
チタン部品の失敗と却下のモード
特徴的な却下:鈍い工具がなすりつけた引き裂かれた加工硬化表面として見えるエッジの焼失。粗加工で許容と測定された薄い特徴でのスプリングパスの寸法ドリフト。中断パスの切り込み深さ線でのノッチング摩耗 — 工具寿命の後半にテーパー外形を残します。チタン対チタンのねじまたはすべり接触での焼付きと固着 — これは機械不良ではなく設計の指定(コーティング、異材界面、潤滑仕様)です。そして先行の工程ステップで昇温での酸素吸収が管理されなかった汚染脆化。ほとんどはRFQが決して述べなかった工程計画の仮定に遡ります。
定番の代替材に対するポジショニング
誠実な比較のセット:強度の論拠が弱いならアルミ合金は切削性とコストで勝ちます。剛性、摩耗、温度では合金鋼が勝ちます。重量が無料ならステンレスは原材料費で勝ちます。負荷が低いなら工学ポリマーが腐食と重量の事例を取ります。チタンの領域はその交差点です — 強度、重量、環境が同時に重要である場所 — そして印刷チタンはビレット切削が浪費するラティスと統合幾何へそれを広げます。一つの軸だけで比較することが、チタンを必要としない部品に指定されてしまうやり方です。
Frequently Asked Questions
チタンは常に軽量の選択ですか?
設計が強度律速であるときだけです。チタンは鋼級の強度を約半分の密度で届けますが、剛性も鋼の約半分です — だから曲げや座屈が支配する部品は、重量の節約が現れる前に材料の交換だけでなく幾何の再考を必要とします。どの限界が設計を支配するかを述べてください。見積は誠実に比較できます。
チタンの切削コストが高いのはなぜですか?
金属は素材への溶解と成形が高価で、切削は遅いからです:熱は鋼のように切りくずを通って出ていかないため、速度は落ち、工具は速く摩耗し、剛性治具はより重要になります。工程計画は原材料の棒と同じくらい価格の駆動要因です。非重要特徴への寛大な公差の設計が、プレミアムを実際に買うもののところに保ちます。
チタン切削の見積には何を送ればよいですか?
公差付きのSTEPモデルと図面、合金と状態、使用環境と温度、数量、トレーサビリティまたは証明の要求があればそれ。重量重要と医療の部品は明示的にそう述べてください — 供給の状態と書類の範囲の両方が計画を変えます。
チタンのねじとすべり界面は問題ですか?
問題になり得ます。そしてそれは合金の対の設計レベルの特性です:チタンは負荷の下で自分自身に対して焼付きます — 表面が微視的に溶着し引き裂かれます — ねじと固着しやすいインターフェースを台無しにします。標準の答えは工程側と設計側の併用です:鋭利な工具と良い仕上げで切られたよく形成されたねじ、組立時の潤滑またはアンチシーズ、設計が許すなら異材の嵌合相手、許さないならコーティング。ねじとすべりの特徴をRFQで印すれば、対策が組立での発見ではなく価格に織り込まれます。
チタン部品が工程間で寸法ドリフトするのはなぜですか?
多くの場合、剛性の問題が自己表現したものです:クランプされた状態で規格内と測定された特徴は、部品が治具から解放されると緩み、ドリフトは後の工程または受入検査で現れます。薄肉、長いボア、攻撃的な粗加工の順序がそれを増幅します。対策は、歪みを部品にクランプで押し込むのではなく支持する治具、中間の緩和を伴う粗→仕上げのパス、クランプ測定と自由状態の寸法を区別する公差指定です。自由状態の公差が組立品にとって重要なら、どの特徴かを述べてください — 切り方だけでなく検査の方法が変わります。
Ordering & Documentation
図面・文書
公差と仕上げのメモを担った2D図面付きのSTEPモデルをお送りください。合金 — 既定ではTi-6Al-4V — と供給の状態を名指してください。強度は熱処理状態とともに変わり、図面の数値は一つの状態を仮定しているからです。
見積
見積はモデルと図面、合金と状態、数量、公差クラス、仕上げ、書類の必要から価格化されます。チタンの素材は目に見えるコスト行です。幾何が許すなら、より小さい開始素材やニアネット形状を許す特徴は印してください。
工程計画
剛性セットアップ、低い切削速度、水溶性冷却液、計画的な工具交換を想定してください。深いボア、薄肉、中断切削こそ工程計画が本領を発揮する場所です — 初品の廃棄で発見するのではなくRFQで印してください。
証明・供給
ロットトレーサビリティ付きの材料証明書はチタンでは標準の実践であり、航空宇宙と医療の範囲では義務です — 証明のレベルは見積時に合意してください。完成部品は既定でバリ取り・パッシベーション済みで出荷されます。耐食使用ではコーティングはたいてい不要です。