アルミニウム6061のCNC加工
アルミニウムのCNC加工:調質状態付きで収集した特性範囲、構造部材・筐体での選定ポイント、見積依頼に必要なものを解説します。
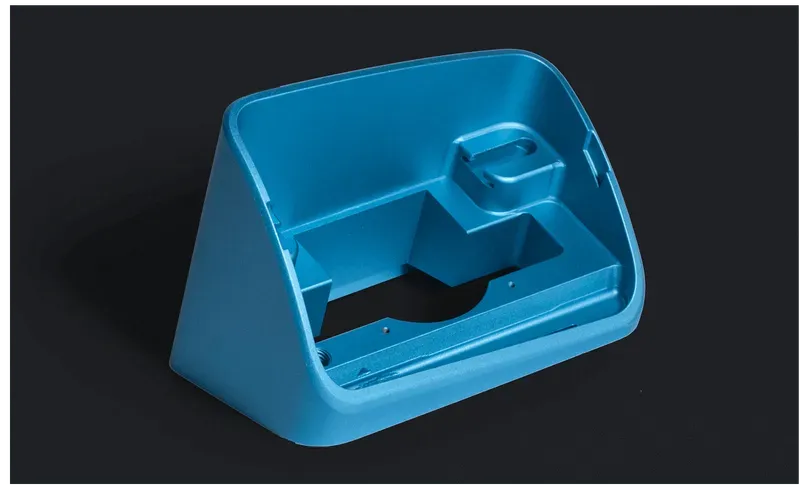
これは、ほとんどの機械加工工場が毎日切削している汎用構造用アルミニウムです。熱処理型のアルミニウム・マグネシウム・ケイ素系合金で、強度、耐食性、溶接性、コストのバランスが取れており、図面に等級名を書かず「アルミニウム」とだけ記されたときの既定の答えになっています。アルマイト処理がきれいに乗り、予測どおりに切削でき、あらゆる一般的な製品形態で在庫があります。
選定の境界は成形と最高強度です。完全に硬化した調質状態では鋭角の成形加工に抵抗し、強度対重量の最上位が設計で要求される場合は、亜鉛を含む航空宇宙系合金のほうが通常良い選択です。どちらの境界も欠陥ではなく、一方が他方を置き換えるのではなく二つのグレードが共存する理由になっています。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | ≥ 290 MPa | T6, seamless rod (specimen Ø ≥ 70 mm) |
| Yield strength (0.2% offset) | ≥ 240 MPa | T6, seamless rod (σp0.2) |
| Elongation | ≥ 10% | T6, seamless rod |
| Density | 2800 kg/m³ | T6 |
| Fatigue strength | ≈95 MPa | 500M cycles, unnotched |
| Hardness | 95 HB | T6 (Brinell) |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された調質状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
構造部材と筐体部品
フレーム、ブラケット、プレート、ハウジング、治具がこの材料の本領です。溶接が容易で、アルマイト処理で均一な仕上げになり、機械加工後も寸法をよく保ちます。溶接を含む切削組立品では、溶接後の調質の問題を早めに計画に織り込んでください。熱入力は熱影響部を局所的に軟化させるため、応力が重要な溶接設計ではその旨を図面に明記すべきです。
高強度合金が勝るケース
部品が強度律速の場合 — 荷重を受け持つ薄肉断面、航空宇宙式の継手、高サイクル疲労 — には、亜鉛を含む合金が同一重量でより多くの荷重を担います。二つのグレード間の移行は工場の好みではなく図面上の決定です。荷重条件を明記すれば、見積が正しい方を提案できます。
機械加工後の成形
完全に熱処理した調質状態では、鋭い角度に成形するとこの合金は割れます。機械加工後に曲げやフランジ加工が必要な部品は、柔らかい調質状態から切削してから熱処理するか、十分な曲率半径を持つ設計にします。調質状態は発注書で確認してください — 同じ等級名の下に、まったく異なる成形挙動が含まれています。
表面処理と腐食の計画
アルマイト処理が標準的な仕上げのルートで、腐食保護も兼ねます。この合金はクリアにも着色にもよく反応します。大部分の大気環境では、切削のままの面でも許容できる性能です。沿岸や化学暴露では選定の話が変わります — 最初の現場故障の後ではなく、見積依頼(RFQ)の時点でお知らせください。
切削挙動と条件の規律
これは機械加工工場が切削する材料の中でも最も協調的な合金のひとつです。高い切削速度、鋭利な非コーティングまたはダイヤモンド研磨の工具、贅沢な送りが、この等級が知られるきれいなせん断仕上げを生みます。不良モードもそれに応じて特徴的です。摩耗した工具や過度の滞留による、切削ではなく塗り付きの面。切りくず排出が滞ったポケット内の溶着アルミニウム。薄肉と長い非支持スパンは第二の問題群をもたらします。びびり痕と当てパスによる変形で、どちらも公差を緩めるのではなく、治具と工具経路の戦略で答えるものです。
公差・表面粗さとアルマイト処理の相互作用
この合金は剛性のあるセットアップで厳しい公差を進んで守ります。だからこそ、仕上げ工程が定番の「思わぬ落とし穴」になります。アルマイト皮膜は表面に成長層を建てるため、処理前に測った寸法は処理後に違ってきます。精密ボア、圧入座、ねじ部は、工場と合意した処理前の寸法オフセットを持つか、マスキングします。細かい粗さ指定も同じように相互作用します。アルマイト処理はミクロスケールで表面をわずかに粗くするため、外観が重要な面は処理の前ではなく後の研磨を指定することもあります。
切削6061部品の不良・不合格モード
繰り返される不合格は次のとおりです。材料ではなく工具や治具に遡るびびりと擦り痕。薄い形状のバリ取りを生き延びるポケット縁のバリ。非対称に素材を除去したプレートの加工後変形 — 原板の残留応力に由来します。マスキングされていない精密形状の処理後寸法トラブル。そして炭素鋼との接触や汚染された処理浴による黒いスマット。いずれも仕様の段階で防げるものです。マスキング指定、応力除去の選択、取り扱い要求は、すべて図面か見積依頼(RFQ)に載せるべきものです。
アルミニウムファミリー内での位置づけ
切削可能なアルミニウムの中で、この合金はコストと入手性の既定の選択です。成形用合金が曲げや溶接の筐体を担い、高亜鉛の航空宇宙系合金が疲労と強度の上限を担い、快削の旧来合金が大量のねじ切り加工に生き続けています。荷重条件が明記されていれば、それらの間の代替は正当な見積の結果になり得ます。最も一般的なペアの判断を、下記の選定分岐記事が解説しています。
Frequently Asked Questions
「6061アルミニウム」と6061-T6は同じものですか?
いいえ。数字は合金の化学組成を名指しし、調質記号はその機械的状態を名指しします。完全に熱処理した調質状態と焼なまし状態は、強度も成形挙動もまったく異なり、サプライヤーの在庫はどちらのこともあります。図面にも発注書にも、調質記号を含む完全な呼称を必ず書いてください。
私の部品はこの合金にすべきか、高強度の航空宇宙系合金にすべきか?
荷重条件と環境から判断します。一般の構造、筐体、切削継手は、コスト、溶接性、仕上げの観点から通常この合金に留まります。主荷重経路、疲労が重要な部品、最小重量設計は高強度合金を正当化します — 耐食性が下がり、溶接が難しくなるという価格を払って。荷重条件を明記し、選択は見積に確認させてください。
この材料の見積には何を送ればよいですか?
公差付き図面とSTEPモデル、調質記号を含む完全な呼称、仕上げ指定(該当する場合はアルマイトの種類)、数量とロット意図、検査要求が必要です。部品が機械加工後に溶接または成形されるなら、それも含めてください。どちらも、原材料が担うべき調質状態を制約します。
アルマイト処理は部品の寸法を変えますか?
はい、わずかに、しかし予測どおりに。陽極酸化層は外側へも材料内部へも成長するため、仕上がり寸法は皮膜の成長量程度だけ動きます。一般の筐体では目に見えませんが、圧入、ボア、ねじ、嵌合面では現実の公差消費者になります。標準的な答えは、工場と合意した処理前の切削オフセットか、精密形状のマスキングです。どの形状が公差上重要か、マスキングするかどうかを明記してください。そう書かれた見積依頼はきれいに見積もれ、書かれていないものは結局その質問が戻ってくるのが通常です。
薄肉のハウジングの壁が波打って出てきました。何が起きたのですか?
ほぼ確実に、材料不良ではなく残留応力と治具の対話です。板材は圧延応力を持っており、材料を非対称に削り取ると板は応力を解放します — 薄い底面や長いスパンでは目に見える形で。対策は工程の選択肢です。仕上げの前に両面を荒削りする、応力除去済みまたは事前矯正の素材を使う、クランプを見直す、あるいは壁そのものの設計を見直す。薄肉の幾何形状は見積依頼(RFQ)に印をつけてください。治具計画が、まだ安いうちの機械加工前に立てられます。
Ordering & Documentation
図面・文書
公差、ねじ、仕上げ仕様を載せた2D図面とSTEPまたはIGESモデルをお送りください。調質記号を含む完全な呼称を明記してください。調質なしの組成だけを発注することは、この合金で最も多い回避可能なミスです。
見積
見積はモデルと図面、明記された調質状態と製品形態、数量、重要部の公差クラス、仕上げ(指定があればアルマイトの厚さと色)、納品先から行われます。アルマイト処理は独立した仕上げの明細として見積もられます。後付けではなく、見積依頼(RFQ)に載せてください。
サンプル・供給
一個からの試作数量も普通で、初品はバッチのリリース前に、切削された嵌合とアルマイト後の外観の両方を確認します。材料証明書はリクエストに応じて対応します — 範囲は見積時に取り決めてください。
保管・出荷
切削面は指定が定義する仕上げの状態で到着します。この合金は通常の倉庫環境に耐えますが、アルマイト処理品はそれでも、より硬い媒体との擦れを避ける梱包が望まれます。素地の面へのスマット汚染を避けるため、炭素鋼との取り扱い接触は分けてください。