Titan (Ti-6Al-4V) CNC-Bearbeitung
Zerspanen von Titan Ti-6Al-4V: das erfasste Festigkeits-Gewichts-Feld, die Steifigkeitsrandbedingung, die Temperatur- und Verschleißgrenzen und was in die Anfrage gehört.
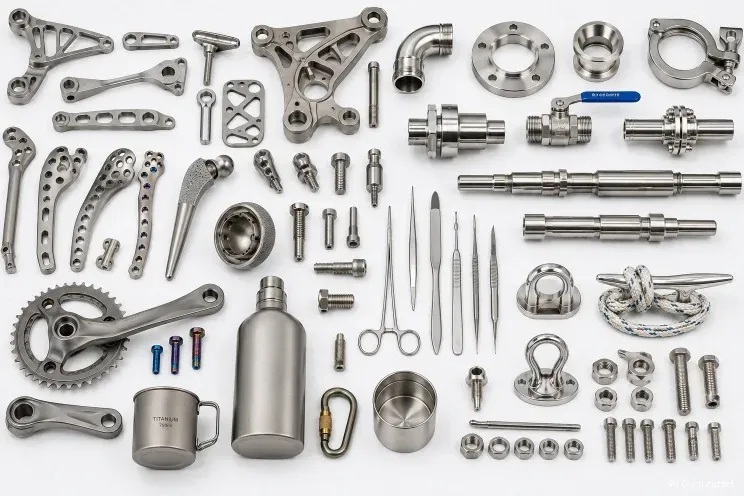
Ti-6Al-4V ist die Titanlegierung, aus der die meisten zerspaneten Teile bestehen: etwa die Zugfestigkeit mittellegierter Stähle bei etwas mehr als der Hälfte der Dichte, korrosionsbeständig genug, um in den meisten Einsätzen auf Beschichtung zu verzichten, und biokompatibel genug für Implantate. Luft- und Raumfahrtstrukturen, medizinische Hardware, Marinekomponenten und hochwertige Sportgeräte sind ihr natürliches Revier — überall dort, wo das Gewichtsbudget so real ist wie das Festigkeitsbudget.
Ihre Grenzen sind so klar definiert wie ihre Stärken. Der Elastizitätsmodul liegt nur bei etwa der Hälfte von Stahl, daher schrumpfen steifigkeitskritische Teile im Gewicht nicht so wie festigkeitskritische; sie härtet nicht zu verschleißfesten Niveaus wie Werkzeugstähle; und sie verlangt Respekt am Werkzeug — niedrige Schnittgeschwindigkeiten, steife Aufspannungen und Spritzkühlung, denn Titan bestraft Wärme und Rattern. Ehrlich angeboten ist sie ein hervorragender Werkstoff mit einer Bearbeitungskostenrechnung in gleicher Höhe.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Density | 4.43 g/cm³ | roughly 45% lighter than 304/316 stainless (7.93–7.99 g/cm³ per the same source table) |
| Tensile strength | 900–1100 MPa | Ti-6Al-4V band; ~896 MPa (130 ksi) typical condition, ~1103 MPa in the STA condition |
| Elastic modulus | 110 GPa | roughly 56% of steel’s modulus — stiffness-limited designs do not transfer from steel one-for-one |
| Hardness limit | ≈ 38 HRC (max for Ti-6Al-4V) | wear-critical applications where hardened steels reach 58–62 HRC favor steel |
| Service temp limit | ≈ 315 °C sustained | titanium keeps strength in the 300–600 °C band per one source; sustained service above ~600 °F (315 °C) favors appropriate alloy steels |
| Fatigue strength | 510–517 MPa | 10⁷ cycles, smooth unnotched specimens |
| Thermal conductivity | 6.7–7.5 W/m·K | Ti-6Al-4V, room temperature |
| Machinability rating | ≈22% | relative to AISI 1212 = 100% (Ti-6Al-4V Grade 5) |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Festigkeitskritische, gewichtskritische Strukturen
Hier verdient Titan ihren Aufpreis: Lastpfade, die mit legiertem Stahl vergleichen, bei einem Bruchteil des Gewichts. Luftfahrzeugbeschläge, Hardware nahe Verbindungselementen, Federn und Bauteile mit hoher Lastspielzahl nutzen den Festigkeits-pro-Kilogramm-Vorteil direkt. Wo die Konstruktion stattdessen steifigkeitskritisch ist — weite Spannen, dünne Platten — trägt die Geometrie die Last, nicht der Werkstoff, und der Legierungsvorteil schrumpft.
Medizinische und dentale Hardware
Die Legierung ossointegriert und ist der Standard für implantierbare Hardware — eine Eigenschaft, die kein Stahl bietet. Zerspanete Implantate und chirurgische Instrumente brauchen saubere Prozessketten und vollständige Werkstoffrückverfolgbarkeit; die Dokumentationsanforderung gehört in die Anfrage, denn sie ist Teil des Prozessplans, kein Nachgedanke.
Korrosionsdienst ohne Beschichtung
Marinebeschläge und chemienahe Hardware aus Titan bleiben by Design blank: Die passive Oxidschicht bildet sich sofort neu, und das Teil bestraft seine Nachbarn nicht galvanisch, wie Kohlenstoffstahleinsätze in Aluminiumstrukturen es tun. Wo ein beschichtetes Stahlteil sein ganzes Leben über Beschichtungspflege brauchte, kauft der Aufpreis genau diese Pflege weg.
Wo ein anderer Werkstoff gewinnt
Über bescheidenen dauerhaften Temperaturen halten geeignete legierte Stähle ihre Eigenschaften weiter; wo Oberflächen gleiten oder verschleißen, erreichen gehärtete Stähle eine Härte, die Titan nicht erreicht; und wo weder Gewicht noch Umgebung kritisch sind, macht das Kostenverhältnis Titan zur falschen Antwort. Die ehrliche Anfrage nennt den Einsatz — der Gütevorschlag folgt daraus.
Schnittphysik und Parameterdisziplin
Titan schneidet sich so, wie es sich schneidet, weil die Wärme nirgendwohin kann: Die niedrige Wärmeleitfähigkeit hält die Wärme in der Werkzeugschneide, statt sie im Span abzuführen, und die Festigkeit bei Schnitttemperatur hält die Last hoch selbst bei langsamen Geschwindigkeiten. Die Parameterfolgen sind qualitativ und streng — Schnittgeschwindigkeiten weit unter Stahlpraxis, Vorschübe, die die Schneide unter der von ihr erzeugten Verfestigungshaut halten, Werkzeugwege mit konstantem Eingriff, Spritzkühlung unter hohem Druck oder durch das Werkzeug, und geplante Werkzeugwechsel, bevor Schneidenverschleiß die Oberfläche degradiert. Verweilzeit und Nachfass-Einhübe sind hier teurer als bei jeder gängigen Legierung: Reiben auf Titan glättet die Oberfläche mit Glanz und nagt zugleich an der Schneide.
Toleranz und Oberflächengüte an einer federnden, wärmeempfindlichen Legierung
Die halb-Stahl-Steifigkeit der Legierung ist ein Toleranzproblem, bevor es ein Verformungsreklameproblem ist: dünne Wände und lange Bohrungen federn von der Schneide weg und federn zurück, wo das Werkzeug nicht ist, daher wird die erreichbare Toleranz solcher Merkmale durch Spannung und Übergangsstrategie gesetzt, nicht durch die Maschine. Feine Oberflächengüten sind erreichbar — Titan poliert gut — aber der schneidende Übergang, der sie erzeugt, muss wirklich schneiden, denn verbrannte oder verglaste Titanflächen sind optisch wie metallurgisch falsch. Brandgefahr mit feinen Titan-Spänen ist eine Disziplin der Endbearbeitung: Spanmanagement gehört in den Plan jedes Teils mit hoher Spanentstehung.
Ausschuss- und Ablehnungsmodi an Titan-Teilen
Die charakteristischen Ausschüsse: ausgebrannte Schneiden, sichtbar als eingerissene, verfestigte Oberflächen dort, wo ein stumpfes Werkzeug rieb; Toleranzdrift des Nachfass-Einhubs an dünnen Merkmalen, die beim Schruppen als gut gemessen hatten; Kerbverschleiß an der Schnittiefenlinie unterbrochener Übergänge, der spät in der Werkzeuglebensdauer ein konisches Profil hinterlässt; Fressen und Klemmen in Gewinde- oder Gleitkontakt von Titan auf Titan, was eine Konstruktionsangabe ist (Beschichtungen, ungleiche Schnittstellen oder Schmierspezifikation) und kein Bearbeitungsfehler; und Versprödung durch Kontamination, wenn Sauerstoffaufnahme bei erhöhter Temperatur in einem vorigen Prozessschritt unbehandelt blieb. Die meisten führen auf Prozessplan-Annahmen zurück, die die Anfrage nie benannte.
Positionierung gegenüber den üblichen Alternativen
Der ehrliche Vergleichssatz: Aluminiumlegierungen gewinnen bei Zerspanbarkeit und Kosten, wann immer der Festigkeitsfall weich ist; legierte Stähle gewinnen bei Steifigkeit, Verschleiß und Temperatur; rostfreier Stahl gewinnt bei Rohstoffkosten, wo Gewicht frei ist; und technische Polymere nehmen den Korrosions-und-Gewichts-Fall bei niedrigen Lasten. Titans Revier ist die Schnittmenge — Festigkeit, Gewicht und Umgebung zählen zugleich — und gedrucktes Titan erweitert sie um Gitter und konsolidierte Teile, die Vollenbearbeitung verschwenden würde. Nur auf einer Achse zu vergleichen ist der Weg, auf dem Titan in Teile spezifiziert wird, die es nicht brauchten.
Häufig gestellte Fragen
Ist Titan immer die leichte Wahl?
Nur wenn die Konstruktion festigkeitskritisch ist. Titan liefert Stahlklasse-Festigkeit bei etwa der Hälfte der Dichte, aber ihre Steifigkeit liegt ebenfalls bei etwa der Hälfte von Stahl — ein von Biegung oder Knicken beherrschtes Teil braucht daher eine neu gedachte Geometrie, nicht nur einen getauschten Werkstoff, bevor die Gewichtseinsparung erscheint. Nennen Sie, welche Grenze die Konstruktion beherrscht, dann kann das Angebot ehrlich vergleichen.
Warum kostet die Titanbearbeitung mehr?
Das Metall ist teuer zu schmelzen und zu Halbzeug zu formen, und das Schneiden ist langsam: Wärme verlässt nicht durch den Span wie in Stahl, daher fallen die Geschwindigkeiten, Werkzeuge verschleißen schneller und steife Spannung zählt mehr. Der Prozessplan ist der Preistreiber genauso wie die Rohstange. Großzügige Toleranzen an unkritischen Merkmalen halten den Aufpreis dort, wo er etwas kauft.
Was sende ich für ein Titan-Bearbeitungsangebot?
Das STEP-Modell und die Zeichnung mit Toleranzen, die Legierung und ihr Zustand, die Einsatzumgebung und -temperatur, die Stückzahl und jede Rückverfolgbarkeits- oder Zertifizierungsanforderung. Gewichtskritische und medizinische Teile sollten das ausdrücklich sagen — Lieferzustand und Dokumentationsumfang verändern beide den Plan.
Sind Titangewinde und Gleitschnittstellen ein Problem?
Sie können es sein, und es ist eine Konstruktionseigenschaft des Legierungspaars: Titan gegen sich selbst frisst unter Last — die Oberflächen mikroverschweißen und einreißen — was Gewinde ruiniert und klemmfreudige Schnittstellen mit sich bringt. Die Standardantworten sind prozessseitig und konstruktionsseitig zugleich: sauber geformte Gewinde, geschnitten mit scharfem Werkzeug und guter Oberfläche, Schmierung oder Montagepaste bei der Montage, ungleiche Gegenwerkstoffe, wo die Konstruktion es erlaubt, und Beschichtungen, wo sie es nicht erlaubt. Gewinde- und Gleitmerkmale in der Anfrage zu kennzeichnen lässt die Gegenmaßnahme mitkalkulieren, statt sie bei der Montage zu entdecken.
Warum driftet mein Titanteil zwischen den Operationen maßlich?
Meist ist es das Steifigkeitsproblem, das sich ausdrückt: Merkmale, die im gespannten Zustand in Spezifikation maßen, entspannen sich, sobald das Teil ausgespannt ist, und der Drift zeigt sich in einer späteren Operation oder Eingangsprüfung. Dünne Querschnitte, lange Bohrungen und aggressive Schruppsequenzen verstärken ihn. Die Abhilfe: Spannung, die Verformung stützt statt sie ins Teil zu spannen, Schrupp-und-Schlicht-Übergänge mit zwischenzeitlicher Entspannung, und Toleranzangaben, die gespannt-gemessen vom freien Zustand unterscheiden. Wenn die Toleranz im freien Zustand Ihrer Baugruppe zählt, sagen Sie, welche Merkmale — das verändert, wie das Teil geprüft wird, nicht nur wie es geschnitten wird.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP-Modell mit einer 2D-Zeichnung, die Toleranzen und Oberflächenhinweise trägt. Nennen Sie die Legierung — Ti-6Al-4V als Standard — und den Lieferzustand, denn die Festigkeit variiert mit dem Wärmebehandlungszustand, und die Zahlen der Zeichnung unterstellen einen.
Angebot
Ein Angebot kalkuliert aus Modell und Zeichnung, Legierung und Zustand, Stückzahl, Toleranzklasse, Oberfläche und Dokumentationsbedarf. Titanhalbzeug ist eine sichtbare Kostenzeile: kennzeichnen Sie Merkmale, die kleineres Ausgangshalbzeug oder Near-Net-Formen erlauben, wo die Geometrie es zulässt.
Prozessplan
Erwarten Sie steife Aufspannungen, niedrige Schnittgeschwindigkeiten, Spritzkühlung und geplante Werkzeugwechsel. Tiefe Bohrungen, dünne Wände und unterbrochene Schnitte sind die Stellen, an denen der Prozessplan sich bewährt — in der Anfrage kennzeichnen, statt sie im Erstmusterausschuss zu entdecken.
Zertifizierung & Versorgung
Werkstoffzeugnis mit Chargenrückverfolgbarkeit ist bei Titan Standardpraxis und im Luft-, Raumfahrt- und Medizinumfang Pflicht — die Zertifizierungsstufe im Angebot vereinbaren. Fertige Teile versenden standardmäßig entgratet und passiviert; Beschichtung ist im Korrosionsdienst meist unnötig.