Usinage CNC du titane (Ti-6Al-4V)
Usiner le titane Ti-6Al-4V : l'enveloppe résistance-poids collectée, l'avertissement de rigidité, les frontières de température et d'usure, et quoi énoncer dans la RFQ.
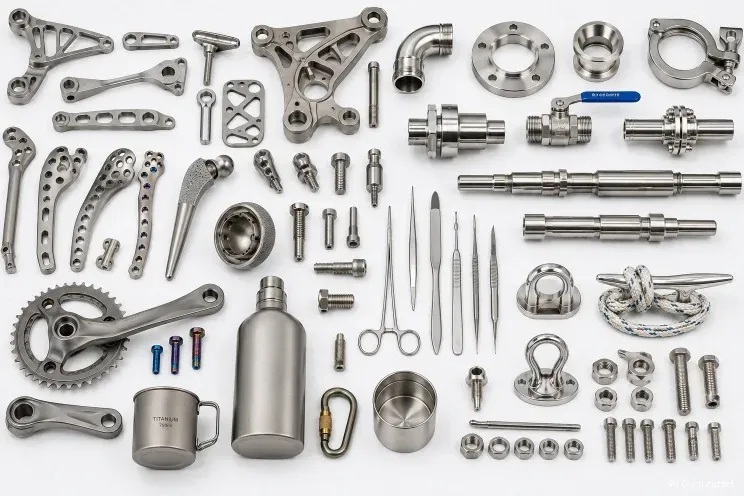
Le Ti-6Al-4V est l'alliage de titane dont sont faites la plupart des pièces usinées : à peu près la résistance à la traction des aciers alliés moyens pour un peu plus de la moitié de la densité, assez résistant à la corrosion pour se passer de revêtement dans la plupart des services, et assez biocompatible pour les implants. Structures aéronautiques, matériel médical, composants marins et articles de sport haut de gamme sont son territoire naturel — partout où le budget de poids est aussi réel que le budget de résistance.
Ses frontières sont aussi bien définies que ses forces. Le module ne vaut qu'environ la moitié de celui de l'acier, si bien que les pièces limitées en rigidité n'allègent pas le poids comme les limitées en résistance ; il ne peut durcir jusqu'aux niveaux résistants à l'usure comme les aciers à outils ; et il veut du respect au couteau — basses vitesses de coupe, montages rigides et arrosage abondant, car le titane punit la chaleur et le broutement. Chiffré honnêtement, c'est un matériau superbe avec un coût d'usinage à la mesure.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Density | 4.43 g/cm³ | roughly 45% lighter than 304/316 stainless (7.93–7.99 g/cm³ per the same source table) |
| Tensile strength | 900–1100 MPa | Ti-6Al-4V band; ~896 MPa (130 ksi) typical condition, ~1103 MPa in the STA condition |
| Elastic modulus | 110 GPa | roughly 56% of steel’s modulus — stiffness-limited designs do not transfer from steel one-for-one |
| Hardness limit | ≈ 38 HRC (max for Ti-6Al-4V) | wear-critical applications where hardened steels reach 58–62 HRC favor steel |
| Service temp limit | ≈ 315 °C sustained | titanium keeps strength in the 300–600 °C band per one source; sustained service above ~600 °F (315 °C) favors appropriate alloy steels |
| Fatigue strength | 510–517 MPa | 10⁷ cycles, smooth unnotched specimens |
| Thermal conductivity | 6.7–7.5 W/m·K | Ti-6Al-4V, room temperature |
| Machinability rating | ≈22% | relative to AISI 1212 = 100% (Ti-6Al-4V Grade 5) |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Structures limitées en résistance, critiques en poids
C'est là que le titane gagne sa prime : des chemins de charge qui se comparent à l'acier allié pour une fraction du poids. Raccords de cellule, matériel proche des fixations, ressorts et composants à haut cycle emploient directement l'avantage résistance-par-kilogramme. Là où la conception est limitée en rigidité — longues portées, panneaux minces — c'est la géométrie, non la matière, qui porte la charge, et l'avantage de l'alliage se resserre.
Matériel médical et dentaire
L'alliage s'ostéointègre et est le standard du matériel implantable — une propriété qu'aucun acier n'offre. Les implants usinés et instruments chirurgicaux exigent des chaînes de procédé propres et une traçabilité matière complète ; énoncez l'exigence documentaire dans la RFQ, car elle fait partie du plan de procédé, pas d'une pensée tardive.
Service en corrosion sans revêtements
Les raccords marins et le matériel proche du chimique en titane restent nus par conception : la couche d'oxyde passive se reforme immédiatement et la pièce ne punit pas galvaniquement ses voisines à la manière des inserts en acier ordinaire dans les structures en aluminium. Là où une pièce en acier revêtu exigerait la maintenance du revêtement toute sa vie, la prime achète cette maintenance en moins.
Là où une autre matière gagne
Au-dessus de températures soutenues modérées, les aciers alliés appropriés tiennent leurs propriétés plus loin ; là où les surfaces glissent ou s'usent, les aciers trempés atteignent une dureté que le titane ne peut ; et là où ni le poids ni l'environnement ne sont critiques, le ratio de coût fait du titane la mauvaise réponse. La RFQ honnête énonce le service — la proposition de nuance en découle.
Physique de coupe et discipline des paramètres
Le titane coupe comme il coupe parce que la chaleur ne dispose d'aucune voie de sortie : la faible conductivité thermique garde la chaleur dans l'arête de l'outil au lieu de l'emporter dans le copeau, et la résistance à température de coupe maintient la charge élevée même à basse vitesse. Les conséquences sur les paramètres sont qualitatives et strictes — vitesses de surface bien en dessous de la pratique acier, avances qui gardent l'arête sous la peau écrouie qu'elle crée, trajectoires à engagement constant, arrosage haute pression ou coolant passage outil, et changements d'outil planifiés avant que l'usure d'arête ne dégrade la surface. Les temps d'arrêt et les passes de rattrapage coûtent plus cher ici que sur tout alliage courant : le frottement sur titane glace la surface et ronge l'arête simultanément.
Tolérance et état de surface sur un alliage élastique et sensible à la chaleur
La rigidité de la moitié de l'acier est un problème de tolérance avant d'être un problème de réclamation de déflexion : parois minces et alésages longs s'écartent du couteau et reviennent là où l'outil n'est pas, si bien que la tolérance atteignable sur ces fonctionnalités est fixée par le bridage et la stratégie de passe, non par la machine. Les fins états de surface sont atteignables — le titane se polit bien — mais la passe de coupe qui les produit doit réellement couper, car les surfaces de titane brûlées ou glacées sont fausses à la fois esthétiquement et métallurgiquement. Le risque d'incendie avec les copeaux fins de titane est une discipline d'atelier de finition : la gestion des limailles appartient au plan sur toute pièce à forte génération de copeaux.
Modes de défaillance et de rejet sur les pièces en titane
Les rejets caractéristiques : la combustion d'arête visible en surfaces déchirées et écrouies là où un outil émoussé a frotté ; la dérive dimensionnelle de passe de rattrapage sur les fonctionnalités minces mesurées acceptables à l'ébauche ; l'usure en cranio à la ligne de profondeur de coupe sur les passes interrompues, qui laisse un profil conique en fin de vie d'outil ; le grippage et le blocage en contact fileté ou glissant titane sur titane, qui est un appel de conception (revêtements, interfaces dissemblables ou spécification de lubrification) plutôt qu'un défaut d'usinage ; et la fragilisation par contamination là où la prise d'oxygène à température élevée est passée inaperçue dans une étape de procédé antérieure. La plupart remontent à des hypothèses de plan de procédé que la RFQ n'a jamais énoncées.
Positionnement face à ses alternatives habituelles
L'ensemble de comparaison honnête : les alliages d'aluminium gagnent en usinabilité et en coût chaque fois que le dossier de résistance est mou ; les aciers alliés gagnent en rigidité, usure et température ; l'inoxydable gagne en coût de matière première là où le poids est gratuit ; et les polymères techniques prennent le dossier corrosion-et-poids quand les charges sont faibles. Le territoire du titane est l'intersection — résistance, poids et environnement comptent tous à la fois — et le titane imprimé l'étend aux réseaux cellulaires et pièces consolidées que l'usinage dans la masse gaspillerait. Comparer sur un seul axe, voilà comment le titane se retrouve spécifié dans des pièces qui n'en avaient pas besoin.
Frequently Asked Questions
Le titane est-il toujours le choix léger ?
Seulement quand la conception est limitée en résistance. Le titane délivre une résistance de classe acier à environ la moitié de la densité, mais sa rigidité vaut aussi environ la moitié de celle de l'acier — si bien qu'une pièce gouvernée par la flexion ou le flambage exige la géométrie repensée, pas seulement la matière échangée, avant que l'économie de poids apparaisse. Énoncez quelle limite gouverne la conception et le devis peut comparer honnêtement.
Pourquoi l'usinage du titane coûte-t-il plus cher ?
Le métal est cher à fondre et à mettre en forme en brut, et la coupe est lente : la chaleur ne sort pas par le copeau comme dans l'acier, si bien que les vitesses chutent, les outils s'usent plus vite et le bridage rigide compte davantage. Le plan de procédé est le pilote du prix autant que la barre brute. Concevoir des tolérances généreuses sur les fonctionnalités non critiques garde la prime là où elle achète quelque chose.
Que faut-il envoyer pour un devis d'usinage du titane ?
Le modèle STEP et le plan avec tolérances, l'alliage et l'état, l'environnement et la température de service, la quantité, et toute exigence de traçabilité ou de certification. Les pièces critiques en poids et médicales devraient le dire explicitement — l'état de fourniture et le périmètre documentaire changent tous deux le plan.
Les filetages et interfaces glissantes en titane posent-ils problème ?
Ils peuvent, et c'est une propriété de niveau conception du couple d'alliage : le titane contre lui-même grippe sous charge — les surfaces micro-soudent et se déchirent — ce qui ruine les filetages et les interfaces sujettes au blocage. Les réponses standard sont à la fois côté procédé et côté conception : filetages bien formés coupés avec un outillage affûté et un bon fini, lubrification ou anti-grippage au montage, matériaux d'accouplement dissemblables là où la conception le permet, et revêtements là où elle ne le permet pas. Signaler les fonctionnalités filetées et glissantes dans la RFQ fait chiffrer la contre-mesure plutôt que la découvrir au montage.
Pourquoi ma pièce en titane dérive-t-elle dimensionnellement entre les opérations ?
Le plus souvent c'est le problème de rigidité qui s'exprime : les fonctionnalités mesurées en spécification à l'état bridé se relâchent une fois la pièce débridée, et la dérive se montre à une opération ultérieure ou au contrôle entrant. Les sections minces, alésages longs et séquences d'ébauche agressives l'amplifient. Les remèdes sont un bridage qui soutient plutôt que ne clampe la distorsion dans la pièce, des passes ébauche-puis-finition avec relaxation intermédiaire, et des appels de tolérance qui distinguent mesuré-bridé de dimensions à l'état libre. Si la tolérance à l'état libre compte pour votre assemblage, dites quelles fonctionnalités — cela change la façon d'inspecter la pièce, pas seulement de la couper.
Ordering & Documentation
Documents
Envoyez un modèle STEP avec un plan 2D portant tolérances et notes de finition. Nommez l'alliage — Ti-6Al-4V par défaut — et l'état de fourniture, car la résistance varie avec l'état de traitement thermique et les chiffres du plan en supposent un.
Devis
Un devis se chiffre depuis le modèle et le plan, l'alliage et l'état, la quantité, la classe de tolérance, la finition et les besoins documentaires. Le brut titane est une ligne de coût visible : signalez les fonctionnalités qui permettent un brut initial plus petit ou des formes proches-net là où la géométrie le permet.
Plan de procédé
Attendez-vous à des montages rigides, basses vitesses de coupe, arrosage abondant et changements d'outil planifiés. Les alésages profonds, parois minces et coupes interrompues sont là où le plan de procédé fait ses preuves — signalez-les dans la RFQ plutôt que de les découvrir dans les rebuts du premier article.
Certification & approvisionnement
La certification matière avec traçabilité de lot est la pratique standard sur le titane et obligatoire en périmètre aéronautique et médical — convenez du niveau de certification au devis. Les pièces finies partent ébavurées et passivées par défaut ; le revêtement est d'ordinaire inutile en service corrosif.