PPS(ポリフェニレンサルファイド)のCNC加工
PPS(ポリフェニレンサルファイド)のCNC加工:高温工学熱可塑性プラスチックの化学・熱の包絡、切削挙動、金属や他のプラスチックに勝る場所を解説します。
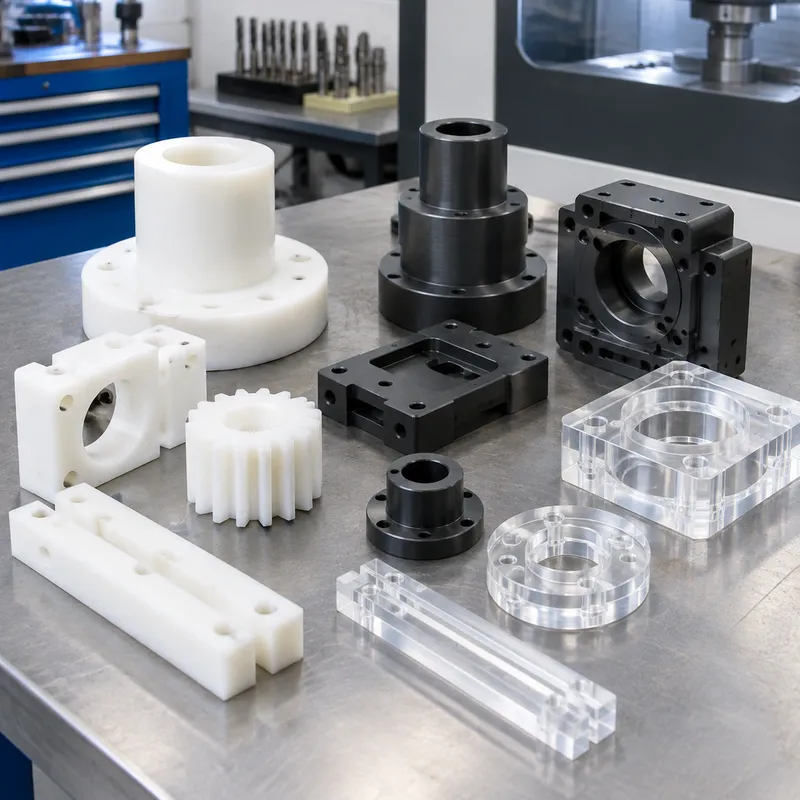
PPS — ポリフェニレンサルファイド — は、プラスチック部品がほとんどのプラスチックが死ぬ場所で生きねばならないときに指定される工学熱可塑性プラスチックです:昇温での連続使用、攻撃的な化学への浸漬、寸法的に要求の厳しい精密金具。本質的に難燃性であり、軟化域を下回るものはほとんど何も溶かさず、ガラスまたは鉱物充填グレードは金属代替材料にする公差を保持します。エンジンルーム部品、化学ポンプ部品、エレクトロニクス絶縁、航空宇宙内装金具がその領域です。
切削素材としては未充填と充填の配合で棒、板、ブロックとして届き、鋭利な金属加工の実践できれいに切れます — 充填グレードはその剛性と寸法規律と引き換えに工具への研削性を担います。成形と比較すると、切削は試作、少数ロット、厚肉部品、設計反復で勝ちます。樹脂自体は同じであり、切削PPSは金型の償却なしに材料データシートを生産へ運びます。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 90–110 MPa | — |
| Flexural modulus | 3.0–4.0 GPa | — |
| Max operating temperature | 200°C | — |
| Density | 1.35–1.40 g/cm³ | — |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
高温使用の金具
エンジンルームのブラケット、センサーとアクチュエータの部品、熱流体 handling の部品、加工設備の細部は、その連続使用温度のためにPPSを指定します — ナイロン、アセタール、ほとんどの工学プラスチックが軟化しクリープする範囲をはるかに超える温度です。金属部品がプラスチックの軟化だけの理由で選ばれていた場所では、PPSが代替を再び開きます:重量が落ち、腐食が消え、切削が金型なしで幾何を届けます。
化学暴露の任務
燃料、溶媒、酸、塩基に接触するポンプハウジング内部、バルブシート、シール周辺の金具、実験とプロセス設備部品が定番のPPSです。その耐薬品性は熱可塑性チャートのほぼ頂上にあり — 軟化域を下回るこれを攻撃する溶媒はほとんどありません — だからナイロンが膨らみアセタールが割れる使用を生き延びるのです。
電気絶縁部品
本質的に難燃性で強力な電気絶縁体であるPPSは、コネクタハウジング、絶縁ブロック、コイルボビン、エレクトロニクス構造部品に仕えます — 炎・煙・毒性の要求がほとんどのプラスチックを丸ごと排除する航空宇宙の内装を含めて。充填グレードが薄い絶縁壁の必要とする寸法安定性を加えます。
計画のための切削挙動のメモ
未充填PPSは硬くわずかに研削性の工学プラスチックとして切れます:鋭利な無コーティングまたはダイヤモンド研磨の超硬、ポジ幾何、切りくずが工具に溶着するのではなく排出され続けるためのエアまたは最小限の冷却液。ガラス充填グレードは本当に研削的です — 硬い工具の寿命予算を想定し、充填剤を知った上で仕上げ面を設計してください。治具は確固としているが押しつぶさないこと。切削が涼しく保たれるなら、材料は精密ねじと平面度をよく受けます。
近隣のプラスチックとのPPS比較
PEEKに対し、PPSは頂点の温度といくつかの機械的余裕をはるかに低い材料価格と交換します — PEEKの図面の大きな割合は実際の任務に対して過剰指定です。ナイロンとアセタールに対し、PPSは温度、化学、難燃挙動で決定的に勝ちます。正直な決定木はプレミアム樹脂のブランド親しみやすさからではなく、使用温度と媒体から始まります。
Frequently Asked Questions
PPSは本当に構造的な部品で金属を代替できますか?
その包絡の中では、はい — それが配合の目的です。使用温度、化学暴露、クリープ負荷がデータシートの範囲内に収まる場所では、切削PPSはアルミと亜鉛の金具を重量、耐食、絶縁の利得とともに代替します。その範囲の外 — 昇温での持続的な高い構造負荷 — では充填PPSがより良い候補であり、金属が依然勝ちます。使用条件をお送りください。包絡が決めます。
充填と未充填のPPSのどちらがよく切れますか?
未充填はより穏やかに切れ最良の表面仕上げを与えます。充填グレードは許容範囲で切れますが工具を摩耗させ、工具予算より剛性、CTE制御、寸法安定性が重要な場所での正しい選択です。エレクトロニクスと流体 handling のほとんどの精密切削PPS仕事は充填グレードを使い、工具をそれに合わせて計画します。
PEEKのほうが強いのに、なぜPPSを選ぶのですか?
任務を超えた強度は見返りのないコストだからです。PPSは摂氏の低〜中百台の連続使用と実質的にすべての一般的な化学媒体をPEEK価格の何分の一かで覆います。任務が実際にその包絡を超えるときにのみ図面はPEEKを指定します。代替の監査は材料の評判ごとではなく、用途ごとであるべきです。
PPS切削の見積には何を送ればよいですか?
STEPモデル、公差と仕上げ付き2D図面、数量、そして配合 — 未充填、ガラス充填、鉱物充填 — です。素材の入手性と工具計画が異なるためです。使用温度と化学媒体を含めてください。配合の指定がコピーではなく検証されるように。
Ordering & Documentation
図面・文書
公差と仕上げを担った2D図面付きのSTEPまたはIGESモデルをお送りください。PPSの配合を明示的に名指してください — 未充填と充填グレードは切削計画の異なる別の素材です。
見積
価格はモデルと図面、数量、配合に従います。プラスチック切削の見積は素材サイズ対部品サイズに懸かります — ブランクがコストを担うため、標準の棒と板に効率よく割り付けられる幾何は著しく良く価格されます。
サンプル・供給
初品は生産ランプの前に実際の配合での仕上げと平面度を検証します。充填グレードは表面に充填剤の質感を示します — 検査で発見するのではなく、サンプルで仕上げの期待を合意してください。
保管・出荷
切削PPSは標準梱包で乾燥して出荷されます。材料は普通の保管で寸法的に安定です。あらゆる剛性プラスチックと同じく、梱包での薄い完成特徴への持続的な点荷重は避けてください。