PPS CNC-Bearbeitung
CNC-Bearbeitung von PPS (Polyphenylensulfid): der Hochtemperatur-Ingenieurthermoplast, sein chemisches und thermisches Eigenschaftsfeld, Zerspanverhalten und wo er Metall oder andere Kunststoffe schlägt.
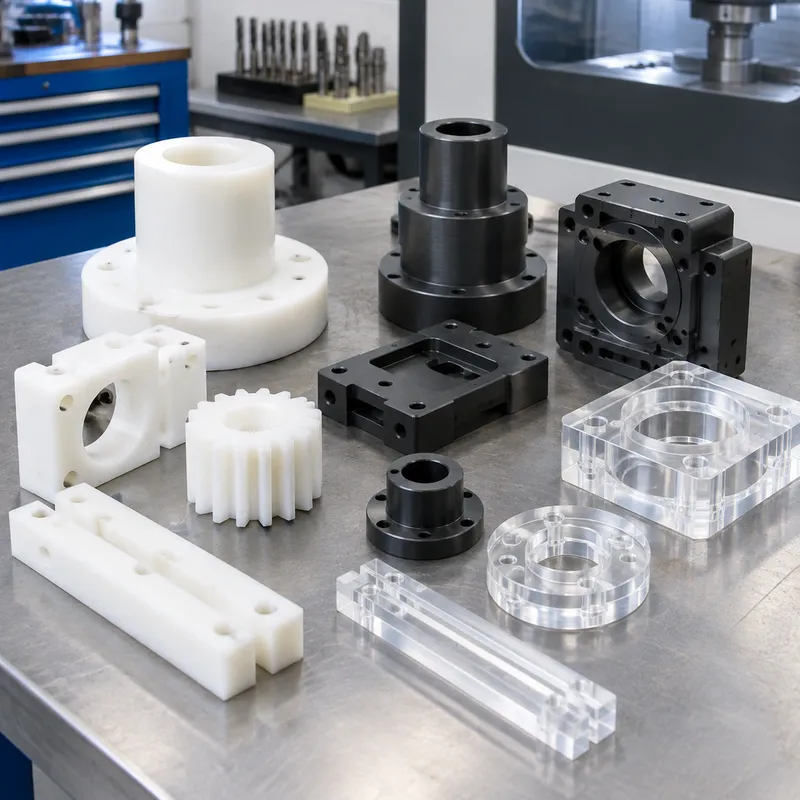
PPS — Polyphenylensulfid — ist der Ingenieurthermoplast, der spezifiziert wird, wenn ein Kunststoffteil dort leben muss, wo die meisten Kunststoffe sterben: Dauerbetrieb bei erhöhter Temperatur, Eintauchen in aggressive Chemie und maßlich fordernde Präzisions-Hardware. Er ist von Grund auf flammwidrig, fast nichts löst ihn unterhalb seines Erweichungsbereichs, und glas- oder mineralgefüllte Sorten halten Toleranzen, die ihn zum Metallsubstitutionswerkstoff machen statt zur billigen Alternative. Motorraum-Komponenten, Chemiepumpenteile, Elektronikisolierung und Luftfahrt-Innenraum-Hardware sind sein Gebiet.
Als Bearbeitungshalbzeug kommt er als Stange, Platte und Block in ungefüllten und gefüllten Formulierungen und lässt sich mit scharfer Metallbearbeitungspraxis sauber zerspanen — die gefüllten Sorten sind abrasiv für die Werkzeugung, im Tausch gegen ihre Steifigkeit und ihre maßliche Disziplin. Gegenüber dem Spritzguss gewinnt die Bearbeitung bei Prototypen, Kleinmengen, Dickwand-Teilen und Designiterationen; das Harz selbst ist dasselbe, also trägt bearbeitetes PPS das Materialdatenblatt ohne Werkzeugamortisation in die Serie.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 90–110 MPa | — |
| Flexural modulus | 3.0–4.0 GPa | — |
| Max operating temperature | 200°C | — |
| Density | 1.35–1.40 g/cm³ | — |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Hardware für Hochtemperatureinsatz
Motorraum-Halter, Sensor- und Aktuatorkomponenten, Heißmedium-Teile und Details aus Verfahrensanlagen spezifizieren PPS für seine Dauerbetriebstemperatur — weit über dem Bereich, in dem Nylon, Acetal oder die meisten Ingenieurskunststoffe entspannen und kriechen. Wo ein Metallteil nur gewählt wurde, weil Kunststoffe erweichen, öffnet PPS die Substitution neu: Gewicht fällt, Korrosion verschwindet, und die Bearbeitung liefert die Geometrie ohne Werkzeugkosten.
Chemische Exposition
Pumpengehäuse-Innenteile, Ventilsitze, Dichtungsnah-Hardware sowie Labor- und Verfahrensanlagen-Teile im Kontakt mit Kraftstoffen, Lösungsmitteln, Säuren und Basen sind klassisches PPS. Seine Chemikalienbeständigkeit liegt nahe der Spitze der Thermoplast-Tabelle — wenige Lösungsmittel greifen es unterhalb seines Erweichungsbereichs an —, der Grund, warum er den Einsatz überlebt, wo Nylon quillt und Acetal reißt.
Elektrische Isolationskomponenten
Von Natur aus flammwidrig und ein starker elektrischer Isolator, dient PPS in Verbindergehäusen, Isolierblöcken, Spulenkörpern und strukturellen Elektronikteilen — einschließlich Luftfahrt-Innenräumen, wo die Flamm-Rauch-Toxizitäts-Anforderungen die meisten Kunststoffe von vornherein ausscheiden. Die gefüllten Sorten fügen die Maßhaltigkeit hinzu, die dünne Isolierwände brauchen.
Zerspanhinweise für die Planung
Ungefülltes PPS schneidet wie ein steifer, mild abrasiver Ingenieurskunststoff: scharfer unbeschichteter oder diamantpolierter Hartmetall-Werkzeug, positive Geometrie, Luft oder minimale Kühlung, damit die Späne abtransportiert werden statt auf das Werkzeug zu schmelzen. Glasfasergefüllte Sorten sind tatsächlich abrasiv — rechnen Sie mit harten Werkzeugstandzeit-Budgets und entwerfen Sie Fertigflächen im Wissen um den Füllstoff. Die Aufspannung muss fest, aber nicht zerdrückend sein; das Material nimmt Präzisionsgewinde und Planheit gut an, wenn der Schnitt kühl bleibt.
PPS gegenüber den Nachbar-Kunststoffen
Gegen PEEK tauscht PPS Spitzenwert-Temperatur und etwas mechanische Reserve gegen einen weit niedrigeren Materialpreis — ein großer Teil der PEEK-Zeichnungen ist für ihre tatsächliche Aufgabe überdimensioniert. Gegen Nylon und Acetal gewinnt PPS Temperatur, Chemie und Flammverhalten deutlich. Der ehrliche Entscheidungsbaum beginnt bei der Einsatztemperatur und dem Medium, nicht bei der Markenvertrautheit mit dem Premiumharz.
Häufig gestellte Fragen
Kann PPS wirklich Metall in strukturnahen Teilen ersetzen?
Innerhalb seines Eigenschaftsfelds, ja — dafür wurde es formuliert. Wo Einsatztemperatur, chemische Exposition und Kriechlasten innerhalb seines Datenblattbereichs sitzen, ersetzt bearbeitetes PPS Aluminium- und Zink-Hardware mit Gewicht-, Korrosions- und Isolationsgewinnen. Außerhalb dieses Bereichs — anhaltende hohe strukturelle Last bei Temperatur — ist gefülltes PPS der bessere Kandidat, und Metalle gewinnen weiterhin. Senden Sie die Einsatzbedingungen und lassen Sie das Eigenschaftsfeld entscheiden.
Zerspant gefülltes oder ungefülltes PPS besser?
Ungefülltes zerspant sanfter und gibt die beste Oberflächengüte; gefüllte Sorten bearbeiten sich akzeptabel, aber sie scheuern Werkzeugung und sind die richtige Wahl, wo Steifigkeit, Wärmeausdehnungskontrolle und Maßhaltigkeit mehr zählen als das Werkzeugbudget. Die meiste Präzisions-PPS-Arbeit in Elektronik und Fluidtechnik nutzt die gefüllten Sorten und plant die Werkzeugung entsprechend.
Warum PPS statt PEEK wählen, wenn PEEK stärker ist?
Weil Festigkeit jenseits der Aufgabe Kosten ohne Ertrag ist. PPS deckt Dauerbetrieb im niedrigen bis mittleren dreistelligen Celsiusbereich und praktisch alle gängigen chemischen Medien zu einem Bruchteil des PEEK-Preises; Zeichnungen spezifizieren PEEK, wenn die Aufgabe dieses Eigenschaftsfeld tatsächlich überschreitet. Die Substitutionsprüfung sollte anwendbezogen sein, nicht werkstoffreputationsbezogen.
Was sollte ich für ein PPS-Bearbeitungsangebot senden?
Ein STEP-Modell, eine 2D-Zeichnung mit Toleranzen und Oberfläche, Stückzahl und die Formulierung — ungefüllt, glasfasergefüllt oder mineralgefüllt, da Halbzeugverfügbarkeit und Werkzeugplanung abweichen. Schließen Sie Einsatztemperatur und chemisches Medium ein, damit die Formulierungsangabe validiert wird statt kopiert.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen und Oberfläche trägt. Nennen Sie die PPS-Formulierung ausdrücklich — ungefüllte und gefüllte Sorten sind unterschiedliches Halbzeug mit unterschiedlichen Bearbeitungsplänen.
Angebot
Die Kalkulation folgt Modell und Zeichnung, Stückzahl und Formulierung. Kunststoff-Bearbeitungsangebote hängen an der Halbzeugabmessung gegenüber der Teilabmessung — Rohlinge tragen die Kosten, also kalkuliert Geometrie, die sich effizient in Standardstange und -platte verschachtelt, deutlich besser.
Muster & Versorgung
Erstmuster verifizieren Oberfläche und Planheit an der tatsächlichen Formulierung, bevor Serien laufen. Gefüllte Sorten zeigen Füllstofftextur auf den Oberflächen — vereinbaren Sie die Oberflächenerwartung an einem Muster, statt sie in der Prüfung zu entdecken.
Lagerung & Versand
Bearbeitetes PPS versendet trocken mit Standardverpackung; der Werkstoff ist in gewöhnlicher Lagerung maßstabil. Vermeiden Sie anhaltende Punktbelastung dünner Fertigmerkmale in der Verpackung, wie bei jedem steifen Kunststoff.