Usinage CNC du PPS
Usinage CNC du PPS (sulfure de polyphénylène) : le thermoplastique technique haute température, son enveloppe chimique et thermique, son comportement d'usinage, et là où il bat le métal ou les autres plastiques.
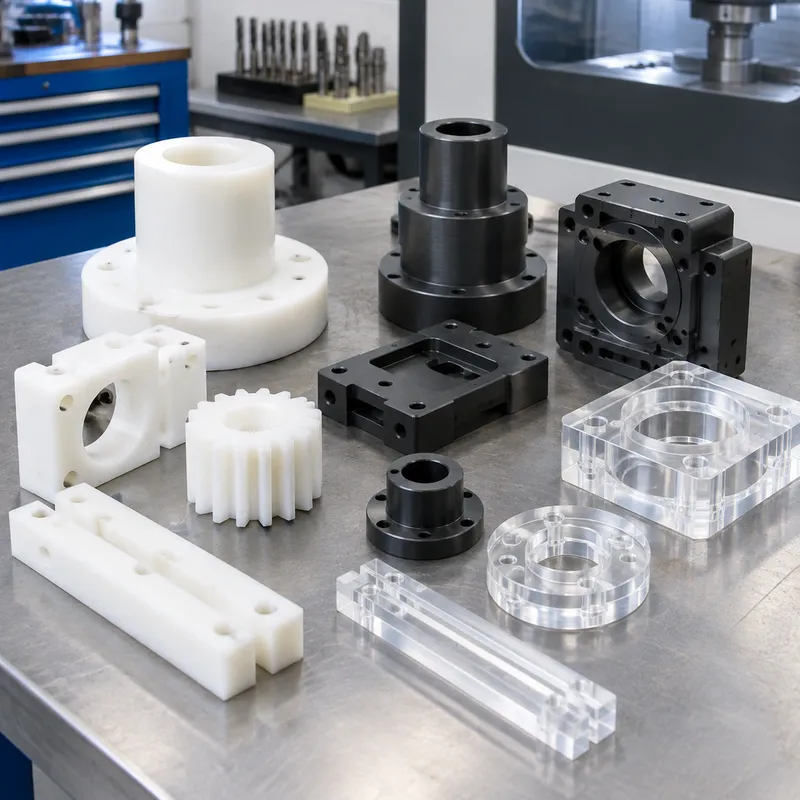
Le PPS — sulfure de polyphénylène — est le thermoplastique technique spécifié quand une pièce plastique doit vivre là où la plupart des plastiques meurent : service continu à température élevée, immersion dans une chimie agressive, et matériel de précision aux exigences dimensionnelles sévères. Il est intrinsèquement résistant au feu, presque rien ne le dissout sous sa gamme de ramollissement, et les nuances chargées en verre ou en minéraux tiennent des tolérances qui en font une matière de substitution au métal plutôt qu'une alternative bon marché. Composants sous capot automobile, pièces de pompes chimiques, isolation électronique et matériel d'intérieurs aéronautiques sont son territoire.
Comme flan d'usinage il arrive en barre, plaque et bloc en formulations non chargées et chargées, et il s'usine proprement avec une pratique métallurgique affûtée — les nuances chargées sont abrasives pour l'outillage en échange de leur rigidité et de leur discipline dimensionnelle. Face au moulage, l'usinage gagne sur les prototypes, les petites séries, les pièces à paroi épaisse et les itérations de conception ; la résine elle-même est la même, si bien que le PPS usiné porte la fiche de données matière en production sans amortissement d'outillage de moulage.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 90–110 MPa | — |
| Flexural modulus | 3.0–4.0 GPa | — |
| Max operating temperature | 200°C | — |
| Density | 1.35–1.40 g/cm³ | — |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Matériel de service haute température
Équerres sous capot, composants de capteurs et d'actionneurs, pièces de manutention de fluides chauds et détails d'équipements de procédé spécifient le PPS pour sa température de service continu — bien au-dessus de la gamme où le nylon, l'acétal ou la plupart des plastiques techniques se relâchent et fluage. Là où une pièce métallique n'avait été choisie que parce que les plastiques ramollissaient, le PPS rouvre la substitution : la masse tombe, la corrosion disparaît, et l'usinage délivre la géométrie sans outillage de moulage.
Fonction d'exposition chimique
Intérieurs de corps de pompes, sièges de vannes, matériel adjacent aux joints et pièces d'équipements de laboratoire et de procédé en contact avec carburants, solvants, acides et bases sont du PPS classique. Sa résistance chimique frôle le sommet de l'échelle des thermoplastiques — peu de solvants l'attaquent sous sa gamme de ramollissement — c'est pourquoi il survit en service là où le nylon gonfle et l'acétal se fissure.
Composants d'isolation électrique
Intrinsèquement ignifugé et fort isolant électrique, le PPS sert dans les corps de connecteurs, blocs isolants, bobines et pièces structurelles électroniques — y compris les intérieurs aéronautiques où les exigences flamme-fumée-toxicité éliminent d'office la plupart des plastiques. Les nuances chargées ajoutent la stabilité dimensionnelle dont les fines parois isolantes ont besoin.
Notes de comportement d'usinage pour la planification
Le PPS non chargé coupe comme un plastique technique rigide et légèrement abrasif : carbure affûté non revêtu ou poli diamant, géométrie positive, air ou lubrifiant minimal pour garder les copeaux en évacuation plutôt qu'en fusion sur l'outil. Les nuances chargées en verre sont véritablement abrasives — attendez-vous à des budgets de vie d'outillage dur et concevez les surfaces finies en connaissant la charge. Le maintien doit être ferme sans écraser ; la matière prend bien les filets de précision et la planéité quand la coupe reste froide.
Le PPS face aux plastiques voisins
Face au PEEK, le PPS échange la température de pointe et une portion de marge mécanique contre un prix matière bien plus bas — une large portion des plans PEEK sont sur-spécifiés pour leur fonction réelle. Face au nylon et à l'acétal, le PPS gagne décidément en température, en chimie et en comportement au feu. L'arbre de décision honnête se fonde sur la température de service et des fluides, non de la familiarité de marque avec la résine premium.
Frequently Asked Questions
Le PPS peut-il vraiment remplacer le métal dans des pièces quasi structurelles ?
Dans son enveloppe, oui — c'est pour cela qu'il a été formulé. Là où température de service, exposition chimique et charges de fluage restent dans la gamme de sa fiche de données, le PPS usiné remplace le matériel en aluminium et en zinc avec des gains de masse, de corrosion et d'isolation. Hors de cette gamme — charge structurelle soutenue à température — le PPS chargé est le meilleur candidat et les métaux gagnent encore. Envoyez les conditions de service et laissez l'enveloppe décider.
Le PPS chargé ou non chargé s'usine-t-il mieux ?
Le non chargé s'usine plus doucement et donne la meilleure finition de surface ; les nuances chargées s'usinent de façon acceptable mais abrasent l'outillage et sont le bon choix là où rigidité, maîtrise du CTE et stabilité dimensionnelle comptent plus que le budget outillage. La plupart du travail de PPS usiné de précision en électronique et en manutention de fluides utilise les nuances chargées et planifie l'outillage en conséquence.
Pourquoi choisir le PPS plutôt que le PEEK quand le PEEK est plus résistant ?
Parce que la résistance au-delà de la fonction est un coût sans retour. Le PPS couvre le service continu dans les basses-moyennes centaines de degrés Celsius et pratiquement tous les fluides chimiques courants à une fraction du prix du PEEK ; les plans spécifient le PEEK quand la fonction dépasse réellement cette enveloppe. L'audit de substitution devrait être par application, non par réputation de matière.
Que faut-il envoyer pour un devis d'usinage PPS ?
Un modèle STEP, un plan 2D avec tolérances et finition, la quantité, et la formulation — non chargée, chargée en verre ou chargée en minéraux, puisque la disponibilité des flans et les plans d'outillage diffèrent. Incluez la température de service et les fluides chimiques afin que le repère de formulation soit validé plutôt que copié.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances et finition. Nommez explicitement la formulation du PPS — les nuances non chargées et chargées sont des flans différents avec des plans d'usinage différents.
Devis
Le chiffrage suit le modèle et le plan, la quantité et la formulation. Les devis d'usinage plastique se jouent sur la taille du flan face à la taille de la pièce — les ébauches portent le coût, si bien qu'une géométrie qui s'imbrique efficacement dans des barres et plaques standard se prix nettement mieux.
Échantillon & approvisionnement
Les premiers articles vérifient la finition et la planéité sur la formulation réelle avant les séries de production. Les nuances chargées montrent la texture de la charge sur les surfaces — convenez de l'attente de finition sur un échantillon plutôt que de la découvrir au contrôle.
Stockage & expédition
Le PPS usiné s'expédie sec avec un emballage standard ; la matière est dimensionnellement stable en stockage ordinaire. Évitez le chargement ponctuel soutenu des éléments finis minces dans l'emballage, comme pour tout plastique rigide.