1045-Kohlenstoffstahl CNC-Bearbeitung
CNC-Bearbeitung von 1045 mittelkohlenstoffhaltigem Stahl: das erfasste Eigenschaftsfeld mit Wärmebehandlungszustand, seine Lage zwischen 1018 und 4140 und was Sie für ein Angebot einreichen sollten.
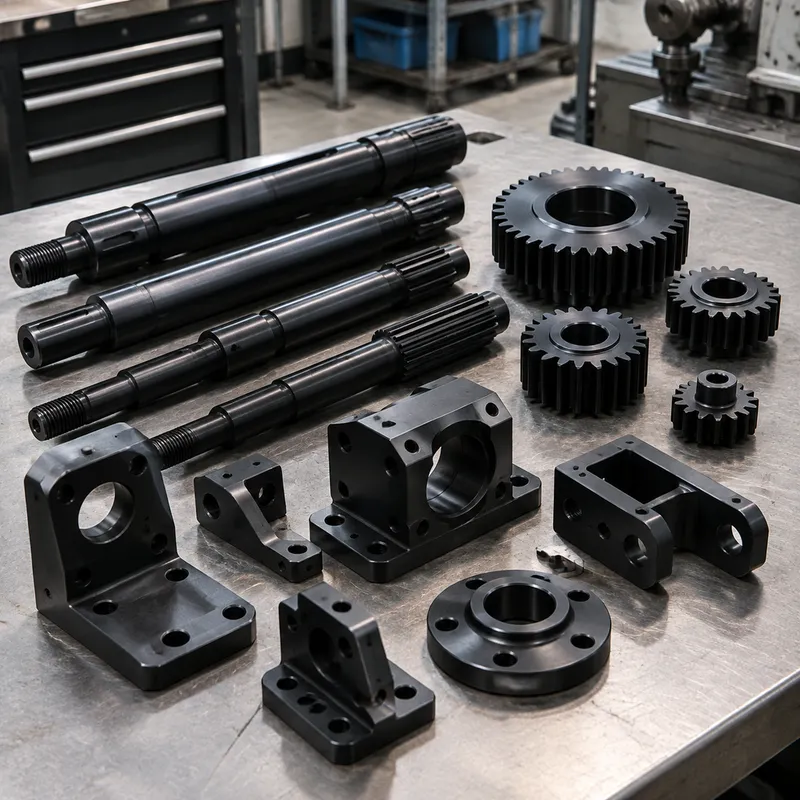
1045 ist der Arbeitspferde-Mittelkohlenstoffstahl der allgemeinen Zerspanung: genug Kohlenstoff, um auf Wärmebehandlung zu reagieren, genug Zerspanbarkeit, um wirtschaftlich zu schneiden, und eine Preisposition, die ihn zur Standardantwort macht, wenn ein Teil mehr Festigkeit braucht als low-carbon-Mildstahl, aber keine Legierungssorte rechtfertigt. Wellen, Achsen, Zahnräder, Bolzen, Buchsen und allgemeine Maschinenteile sind sein klassisches Gebiet.
Die Sorte belohnt einen Prozessplan, der den Wärmebehandlungszustand von Anfang an benennt, denn derselbe Stab kann normalisiert, gehärtet und angelassen oder walzblank ankommen, und das Zerspanungsverhalten sowie die finalen Eigenschaften wandern mit dem Zustand. 1045 lässt sich am saubersten kalkulieren, wenn die Zeichnung die zerspaneten Merkmale von den Toleranzen nach der Wärmebehandlung trennt und angibt, welche Flächen — falls überhaupt — induktiv gehärtet werden.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 585–700 MPa | |
| Yield strength (0.2% offset) | 310 MPa | |
| Hardness | 170 HB | annealed |
| Elongation | 12–16% | |
| Machinability rating | 60–65% |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Wellen, Achsen und rotierende Maschinenteile
Gedrehte 1045-Wellen, Spindeln, Kettenradnaben und Keilwellenachsen sind das Brotaufstrich-Geschäft der Sorte. Ihre Mittelkohlenstoff-Balance liefert die Festigkeit, die ein rotierendes Teil braucht, zu bescheidenen Kosten, und Lagersitze lassen sich lokal induktiv härten, ohne die ganze Welle zu behandeln. Wo der Rotationsbetrieb Stoßlasten oder erhöhte Ermüdungsanforderungen trägt, sind die Legierungssorten der übliche Schritt nach oben.
Allgemeine Maschinenkomponenten und Vorrichtungen
Spannblöcke, Vorrichtungsplatten, Werkzeugdetails, Gabelbolzen, Spannstangen und Hydraulikverschraubungen entstehen routinemäßig aus 1045-Halbzeug. Es lässt sich mit Standard-Hartmetallpraxis berechenbar zerspanen, hält Allgemeintoleranzarbeit ohne Sondermaßnahmen und seine Reaktion auf Schweißen und Flammhärten macht es bequem für Einzelwerkzeuge, bei denen das Material vor Ort Nacharbeit brauchen kann.
Wo 1045 die falsche Wahl ist
Große oder komplexe geschweißte Konstruktionen gehören auf low-carbon-Stahl, wo die Schweißzone keine Vorwärmakrobatik braucht. Durchgehärtete Präzisionswerkzeuge und hochverschleißbeanspruchtes Werkzeugzeug gehören auf Werkzeugstahl. Und wenn die Belastung hohe Festigkeit mit Zähigkeit über einen Temperaturbereich kombiniert, übertreffen die nickelhaltigen Legierungssorten den reinen Kohlenstoffstahl 1045 — ihn dort zu spezifizieren spart Materialkosten und kauft Nacharbeit.
Der Wärmebehandlungszustand formt das Angebot
Walzblanker 1045 lässt sich akzeptabel zerspanen, trägt aber die niedrigste Festigkeit; normalisiertes Halbzeug gibt eine gleichmäßigere Struktur; gehärtetes und angelassenes Halbzeug liefert die Festigkeit, für die Käufer die Sorte gewöhnlich wählen, um den Preis härteren Schnittens und möglichen Verzugs an dünnen Querschnitten. Die effiziente Sequenz für Präzisionsteile ist gewöhnlich Schruppen, Wärmebehandeln, Fertigbearbeiten — und die Zeichnung sollte das sagen, denn Fertigbearbeiten auf enge Toleranz vor dem Härten riskiert, die Toleranz zu verlieren.
Zerspanungsverhalten und Werkzeugung
1045 schneidet mit band- bis kursspanigem Verhalten je nach Zustand, und gehärtete oder wärmebehandelte Chargen erhöhen die Schnittkräfte deutlich. Scharfes Hartmetall, Flutkühlung und stabile Spannung decken den allgemeinen Fall ab; unterbrochene Schnitte auf gehärtetem Material sind der Ort, an dem Schneidplatten ausbrechen, daher sollte die Sequenz vermeiden, eine gehärtete Fläche mit einem Fertigschnitt zu treffen. Teile, die sehr feine Oberflächen brauchen, werden nach der Zerspanung zum Schleifen geleitet — Standard für Wellenlagersitze.
Schweißen, Nacharbeit und Sekundäroperationen
1045 lässt sich schweißen, aber sein Kohlenstoffgehalt bedeutet, dass Vorwärmen und langsames Abkühlen zählen — lässt man sie weg, kann die wärmebeeinflusste Zone reißen oder unvorhersehbar härten. Bei geschweißten und zerspaneten Baugruppen hält eine Spannungsarmglühung vor der Endbearbeitung die Geometrie wahr. Nutenstochen, Räumen, Gewindeschneiden und Querbohren sind alle Routine; die Sorte bestraft keine bestimmte Operation auf die Weise, wie freizerspanende Sorten keine bestrafen.
Häufig gestellte Fragen
Sollte mein Teil 1045 sein oder eine Legierungssorte wie 4140?
Entscheiden Sie aus der Belastung, nicht aus Gewohnheit. 1045 trägt allgemeine Wellen- und Maschinenlasten zu minimalen Kosten; 4140 kauft höhere Festigkeit und bessere Härtbarkeit für dieselbe zerspanete Geometrie, wenn das Teil Stoß, erhöhte Querschnittsgrößen oder anspruchsvolle Ermüdung sieht. Wenn die Zeichnung für 4140 geschrieben wurde, aber der Lastfall bescheiden ist, ist der Wechsel zu 1045 eine legitime Kostenreduktion — bestätigen Sie das mit dem Verantwortlichen für die Anforderung.
Ist 1045 dasselbe wie Mildstahl?
Nein. Mildstahl trägt grob die Hälfte des Kohlenstoffs von 1045 und kann sich nicht auf dieselbe Weise durchhärten, weshalb Mildteile duktil und schweißbar bleiben, während 1045-Teile auf viel höhere Festigkeit wärmebehandelt werden können. Die beiden auf einer Zeichnung zu verwechseln ist in beide Richtungen teuer: Mildstahl, wo Wärmebehandlung geplant war, versagt im Lastfall, und 1045, wo Schweißen geplant war, reißt an der Naht.
In welchem Zustand sollte ich 1045 für die Zerspanung kaufen?
Passen Sie den Zustand an die Sequenz an. Für Teile, die komplett vor der Wärmebehandlung zerspanet werden, gibt normalisiertes Halbzeug berechenbares Schneiden. Für Teile, die die Festigkeit vor der Fertigbearbeitung eingebaut brauchen, kaufen Sie gehärtetes und angelassenes Halbzeug und planen härtere Schnittparameter. Für allgemeine Vorrichtungen und Bolzen ist walzblank oder normalisiert die wirtschaftliche Voreinstellung. Nennen Sie den Zustand in der RFQ — Angebote unterscheiden sich damit.
Wie halte ich die Toleranz durch die Wärmebehandlung?
Schruppen, wärmebehandeln, dann die toleranzkritischen Merkmale fertig bearbeiten. Verzug an dünnen oder asymmetrischen Querschnitten ist der Feind, daher sind symmetrischer Materialabtrag und Spannungsarmglühen vor den Fertigschnitten die Standardgegenmaßnahmen. Merkmale, die das Härten ohne Schleifen überstehen müssen — etwa geschnittene Gewinde — sollten vor der Wärmebehandlung gefertigt und mit der erwarteten Bewegung bemessen werden.
Was sollte ich für ein 1045-Bearbeitungsangebot einreichen?
Ein STEP-Modell plus eine 2D-Zeichnung mit Toleranzen, die benannte Sorte und Produktform (Stab, Blech oder Schmiedeteil), den Wärmebehandlungszustand und jede Härteanforderung, Stückzahl, Oberflächenangabe und Prüfanforderungen. Den Zustand zu benennen ist die Eingabe, die am wahrscheinlichsten sowohl den Preis als auch die vorgeschlagene Prozesssequenz verändert.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen, Gewindeangaben und Oberfläche trägt. Benennen Sie die Sorte und ihren Wärmebehandlungszustand ausdrücklich — 1045 als walzblank angeboten und 1045 als gehärtet und angelassen angeboten sind unterschiedliche Angebote.
Angebot
Die Preisbildung folgt Modell, Zeichnung, Materialform und Zustand, Stückzahl, Toleranzklasse an kritischen Merkmalen und jedem Härte- oder Schleifschritt. Die Fertigbearbeitung nach der Wärmebehandlung gehört von Anfang an in die RFQ, damit die Sequenz so kalkuliert wird, wie sie konstruiert ist.
Muster & Versorgung
Prototypenmengen ab einem Stück sind normal, und ein Erstmuster validiert sowohl die Spannung als auch den Wärmebehandlungsplan, bevor eine Produktionscharge läuft. Härte- und Werkstoffzeugnis sind auf Anfrage erhältlich — vereinbaren Sie den Umfang im Angebot.
Lagerung & Versand
Zerspaneter 1045 versendet mit dem Oberflächenzustand, den die Oberflächenangabe definiert; blanke Stahloberflächen werden für den Transport typischerweise mit rostschützendem Öl oder Verpackung geschützt. Nach Empfang trocken lagern und getrennt von korrosiver Exposition — die Sorte rostet wie jeder unlegierte Kohlenstoffstahl.
Angebot für 1045-Kohlenstoffstahl CNC-Bearbeitung anfordern →