Usinage CNC de l'acier au carbone 1045
Usinage CNC de l'acier mi-dur 1045 : plage de caractéristiques collectée selon l'état de traitement thermique, position entre le 1018 et le 4140, et ce qu'il faut envoyer pour un devis.
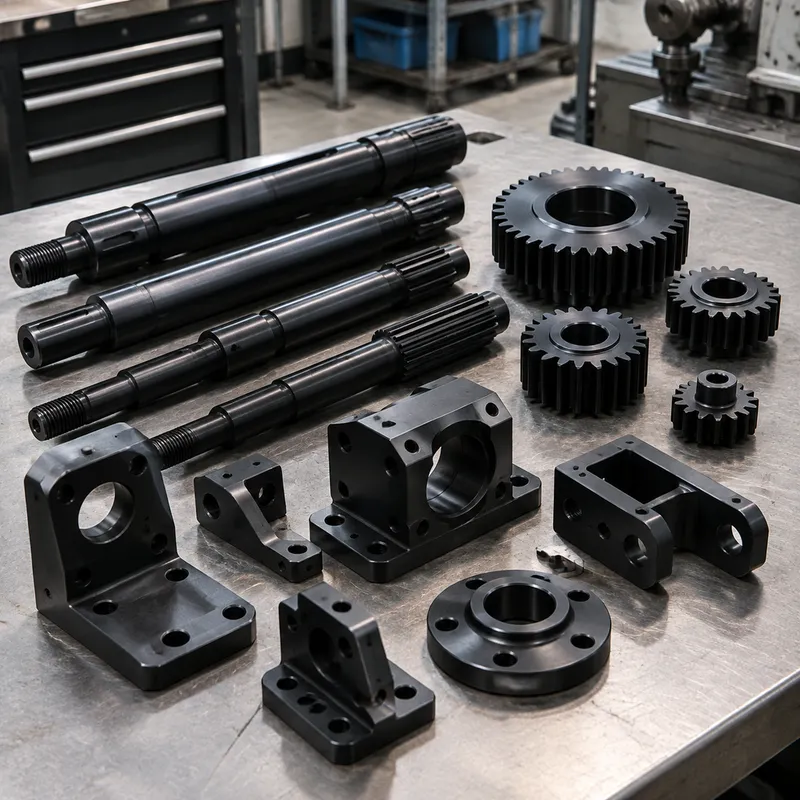
Le 1045 est l'acier mi-dur de référence pour l'usinage général : assez de carbone pour répondre au traitement thermique, assez d'usinabilité pour être coupé de façon économique, et un positionnement prix qui en fait la réponse par défaut quand une pièce demande plus de résistance qu'un acier doux bas carbone sans justifier une nuance alliée. Arbres, essieux, engrenages, axes, bagues et composants de mécanique générale sont son territoire classique.
La nuance récompense un processus qui nomme l'état de traitement thermique dès le début, car la même barre peut arriver normalisée, trempée et revenue, ou laminée brute, et le comportement à l'usinage comme les caractéristiques finales suivent cet état. Le 1045 se chiffre le plus proprement quand le plan distingue les cotes à l'état usiné des tolérances après traitement thermique et indique quelles surfaces, le cas échéant, reçoivent une trempe superficielle par induction.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 585–700 MPa | |
| Yield strength (0.2% offset) | 310 MPa | |
| Hardness | 170 HB | annealed |
| Elongation | 12–16% | |
| Machinability rating | 60–65% |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Arbres, essieux et pièces tournantes
Les arbres tournés en 1045, fusées, moyeux de pignons et essieux cannelés sont l'usage courant de la nuance. Son équilibre mi-carbone donne la résistance qu'exige une pièce tournante à coût modéré, et les portées de roulement peuvent être trempées par induction localement sans traiter tout l'arbre. Quand le service tournant cumule chocs ou exigences de fatigue élevées, les nuances alliées sont la montée en gamme habituelle.
Composants de mécanique générale et montages
Cales de serrage, plateaux de montage, détails d'outillage, axes de chape, tiges de traction et raccords hydrauliques sortent couramment de barres de 1045. Il s'usine de façon prévisible avec une pratique carbure standard, tient les tolérances générales sans dispositions particulières, et sa réponse au soudage et à la trempe au chalumeau le rend commode pour l'outillage à l'unité susceptible de reprise sur site.
Quand le 1045 est le mauvais choix
Les fabrications soudées grandes ou complexes relèvent de l'acier bas carbone, où la zone soudée ne demande pas de préchauffage. Les matrices à trempe globale et l'outillage très sollicité relèvent de l'acier à outils. Et quand le service combine haute résistance et ténacité sur une plage de températures, les nuances alliées au nickel dépassent le 1045 au carbone simple — le spécifier là économise la matière mais achète de la reprise.
L'état de traitement thermique façonne le devis
Le 1045 brut de laminage s'usine correctement mais porte la résistance la plus faible ; le barre normalisée donne une structure plus homogène ; la barre trempée et revenue délivre la résistance pour laquelle les acheteurs choisissent la nuance, au prix d'une coupe plus dure et d'éventuelles déformations sur les sections minces. La séquence efficace pour les pièces de précision est généralement ébauche, traitement thermique, finition — et le plan doit le dire, car finir en tolérance serrée avant trempe risque de perdre la tolérance.
Comportement à l'usinage et outillage
Le 1045 coupe en copeaux continus à courts selon l'état, et les lots trempés ou traités thermiquement augmentent sensiblement les efforts de coupe. Carbure affûté, arrosage abondant et bridage stable couvrent le cas général ; les coupes interrompues sur matière trempée sont là où les plaquettes éclatent, aussi la séquence doit-elle éviter de percuter une surface trempée par une passe de finition. Les pièces exigeant des états très fins passent en rectification après usinage, standard pour les portées de roulement d'arbres.
Soudage, reprises et opérations secondaires
Le 1045 se soude, mais sa teneur en carbone impose préchauffage et refroidissement lent — sans eux, la zone affectée thermiquement peut fissurer ou durcir de façon imprévisible. Pour les ensembles soudés puis usinés, une relaxation des contraintes avant l'usinage final garde la géométrie juste. Rainurage, brochage, filetage et perçage en travers sont tous courants ; la nuance ne punit aucune opération en particulier, à l'image des nuances à usinabilité améliorée.
Frequently Asked Questions
Ma pièce doit-elle être en 1045 ou en nuance alliée comme le 4140 ?
Décidez selon le service, pas selon l'habitude. Le 1045 porte les charges générales d'arbres et de mécanique au coût minimal ; le 4140 achète plus de résistance et une meilleure trempabilité pour la même géométrie usinée quand la pièce subit des chocs, des sections importantes ou une fatigue exigeante. Si le plan a été écrit pour du 4140 mais que le cas de charge est modéré, passer au 1045 est une réduction de coût légitime — à faire confirmer par le responsable de l'exigence.
Le 1045 est-il identique à l'acier doux ?
Non. L'acier doux porte à peu près moitié moins de carbone que le 1045 et ne peut pas être trempé à cœur de la même manière, c'est pourquoi les pièces doux restent ductiles et soudables tandis que les pièces en 1045 peuvent être traitées thermiquement vers une résistance bien supérieure. Confondre les deux sur un plan coûte cher dans les deux sens : de l'acier doux là où un traitement thermique était prévu casse au cas de charge, du 1045 là où le soudage était prévu fissure à la soudure.
Dans quel état acheter du 1045 pour l'usinage ?
Accordez l'état à la séquence. Pour des pièces entièrement usinées avant traitement thermique, la barre normalisée donne une coupe prévisible. Pour des pièces qui doivent embarquer la résistance avant l'usinage final, achetez de la barre trempée et revenue et prévoyez des paramètres de coupe plus durs. Pour les montages généraux et les axes, brut ou normalisé est le défaut économique. Indiquez l'état sur la demande de devis — les chiffrages varient avec lui.
Comment conserver la tolérance au fil du traitement thermique ?
Ébauchez, traitez thermiquement, puis finissez les cotes critiques. La déformation des sections minces ou asymétriques est l'ennemie ; les contre-mesures standards sont un enlèvement de matière symétrique et une relaxation des contraintes avant les passes finales. Les features qui doivent survivre à la trempe sans rectification — filetages taraudés par exemple — doivent être coupées avant traitement en intégrant le déplacement attendu dans leur cotation.
Que faut-il envoyer pour un devis d'usinage en 1045 ?
Un modèle STEP plus un plan 2D avec tolérances, la nuance nommée et la forme de produit (barre, tôle ou forge), l'état de traitement thermique et toute exigence de dureté, la quantité, le cahier de finition et les besoins d'inspection. Nommer l'état est la donnée la plus susceptible de changer à la fois le prix et la séquence de processus proposée.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, filetages et finition. Nommez explicitement la nuance et son état de traitement thermique — du 1045 chiffré brut de laminage et du 1045 chiffré trempé-revenu sont deux devis différents.
Devis
Le prix suit le modèle, le plan, la forme et l'état de la matière, la quantité, la classe de tolérance des features critiques, et toute étape de trempe ou rectification. La finition après traitement thermique figure dans la demande de devis dès le début, pour que la séquence soit chiffrée telle qu'ingénierée.
Échantillon & approvisionnement
Des quantités prototype à la pièce unique sont normales, et une inspection du premier article valide à la fois le montage et le plan de traitement thermique avant le lot de production. Certification de dureté et de matière disponibles sur demande — convenez du périmètre au devis.
Stockage & expédition
Le 1045 usiné expédie avec l'état de surface que le cahier de finition définit ; les surfaces d'acier nu sont typiquement protégées par une huile antirouille ou un emballage de transport. À réception, stockez au sec et à l'écart des expositions corrosives — la nuance rouille comme tout acier au carbone non allié.
Request a quote for Usinage CNC de l'acier au carbone 1045 →