2205 Duplex-Edelstahl CNC-Bearbeitung
CNC-Bearbeitung von 2205 Duplex-Edelstahl: rund doppelte Streckgrenze gegenüber 316 mit ernstzunehmender Chloridbeständigkeit — erfasstes Eigenschaftsfeld, Zerspanungsverhalten, RFQ-Hinweise.
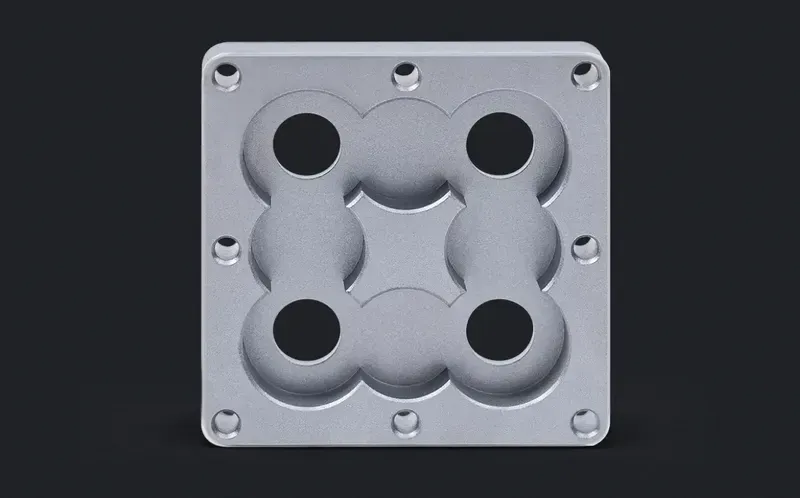
2205 ist der am weitesten verbreitete Duplex-Edelstahl: ein austenitisch-ferritisches Gefüge, ausgewogen auf etwa halb und halb, genormt in EN 10088-3 unter anderem für Stangen und Schmiedeerzeugnisse. Die zweiphasige Struktur ist der Punkt — der Ferrit bringt rund die doppelte Streckgrenze einer austenitischen Sorte, und die Chemie aus Chrom, Molybdän und Stickstoff bringt eine Chlorid-Lochkorrosionsbeständigkeit weit über 316 hinaus. Das Ergebnis ist ein Konstruktions-Edelstahl, mit dem Konstrukteure Wanddicken und Gewicht reduzieren können, ohne Korrosionsleistung aufzugeben.
2205 zu zerspanen ist nachweislich härter als 316: der hohe Ferritanteil verleiht ihr Steifigkeit und Abrasivität, die Schneidkanten zehrt, und ihre hohe Festigkeit bedeutet echte Schnittkräfte. Sie zerspant mit austenitähnlichen Geschwindigkeiten bei höheren Werkzeugbudgets, und die wichtigste Prozessdisziplin ist thermisch — denn die Korrosions- und Zähigkeitseigenschaften eines Duplex-Teils hängen daran, es nie zu überhitzen, weder im Schnitt noch in der Schweiße.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Density | 7.805 g/cm³ | |
| Tensile strength | 650–880 MPa | bar, EN 10088-3 |
| Yield strength (0.2% offset) | ≥450 MPa | proof stress, min |
| Elongation | ≥25 % | A50 mm, min |
| Hardness | ≤270 HB | Brinell, max |
| Elastic modulus | 200 GPa | |
| Composition | Cr 21.00–23.00 %, Ni 4.50–6.50 %, Mo 2.50–3.50 % | weight % |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Strukturkomponenten in Chloridumgebungen
Brücken und Bauwerke in Küstenatmosphäre, Offshore-Beschläge, chemische Anlagen-Strukturteile und lasttragende Komponenten unter Salznebel verwenden 2205 dort, wo 316 lochkorrodierte und gewöhnlicher Stahl früh einging. Das Festigkeitsargument ist der leise Verkäufer: auf Steifigkeit ausgelegte Duplex-Teile sind leichter als ihre austenitischen Pendants. Zerspanete Teile ballen sich in Beschlägen, Verbindern und aus der Stange gefertigten Komponenten zwischen geschweißten Sektionen.
Hardware für Öl, Gas und Entsalzung
Rohrleitungssysteme, Ventilgehäuse, Wärmetauscherkomponenten und Meerwasser-Einlaufhardware nutzen die Sorte dort, wo Chloridsole und moderate Temperaturen mit Druckbeanspruchung zusammentreffen. Ihre Chloridbeständigkeit deckt die meisten Meerwasseraufgaben bis zu dem Temperaturband ab, wo die Super-Duplex-Stufen beginnen. Sour-Gas-Varianten existieren; wo H2S-Einsatz im Spiel ist, gehört die konkrete Einsatznorm auf die RFQ.
Zellstoff und Papier, Chemieverarbeitung
Aufschlusskessel, Bleiche-Waschausrüstung und Prozessbehälter für chloridhaltige Prozessströme verwenden 2205 seit seinen frühesten Tagen. Zerspanete Teile sind Wellen, Rührwerkskomponenten, Ventileinsätze und Verschleißbeschläge. Die Ökonomie spiegelt den Strukturfall: Duplex liefert 316-plus-Korrosionsverhalten mit weniger Legierungsgewicht und weniger Materialkosten pro Teil — genau deshalb hat sie diese Aufgaben an die austenitischen Sorten verloren.
Wo 2205 die falsche Wahl ist
Ist die Aufgabe Säurechemie statt Chloridexposition, lösen die kupferhaltige austenitische 904L oder die Nickellegierungen das Problem besser. Läuft die Einsatztemperatur über lange Zeiträume hoch, versprödet die Ferritphase und die Duplexstruktur verliert ihr Argument — austenitische Sorten übernehmen. Und ist das Korrosionsproblem so mild, dass 304 oder 316 tatsächlich genügt, zahlt Duplex für eine Metallurgie, die die Aufgabe nie abruft.
Zerspanungsverhalten und Prozessplanung
Die Duplex-Schnittsignatur ist abrasiv, hohe Kraft, zähe Späne ohne die austenitische Klebrigkeit, aber mit viel Kantenverschleiß: positive Spanwinkel, beschichtetes Hartmetall, steife Aufspannungen und disziplinierte Vorschübe halten den Prozess ehrlich. Die materialtypische Regel ist die thermische Kontrolle — Schnittzonen, die die Oberfläche überhitzen, können die Phasenbalance lokal verändern, und die Eigenschaften, die die Sorte rechtfertigten, leben in dieser Balance. Gleichmäßige Schnitte, großzügige Kühlung und kein Verweilen decken sowohl das Werkzeug als auch die Metallurgie ab.
Schweißen — die Disziplin, die Käufer kennen sollten
Duplex-Schweißen ist ein kontrollierter Prozess: Wärmeeinbringung und Abkühlrate müssen Schweißnaht und Wärmeeinflusszone in der richtigen Phasenbalance halten, mit einem in Nickel angepassten oder überlegierten Zusatzwerkstoff. Deshalb gehören geschweißte 2205-Baugruppen zu Fertigern, die Duplex routinemäßig verarbeiten — eine mit austenitischen Gewohnheiten geschweißte Naht kann still die Korrosionsbeständigkeit eines viel billigeren Stahls liefern. Zerspanete Komponenten, die in Baugruppen geschweißt werden, sollten ihre kritischen Flächen nach dem thermischen Zyklus fertigbearbeitet bekommen.
Toleranz, Prüfung und Oberflächengüte
Die Sorte ist maßstabil, und ihre hohe Festigkeit hilft dünnen, steifen Teilen, Geometrie unter dem Schnitt zu halten. Losdrift folgt dem Werkzeugverschleiß statt der Teilebewegung — Kantenverschleiß an abrasiven Duplex-Spänen ist schnell, also gehören Werkzeugwechselintervalle in den Prozessplan. Eine bis zur Schmelze und zur Produktnorm rückverfolgbare Zertifizierung, bei kritischen Einsatzteilen mit Phasenbalance-Nachweis, ist die Versorgungserwartung, die man im Angebot aussprechen sollte.
Häufig gestellte Fragen
Ist 2205 stärker als 316L, und spart das Geld?
Bei der Festigkeit ja — rund die doppelte Streckgrenze — und die Einsparung ist real, wo die Konstruktion sie nutzt: dünnere Querschnitte, leichtere Teile, kleinere Befestiger. Die Einsparung verschwindet, wo die Geometrie durch Steifigkeit, Korrosionsreserven oder Standardmaße gesetzt ist statt durch Festigkeit. Zerspanete Beschläge und Stangenkomponenten können die Festigkeit oft nicht ausschöpfen; Druckbehälter und Strukturquerschnitte schon. Stellen Sie die Konstruktionsfrage im Angebot, statt zu unterstellen, der Legierungsaufschlag zahle sich selbst.
Kann 2205 im Meerwassereinsatz 316L überall ersetzen?
In den meisten eingetauchten und Spritzwasser-Aufgaben ja — ihre Lochkorrosionsbeständigkeit übertrifft 316L mit Reserve. Die Ausnahmen sind metallurgisch, nicht chemisch: langer Einsatz oberhalb des versprödenden Temperaturbands und schwere geschweißte Konstruktionen, wo der Fertiger die Duplex-Disziplin nicht hat. Schweißt das Teil in eine größere Baugruppe, zählt die Schweißprozesskontrolle mehr als die Sortenauswahl auf der Zeichnung.
Warum verbraucht 2205 mehr Werkzeug als 316L?
Die Ferritphase ist hart und abrasiv, das Material ist fest, die Späne sind steif — jeder dieser Faktoren verschiebt den Verschleiß auf die Schneidkante. Erwarten Sie Schnittgeschwindigkeiten nahe der austenitischen Praxis, aber deutlich kürzere Standzeiten, und planen Sie Werkzeugwechselintervalle entsprechend. Werkstätten mit Duplex-Erfahrung kalkulieren das ehrlich aus; Angebote, identisch mit 316L-Preisen, unterstellen meist 316L-Werkzeugwirklichkeit — was später als Dimensionsdrift am Ende des Loses sichtbar wird.
Braucht 2205 nach der Bearbeitung eine Wärmebehandlung?
Nein — der lösungsgeglühte Zustand ist Liefer- und Einsatzzustand, und erneutes Glühen nach der Bearbeitung ist ein Recovery-Schritt für geschweißte oder stark kaltverformte Teile, keine Routine. Was nach der Bearbeitung zählt, ist Reinigung: Anlassfarben- und Freieisen-Entfernung auf korrosionskritischen Flächen, dieselbe Disziplin wie bei den austenitischen Sorten. Nennen Sie kritische Flächen auf der Zeichnung, damit der Reinigungsumfang kalkuliert wird statt angenommen.
Was sollte ich für ein 2205-Bearbeitungsangebot einreichen?
Ein STEP-Modell und eine 2D-Zeichnung mit Toleranzen, markierten korrosionskritischen Flächen, der Werkstoffspezifikation und Halbzeugform, der Stückzahl und der Einsatzumgebung — Chloridexposition, Temperaturbereich und jede Druck- oder Sour-Gas-Anforderung. Schweißt das Teil in eine Baugruppe, sagen Sie es: Duplex-Schweißdisziplin ist eine Lieferantenfähigkeitsfrage, die ins Sourcing gehört, nicht zu einer nachträglichen Entdeckung wird.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen trägt und korrosionskritische Flächen markiert. Nennen Sie Spezifikation und Halbzeugform und deklarieren Sie jede Schweißung, die das Teil erlebt — Duplex-Schweißdisziplin ist Teil der Kalkulierungsentscheidung.
Angebot
Angebote kalkulieren aus Modell, Zeichnung, Halbzeugform, Stückzahl und Einsatzumgebung, dazu Reinigungs- und Zertifizierungsumfang. Tiefe Bohrungen, starke Gewinde und dünne Wände sollten markiert sein — Werkzeugverschleiß an dieser Legierung macht sie zum Terminrisiko.
Muster & Versorgung
Prototypenmengen ab einem Stück sind normal. Ein Erstmuster verifiziert Oberflächengüte und Reinigungspraxis auf kritischen Flächen. Wärmebehandlungszeugnis ist Standard; Phasenbalance- oder Korrosionsprüf-Nachweise lassen sich für kritische Einsatzteile anfordern — den Umfang im Angebot vereinbaren.
Lagerung & Versand
Fertige Teile widerstehen Transitkorrosion, dürfen aber niemals Kontakt mit Baustahl haben; eingebettetes freies Eisen ist die klassische selbst zugefügte Lochkorrosionsstelle. Mit Trennung verpacken, trocken lagern und den passivierten, anlassfarbenfreien Oberflächenzustand liefern, den die Spezifikation erwartet.
Angebot für 2205 Duplex-Edelstahl CNC-Bearbeitung anfordern →