904L Edelstahl CNC-Bearbeitung
CNC-Bearbeitung von 904L: der superaustenitische Edelstahl hinter Schwefelsäureanwendungen und hochwertigen Seewasser-Bauteilen — erfasstes Eigenschaftsfeld, Zerspanungsverhalten, RFQ-Hinweise.
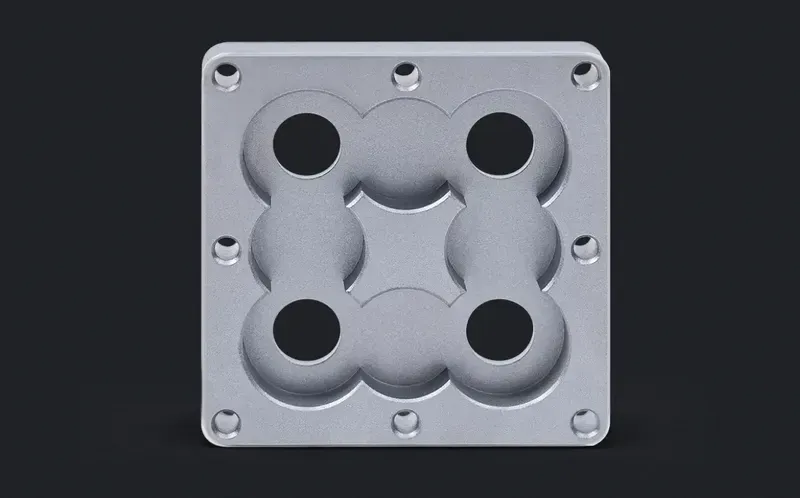
904L ist der superaustenitische Edelstahl mit einer bewusst ungewöhnlichen Balance: hoher Nickelgehalt, zulegierter Molybdän- und Kupferanteil sowie niedriger Kohlenstoffgehalt. Diese Chemie zielt auf Schwefelsäure über einen breiten Konzentrationsbereich — das Medium, das gewöhnliche austenitische Sorten bezwingt — und auf Seewassereinsatz ohne die Lochkorrosion, die 316 schließlich zeigt. Uhrenkäufer erkennen ihn als Legierung bestimmter hochwertiger Taucheruhren; Prozesskäufer kennen ihn aus Säureanlagen-Bauteilen, und genormt ist er in ASTM B625 für Platten, Blech und Band.
Beim Zerspanen verhält er sich wie ein zäher, gummierter Vetter von 316L: voll austenitisch, kaltverfestigend und langspanig, wobei der Kupferzusatz die Adhäsionstendenz an der Schneide erhöht. Er lässt sich konventionell mit der Standard-Austenit-Disziplin bearbeiten — scharfe Werkzeuge, gleichmäßige schwere Schnitte, kein Verweilen — aber das Werkzeugbudget sollte eher nah an den Nickellegierungen als an Kohlenstoffstahl angesetzt werden.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | ≥490 MPa | min, ASTM B625 flat rolled products |
| Yield strength (0.2% offset) | ≥220 MPa | 0.2% proof, min, ASTM B625 flat rolled products |
| Elongation | ≥36 % | in 50 mm, min |
| Hardness | 150 HB | 70–90 HRB typical |
| Density | 7900 kg/m³ | |
| Composition | Ni 23–28 %, Mo 4–5 % | weight % |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Schwefelsäure-Prozessbauteile
Wärmetauscher von Säureanlagen, Pumpen, Ventilinnenteile und Rohrleitungskomponenten im verdünnten bis mittleren Schwefelsäureeinsatz sind das klassische 904L-Portfolio — der kupferhaltige Austenit hält, wo 316 abträgt. Zerspanete Teile sammeln sich an den Schnittstellen: Armaturen, Sprühsystemkomponenten, Messtechnikgehäuse. Angebote sollten Säurekonzentration und Temperatur nennen, denn der Legierungsvorteil ist konzentrationsabhängig und der ehrliche Vergleich mit Nickel-reicheren Legierungen hängt daran.
Seewasser- und marinekritische Komponenten
Seewasserkühlkreisläufe, Offshore-Messgehäuse sowie Ruder- und Heckanbau-Formteile nutzen 904L, wo Chlorid-Lochkorrosion und Spaltkorrosion über lange Einsatzzeiten 316 ausschließen. Er ist nicht in jeder Aufgabe ein Duplex-Ersatz, aber wo Feldschweißbarkeit zählt, vermeidet seine voll austenitische Struktur die Duplex-Schweißdisziplin. Nennen Sie den Einsatz — Eintauchen, Spritzwasser oder Atmosphäre —, denn er entscheidet, ob 904L oder eine billigere Lösung passt.
Pharma- und Lebensmittel-Equipment
Der niedrige Kohlenstoffgehalt und das saubere Korrosionsverhalten machten 904L vor Duplex und höher legierten Werkstoffen häufig in Pharmareaktoren, Fermentationsanlagen und Bauteilen für aggressive Reinigungsmedien. Zerspanete Teile sind meist Armaturen, Ventilgehäuse und Sensorhardware. Oberflächenanforderungen beherrschen hier die Angebote — die Politur- und Ra-Anforderung ist das Verfahren, nicht die Legierung.
Wo 904L die falsche Wahl ist
Wenn die Chloridaufgabe schwer ist und zugleich hohe Festigkeit im selben Bauteil verlangt, liefert die Duplexfamilie — 2205 und aufwärts — mehr Festigkeit bei vergleichbarem Korrosionsverhalten zu niedrigeren Legierungskosten. Ist die Säure heiß und konzentriert, verdienen Nickellegierungen ihren Aufpreis. Und wenn 316 den Einsatz tatsächlich übersteht — was in vielen atmosphärischen und milden Eintauchaufgaben der Fall ist — zahlt 904L einen Legierungsaufpreis für Reserve, die das Teil nie nutzt.
Zerspanungsverhalten und Prozessplanung
904L verfestigt sich schnell kalt, und die Späne sind zäh und lang, daher gilt das Austenit-Playbook mit Nachdruck: scharfe Werkzeuge mit positivem Spanwinkel, Schnitte tief genug unter der zuvor verfestigten Schicht, steife Aufspannungen und Kühlmittel, das Wärme wie Spanabfuhr beherrscht. Verweilen, leichte Ausziehschnitte und Reiben sind genau die Fehler, die die Oberfläche verfestigen und das nächste Werkzeug ruinieren. Gewinde gelingen mit Gewindefräsen besser als mit kleinen Gewindebohrern; Bohren will Werkzeuge mit Innendruckkühlung.
Schweißen und Nachbearbeitung
Der niedrige Kohlenstoffgehalt bedeutet, dass Sensibilisierung praktisch fehlt — 904L wird geschweißt und dient im Schweißzustand, wo 316 ohnehin die L-Sorten-Disziplin bräuchte. Nach dem Schweißen ist Anlassfarbenentfernung auf korrosionskritischen Flächen Standard, und Beizen oder mechanisches Reinigen der Nähte in Säure- oder Seewassereinsatz ist ein spezifizierter Arbeitsschritt. In Baugruppen geschweißte zerspanete Komponenten sollten die Endbearbeitung erst nach dem thermischen Zyklus erhalten.
Toleranz, Prüfung und Oberflächengüte
Die austenitische Struktur bringt das übliche nichtmagnetische Verhalten und keine Härtungsumwandlung; Maßhaltung ist eine Frage von Wärme- und Spannmanagement. Seine niedrigere Wärmeleitfähigkeit gegenüber Kohlenstoffstahl bedeutet, dass Schneidwärme am Werkzeug konzentriert — ein weiterer Grund, warum Werkzeugverschleiß und nicht Teilbewegung das Driftrisiko in Chargen ist. Zertifizierung rückverfolgbar zur Schmelze, oft auch zur ASTM-B625-Produktform, ist die normale Versorgungserwartung.
Häufig gestellte Fragen
Ist 904L den Aufpreis gegenüber 316L wert?
Nur dort, wo die Aufgabe wirklich dauerhaften Säurekontakt oder langjährige Seewasserimmersion bedeutet. Der Legierungsaufpreis ist strukturell — hoher Nickelanteil plus Molybdän plus Kupfer — und wiederholt sich bei jeder Position im BOM. Für atmosphärischen Marineeinsatz, Spritzwasserzonen und intermittierende Exposition liefert 316L die Einsatzdauer gewöhnlich zu einem Bruchteil der Kosten. Der ehrliche Test ist der Ausfallmodus, gegen den Sie kaufen: geht es um Lochkorrosion über Jahrzehnte, ist 904L real; bleibt es vage Korrosionssorge, ist 316L wahrscheinlich die Antwort.
Sollte mein Teil 904L oder Duplex 2205 sein?
Vergleichen Sie auf drei Achsen: Festigkeit (2205 hat rund die doppelte Streckgrenze, also funktionieren dünnere Querschnitte), Korrosionsaufgabe (904L führt in Schwefelsäure; Duplex führt in chloridreichen Laugen mit Festigkeitsanforderungen) und Fertigung (904L schweißt mit einfacher Austenit-Praxis; Duplex braucht kontrollierte Wärmeeinbringung und Nachbehandlung). Ist das Teil dick und drucktragend, gewinnt meist Duplex die Wirtschaftlichkeit; bei zerspaneten Armaturen im Säureeinsatz meist 904L.
Warum lässt sich 904L schwerer zerspanen als 316L?
Dieselbe austenitische Kaltverfestigungsphysik, plus zwei Verschärfer: höherer Legierungsgehalt bedeutet mehr abrasive Karbide und intermetallisches Potenzial an der Schneide, und der Kupferzusatz erhöht die Adhäsionstendenz — Späne verschweißen leichter mit der Spanfläche. Das Ergebnis ist kürzere Standzeit und niedrigere Vorschübe, nicht eine andere Technik. Betriebe, die bereits 316L oder Nickellegierungen schneiden, stellen schnell um; das Werkzeugbudget sollte einfach höher angesetzt werden.
Braucht 904L nach dem Zerspanen eine Passivierung?
Die Legierung passiviert sich selbst stark, aber zerspanete Oberflächen tragen wie jeder Edelstahl freies Eisen vom Werkzeugkontakt und Fertigungskontamination. Ein Beize- oder Zitronsäure-Passivierungsschritt stellt die reine Oberfläche wieder her, und im Säure- oder Seewassereinsatz ist er ein Spezifikationsschritt, keine optionale Politur. Was Sie steuern, ist anzugeben, welche Flächen korrosionskritisch sind, damit der Reinigungsumfang kalkuliert statt angenommen wird.
Was sollte ich für ein 904L-Bearbeitungsangebot einreichen?
Ein STEP-Modell und eine 2D-Zeichnung mit Toleranzen und markierten korrosionskritischen Flächen, die Werkstoffspezifikation und Produktform, Stückzahl sowie die Einsatzumgebung in konkreten Begriffen — Medium, Konzentration, Temperatur, Eintauchen gegen Spritzwasser. Oberflächen- und Reinigungsanforderungen an kritischen Flächen sollten ausdrücklich genannt werden. Der Zertifizierungsumfang, typischerweise rückverfolgbar zur Schmelze und zur B625-Produktform, gehört ins Angebot.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen, Oberflächenangaben und markierte korrosionskritische Flächen trägt. Nennen Sie Spezifikation und Produktform — Platte, Stab oder Schmiedeteil —, denn die Zertifizierungserwartungen folgen der Form.
Angebot
Angebote preisen aus Modell, Zeichnung, Halbzeugform, Stückzahl und Einsatzumgebung sowie Reinigungs- und Zertifizierungsumfang. Die Werkzeugverbrauchs-Realität dieser Legierung gehört zu einem realistischen Preis; Angebote weit unter der 316L-Basis setzen meist etwas voraus, was die Zeichnung nicht sagt.
Muster & Versorgung
Prototypenmengen ab einem Stück sind normal. Ein Erstmuster verifiziert Oberflächengüte und Reinigungspraxis an den kritischen Flächen. Werkstoffzertifizierung rückverfolgbar zur Schmelze ist in dieser Einsatzklasse Standardversorgung — vereinbaren Sie sie vor der Produktion.
Lagerung & Versand
Fertigteile widerstehen Transportkorrosion, dürfen aber nicht mit Kohlenstoffstahl Kontakt bekommen — eingebrachtes freies Eisen wird genau in dem Einsatz zum Lochkorrosionskeim, für den die Legierung gewählt wurde. Verpacken Sie mit Trennung, lagern Sie trocken, und erhalten Sie den passivierten Oberflächenzustand, den die Spezifikation verlangt.