Usinage CNC de l'acier inoxydable 904L
Usinage CNC du 904L : le super austénitique derrière le service en acide sulfurique et la quincaillerie marine haut de gamme — enveloppe de caractéristiques collectée, comportement à l'usinage, conseils RFQ.
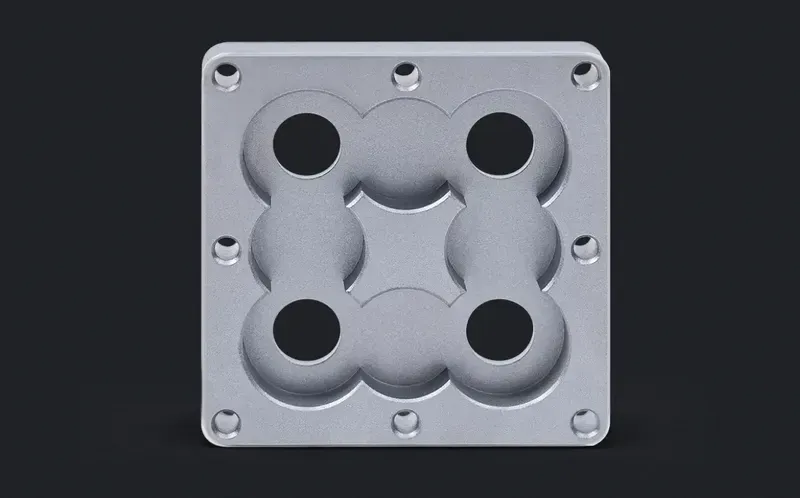
Le 904L est l'acier inoxydable super austénitique à l'équilibre délibérément inhabituel : nickel élevé, molybdène et cuivre ajoutés, carbone bas. Cette chimie vise l'acide sulfurique sur une large plage de concentrations — l'environnement qui bat les nuances austénitiques ordinaires — et le service en eau de mer sans la corrosion par piqûres que le 316 finit par montrer. Les acheteurs de montres le reconnaîtront comme l'alliage de certains garde-temps de plongée haut de gamme ; les acheteurs de procédés le connaissent par la quincaillerie des usines d'acide, et il est normalisé dans l'ASTM B625 pour les produits en plaque, tôle et bande.
À l'usinage, il se comporte comme un cousin du 316L plus tenace et plus collant : entièrement austénitique, écrouissant, à copeaux lents, avec l'ajout de cuivre qui accroît la tendance au collage à l'arête de coupe. Il s'usine de façon conventionnelle avec la discipline austénitique standard — outils affûtés, passes régulières plus profondes, aucun temps d'arrêt — mais les budgets d'outillage devraient se caler plus près des alliages de nickel que de l'acier au carbone.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | ≥490 MPa | min, ASTM B625 flat rolled products |
| Yield strength (0.2% offset) | ≥220 MPa | 0.2% proof, min, ASTM B625 flat rolled products |
| Elongation | ≥36 % | in 50 mm, min |
| Hardness | 150 HB | 70–90 HRB typical |
| Density | 7900 kg/m³ | |
| Composition | Ni 23–28 %, Mo 4–5 % | weight % |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Quincaillerie de procédé en acide sulfurique
Échangeurs d'usine d'acide, pompes, internes de vannes et composants de tuyauterie en service sulfurique dilué à moyen sont le portefeuille classique du 904L — l'austénite au cuivre tient là où le 316 s'amincit. Les pièces usinées se concentrent aux interfaces : raccords, composants de systèmes de pulvérisation, corps d'instrumentation. Les devis devraient porter la concentration d'acide et la température, car l'avantage de l'alliage dépend de la concentration et la comparaison honnête avec les alliages plus riches en nickel en dépend.
Composants en eau de mer et critiques pour le marine
Circuits de refroidissement à l'eau de mer, boîtiers d'instruments offshore, raccords de gouvernail et d'accastillage arrière emploient le 904L là où piqûres et attaque en creux par les chlorures sur de longues vies de service excluent le 316. Ce n'est pas un substitut de nuance duplex à toute mission, mais là où la soudabilité sur site compte, sa structure entièrement austénitique évite la discipline de soudage du duplex. Énoncez le service — immersion, embruns ou atmosphérique — car cela détermine si le 904L ou un arrêt moins cher convient.
Équipements pharmaceutiques et alimentaires
La faible teneur en carbone et le comportement anticorrosion propre ont rendu le 904L courant dans les réacteurs pharmaceutiques, la quincaillerie de fermentation et les composants de service de nettoyage agressif, avant que le duplex et les alliages supérieurs n'aient conquis une portion du marché. Les pièces usinées sont surtout des raccords, corps de vannes et matériels de capteurs. Les attentes d'état de surface dominent les devis ici — les exigences de polissage et de Ra sont le procédé, pas l'alliage.
Quand le 904L est le mauvais choix
Si la mission chlorurée est sévère avec une forte résistance mécanique dans la même pièce, la famille duplex — 2205 et au-delà — délivre plus de résistance et un comportement anticorrosion comparable à un coût d'alliage inférieur. Si l'acide est chaud et concentré, les alliages de nickel méritent plutôt leur prime. Et si le 316 survit réellement au service — ce qui arrive dans beaucoup de missions atmosphériques et d'immersion douce — le 904L paie une prime d'alliage pour une marge que la pièce n'utilise jamais.
Comportement à l'usinage et planification du procédé
Le 904L s'écrouit vite et ses copeaux sont tenaces et continus, donc le manuel austénitique s'applique avec insistance : outillage affûté à dépouille positive, passes assez profondes pour passer sous la couche précédemment durcie, montages rigides, et un lubrifiant qui gère à la fois la chaleur et l'évacuation des copeaux. Temps d'arrêt, passes de rattrapage légères et frottement sont les erreurs précises qui durcissent la surface et détruisent l'outil suivant. Le filetage se traite mieux par fraisage de filets qu'avec de petits tarauds ; le perçage veut un outillage à lubrifiant traversant.
Soudage et post-traitement
La faible teneur en carbone signifie que la sensibilisation est pour l'essentiel absente — le 904L se soude et sert à l'état soudé là où le 316 exigerait de toute façon la discipline des nuances L. Après soudage, l'élimination des teintes thermiques sur les faces critiques en corrosion est une pratique standard, et le décapage ou le nettoyage mécanique des soudures en service acide ou eau de mer est une étape spécifiée. Les composants usinés soudés en ensembles devraient enchaîner la finition finale après le cycle thermique.
Tolérance, contrôle et état de surface
La structure austénitique apporte le comportement habituel non magnétique et aucune transformation de durcissement ; la maîtrise dimensionnelle est une affaire de gestion de la chaleur et du bridage. Sa conductivité thermique inférieure à celle de l'acier au carbone signifie que la chaleur de coupe se concentre à l'outil — une raison de plus pour que l'usure d'outil, et non le mouvement de la pièce, soit le risque de dérive en série. Un certificat traçable à la coulée, souvent jusqu'aux formes de produits de l'ASTM B625, est l'attente d'approvisionnement normale.
Frequently Asked Questions
Le 904L vaut-il sa prime par rapport au 316L ?
Seulement là où la mission implique réellement un contact soutenu avec l'acide ou une immersion en eau de mer de longue durée. La prime d'alliage est structurelle — nickel élevé plus molybdène plus cuivre — et elle se répète à chaque taille de la nomenclature. Pour le service marin atmosphérique, les zones d'embruns et l'exposition intermittente, le 316L délivre d'ordinaire la durée de vie à une fraction du coût. Le test honnête est le mode de défaillance contre lequel vous achetez : si la réponse est la piqûre sur des décennies, le 904L est réel ; si c'est une inquiétude de corrosion vague, le 316L est probablement la réponse.
Ma pièce doit-elle être en 904L ou en duplex 2205 ?
Comparez sur trois axes : résistance (le 2205 a environ le double de limite élastique, donc des sections plus minces fonctionnent), mission de corrosion (le 904L mène en acide sulfurique ; le duplex mène dans les saumures très chlorurées avec besoins de résistance), et fabrication (le 904L se soude avec la pratique austénitique simple ; le duplex exige un apport thermique contrôlé et un suivi). Si la pièce est épaisse et sous pression, le duplex gagne d'ordinaire l'économie ; si ce sont des raccords usinés en service acide, le 904L le fait d'ordinaire.
Pourquoi le 904L s'usine-t-il plus difficilement que le 316L ?
Même physique d'écrouissage austénitique, plus deux aggravateurs : une teneur en alliage supérieure signifie plus de carbures abrasifs et de potentiel intermétallique à l'arête, et l'ajout de cuivre accroît la tendance au collage — les copeaux se soudent plus aisément à la face de coupe. Le résultat est une durée de vie d'outil plus courte et des avances réduites plutôt qu'une technique différente. Les ateliers qui coupent déjà du 316L ou des alliages de nickel s'adaptent vite ; le budget d'outillage doit simplement être fixé plus haut.
Le 904L exige-t-il une passivation après usinage ?
L'alliage s'autopassive fortement, mais les surfaces usinées portent du fer libre du contact d'outillage et de la contamination d'atelier comme tout inox. Une étape de décapage ou de passivation citrique restaure la surface propre, et en service acide ou eau de mer c'est une étape de spécification plutôt qu'un polissage optionnel. Ce que l'acheteur maîtrise, c'est d'énoncer quelles faces sont critiques en corrosion, pour que le périmètre de nettoyage se chiffre au lieu de se supposer.
Que faut-il envoyer pour un devis d'usinage en 904L ?
Un modèle STEP et un plan 2D avec tolérances et faces critiques en corrosion marquées, la spécification de matière et la forme de produit, la quantité, et l'environnement de service en termes réels — milieu, concentration, température, immersion contre embruns. Les exigences d'état de surface et de nettoyage sur les faces critiques doivent être explicites. Le périmètre de certification, d'ordinaire traçable à la coulée et à la forme de produit B625, a sa place au devis.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, cotations de finition et surfaces critiques en corrosion marquées. Nommez la spécification et la forme de produit — plaque, barre ou forge — car les attentes de certification suivent la forme.
Devis
Les devis se chiffrent à partir du modèle, du plan, de la forme du stock, de la quantité et de l'environnement de service, plus le périmètre de nettoyage et de certification. La réalité de consommation d'outillage sur cet alliage fait partie d'un prix réaliste ; les devis bien sous la base 316L supposent d'ordinaire quelque chose que le plan ne dit pas.
Échantillon & approvisionnement
Les quantités prototype à la pièce unitaire sont normales. Un premier article vérifie l'état de surface et la pratique de nettoyage sur les faces critiques. Le certificat matière traçable à la coulée est l'approvisionnement standard dans ce niveau de service — convenez-en avant la production.
Stockage & expédition
Les pièces finies résistent à la corrosion de transit mais ne doivent pas toucher l'acier au carbone — le fer libre incrusté devient un site de piqûre précisément dans le service pour lequel l'alliage a été choisi. Emballez avec séparation, stockez au sec, et préservez l'état de surface passivé que la spécification exige.
Request a quote for Usinage CNC de l'acier inoxydable 904L →