Usinage CNC de l'inoxydable duplex 2205
Usinage CNC de l'inoxydable duplex 2205 : environ le double de la limite élastique du 316 avec une vraie résistance aux chlorures — plage de caractéristiques collectée, comportement à l'usinage, conseils pour la demande de devis.
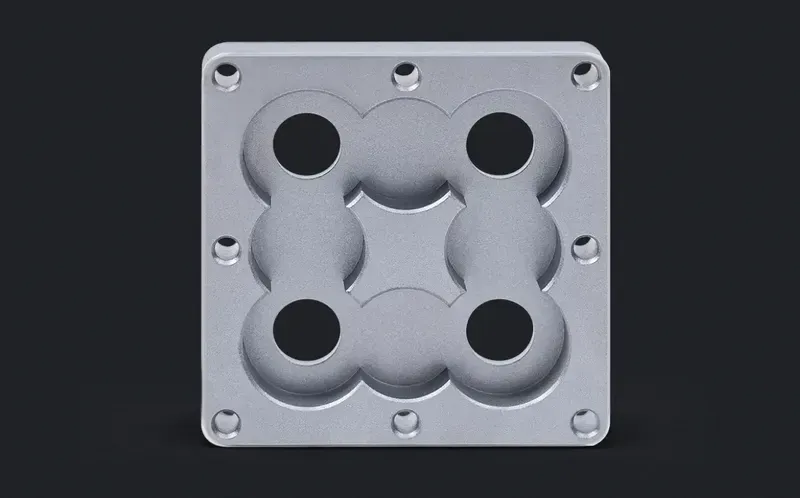
Le 2205 est l'inoxydable duplex le plus utilisé : une microstructure austénite-ferrite équilibrée à environ moitié-moitié, normalisée dans l'EN 10088-3 pour les barres et produits forgés entre autres. La structure biphasée est tout le propos — la ferrite apporte environ le double de la limite élastique d'une nuance austénitique, et la chimie chrome-molybdène-azote apporte une résistance à la corrosion par piqûres bien au-delà du 316. Le résultat est un inoxydable structurel qui laisse les concepteurs réduire l'épaisseur de section et le poids sans céder sur la tenue à la corrosion.
Usiner du 2205 est réellement plus dur qu'usiner du 316 : la haute teneur en ferrite lui donne une rigidité et un caractère abrasif qui usent les arêtes, et sa haute résistance implique de vrais efforts de coupe. Il s'usine à des vitesses proches des austénitiques avec un budget d'outillage plus lourd, et la discipline de processus qui compte le plus est thermique — car les propriétés de corrosion et de ténacité d'une pièce duplex dépendent de ne jamais la surchauffer, à la coupe comme à la soudure.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Density | 7.805 g/cm³ | |
| Tensile strength | 650–880 MPa | bar, EN 10088-3 |
| Yield strength (0.2% offset) | ≥450 MPa | proof stress, min |
| Elongation | ≥25 % | A50 mm, min |
| Hardness | ≤270 HB | Brinell, max |
| Elastic modulus | 200 GPa | |
| Composition | Cr 21.00–23.00 %, Ni 4.50–6.50 %, Mo 2.50–3.50 % | weight % |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Composants structurels en environnement chloruré
Ponts et structures en atmosphère côtière, quincaillerie offshore, fixations structurelles d'usines chimiques et composants porteurs exposés au brouillard salin utilisent le 2205 là où le 316 se piquera et l'acier ordinaire mourra jeune. L'argument de résistance est le vendeur discret : les pièces dimensionnées en raideur en duplex sont plus légères que leurs équivalents austénitiques. Les pièces usinées se concentrent dans les raccords, connecteurs et composants tirés de barre entre sections fabriquées.
Quincaillerie pétrole, gaz et dessalement
Systèmes de tuyauterie, corps de vannes, composants d'échangeurs et matériels de prise d'eau de mer utilisent la nuance là où saumures chlorurées et températures modérées arrivent avec un service sous pression. Sa résistance aux chlorures couvre l'essentiel des services en eau de mer jusqu'à la bande de température où commencent les paliers super duplex. Des variantes sour service existent ; quand le service H2S est en jeu, la norme de service spécifique appartient à la demande de devis.
Pâte à papier, procédés chimiques
Cuiseurs, équipements de lavage-blanchiment et cuves de procédé manipulant des flux chlorurés utilisent le 2205 depuis ses premiers jours. Les pièces usinées sont des arbres, composants d'agitateurs, internes de vannes et raccords d'usure. L'économie reflète le cas structurel : le duplex délivre un comportement corrosion supérieur au 316 avec moins de poids d'alliage et moins de coût matière par pièce — c'est exactement pourquoi il a remplacé les nuances austénitiques sur ces services.
Quand le 2205 est le mauvais choix
Si le service est une chimie acide plutôt qu'une exposition chlorurée, l'austénitique au cuivre 904L ou les alliages au nickel le résolvent mieux. Si la température de service reste haute longtemps, la phase ferritique se fragilise et la structure duplex perd son argument — les nuances austénitiques prennent le relais. Et si le problème de corrosion est assez bénin pour que du 304 ou du 316 suffise réellement, le duplex paie une métallurgie que le service ne sollicite jamais.
Comportement à l'usinage et planification de processus
La signature de coupe du duplex est un copeau abrasif à fort effort, sans la viscosité austénitique mais avec beaucoup d'usure d'arête : carbure revêtu à géométrie positive, montages rigides et avances disciplinées gardent le processus honnête. La règle propre au matériau est le contrôle thermique — des zones de coupe qui surchauffent la surface peuvent altérer localement l'équilibre de phases, et les propriétés qui justifiaient la nuance vivent dans cet équilibre. Coupes régulières, refroidissement généreux et aucun temps d'arrêt couvrent l'outillage comme la métallurgie.
Soudage — la discipline que les acheteurs doivent savoir exister
Le soudage du duplex est un procédé contrôlé : apport de chaleur et vitesse de refroidissement doivent garder la soudure et la zone affectée dans le bon équilibre de phases, avec un métal d'apport apparié ou surallié en nickel. C'est pourquoi les assemblages soudés en 2205 appartiennent à des fabricateurs qui courent le duplex en routine — une soudure faite avec des habitudes austénitiques peut délivrer discrètement la résistance à la corrosion d'un acier bien moins cher. Les composants usinés qui se soudent dans des ensembles devraient voir leurs faces critiques finies après le cycle thermique.
Tolérance, contrôle et état de surface
La nuance est dimensionnellement stable et sa haute résistance aide les pièces minces et rigides à tenir la géométrie sous coupe. La dérive en série suit l'usure d'outil plutôt que le mouvement de la pièce — l'usure d'arête sur copeaux abrasifs de duplex est rapide, donc les intervalles de changement d'outil appartiennent au plan de processus. Une certification traçable à la coulée et à la norme produit, avec preuve d'équilibre de phases sur les pièces critiques, est l'attente d'approvisionnement qui vaut d'être énoncée au devis.
Frequently Asked Questions
Le 2205 est-il plus résistant que le 316L, et cela économise-t-il de l'argent ?
Oui en résistance — environ le double de la limite élastique — et l'économie est réelle quand la conception l'utilise : sections plus minces, pièces plus légères, fixations plus petites. L'économie disparaît quand la géométrie est dictée par la raideur, les marges de corrosion ou les dimensions normalisées plutôt que par la résistance. Les raccords usinés et composants de barre exploitent souvent mal la résistance ; les appareils à pression et sections structurelles le peuvent. Posez la question de conception au devis plutôt que de supposer que la prime d'alliage se rembourse seule.
Le 2205 peut-il remplacer le 316L partout en service eau de mer ?
Sur l'essentiel des services immergés et des embruns, oui — sa résistance au piqûrage dépasse le 316L avec de la marge. Les exceptions sont métallurgiques, pas chimiques : service long au-dessus de la bande de température fragilisante, et constructions soudées sévères là où le fabricant manque de discipline duplex. Si la pièce se soude dans un ensemble plus grand, le contrôle du procédé de soudage compte plus que le choix d'alliage sur le plan.
Pourquoi le 2205 consomme-t-il plus d'outillage que le 316L ?
La phase ferritique est dure et abrasive, la matière est résistante, et les copeaux sont raides — chacun de ces traits déplace l'usure sur l'arête de coupe. Attendez-vous à des vitesses proches de la pratique austénitique mais à une vie d'outil sensiblement plus courte, et planifiez les intervalles de changement d'outil en conséquence. Les ateliers expérimentés en duplex le chiffrent honnêtement ; les devis identiques au prix du 316L supposent d'ordinaire la réalité d'outillage du 316L, ce qui réapparaît plus tard en dérive dimensionnelle en fin de série.
Le 2205 exige-t-il un traitement thermique après usinage ?
Non — l'état hypertrempé est l'état de livraison et de service, et le re-revenu après usinage est une étape de récupération pour pièces soudées ou fortement écrouies, pas une routine. Ce qui compte après usinage est le nettoyage : suppression de teintes thermiques et du fer libre sur les faces critiques à la corrosion, même discipline que pour les austénitiques. Déclarez les faces critiques sur le plan pour que le périmètre de nettoyage soit chiffré plutôt que supposé.
Que faut-il envoyer pour un devis d'usinage en 2205 ?
Un modèle STEP et un plan 2D avec tolérances, faces critiques à la corrosion marquées, la spécification matière et la forme de produit, la quantité, et l'environnement de service — exposition aux chlorures, plage de température, toute exigence de pression ou sour service. Si la pièce se soude dans un ensemble, dites-le : la discipline de soudage duplex est une question de capacité fournisseur qui relève de l'approvisionnement, pas d'une découverte après coup.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances et surfaces critiques à la corrosion marquées. Nommez la spécification et la forme de produit, et déclarez tout soudage que la pièce subira — la discipline de soudage duplex fait partie de la décision de chiffrage.
Devis
Les devis se chiffrent d'après le modèle, le plan, la forme initiale, la quantité et l'environnement de service, plus le périmètre de nettoyage et de certification. Alésages profonds, filetages sévères et parois minces doivent être signalés — l'usure d'outil sur cet alliage en fait le risque de planning.
Échantillon & approvisionnement
Des quantités prototype à la pièce unique sont normales. Un premier article vérifie l'état de surface et la pratique de nettoyage sur les faces critiques. Le certificat coulée est standard ; des preuves d'équilibre de phases ou d'essai de corrosion peuvent être demandées pour les pièces critiques — convenez du périmètre au devis.
Stockage & expédition
Les pièces finies résistent à la corrosion de transit mais ne doivent jamais toucher l'acier au carbone ; le fer libre incrusté est le site de piqûre classique auto-infligé. Emballez avec séparation, stockez au sec, et délivrez l'état de surface passivé et sans teintes que la spécification attend.
Request a quote for Usinage CNC de l'inoxydable duplex 2205 →