CNC-Bearbeitung von ABS
CNC-Bearbeitung von ABS: gesammelte Eigenschaftsbelege mit Verarbeitungsfenster, Auswahlkriterien für Prototyping und Gehäuse und was für ein Angebot benötigt wird.
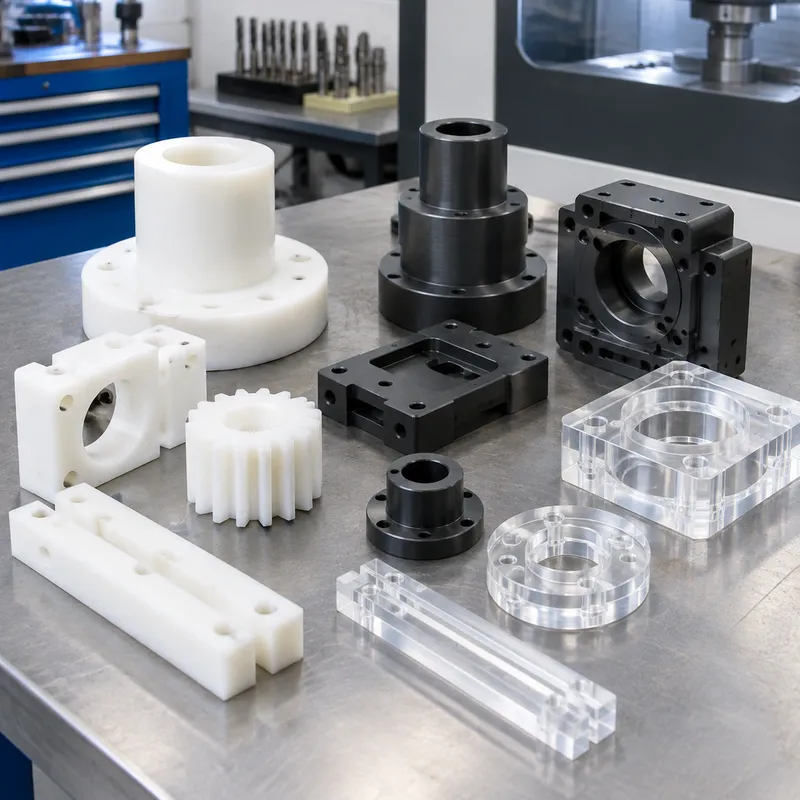
ABS ist der Gebrauchs-Thermoplast des Rapid Prototyping: zäh, preisgünstig, leicht zu spanen und tolerant gegenüber Konstruktionsänderungen. Blends, die es mit Polycarbonat kombinieren, leihen sich dessen Wärme- und Schlagzähigkeitsleistung und behalten doch das Verarbeitungsfließen, das ABS so beliebt macht — die Kombination deckt den Großteil von Gehäuse-, Vorrichtungs- und Prototypenarbeit ab.
Seine Grenzen liegen in der Thermik und der Struktur: Die Einsatztemperatur ist bescheiden, die Festigkeit weit von Konstruktionsmetallen entfernt, und das Material ist schwerer und ein schlechterer Wärmeleiter, als es aussieht. Wo ein Prototyp ein Serienbauteil vorhersagen soll, wird der Werkstoff an den Produktionsprozess angepasst — heute gefrästes und morgen gespritztes ABS verhält sich für Form und Passung ähnlich genug, nicht für die Zertifizierung.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Molding temperature | 240–265 °C | PC+ABS alloy processing window (above the window the ABS phase decomposes; below it the PC phase flows poorly) |
| Tensile strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Yield strength (0.2% offset) | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Hardness | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Density | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit den Bedingungen, unter denen sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Gehäuse, Vorrichtungen und Prototypengehäuse
Der Kern-Einsatz: Form- und Passungsprototypen, klickbare Gehäuse, Vorrichtungskörper und tragende Leichtlast-Winkel. Es lässt sich mit gewöhnlichen, holzartigen Vorschüben spanen, nimmt Lack und Klebstoff gut an und klebt sauber mit Lösungsmitteln — montagefreundlich auf eine Weise, wie es Konstruktionskunststoffe nicht sind.
Schlag- und Verschleißbeanspruchung
Die Schlagzähigkeit ist eine echte Stärke: Sie hält auch bei tiefen Temperaturen durch, wo spröde Kunststoffe versagen, und das Material verschleißt in mittellastiger Gleitbeanspruchung akzeptabel. Zahnräder und Lager sind gelegentliche Einsätze — für dauerhafte Verschleißbelastung hält die Acetalfamilie meist länger durch.
Temperaturbegrenzte Anwendungen
Das Verarbeitungsfenster ist real: zu heiß zersetzt sich der Blend, zu kühl fließt die Polycarbonat-Phase nicht. Für gefräste Bauteile ist die praktische Konsequenz die Wärme im Betrieb — nahe an Wärmequellen oder unter dauerhafter Last bei erhöhter Temperatur übernimmt die Polycarbonat-Familie oder ein anderer Konstruktionskunststoff.
Wo es die falsche Wahl ist
Zertifizierungsrelevante mechanische Prototypen, Hochtemperatureinsatz sowie optische oder lebensmittelechte Oberflächen führen anderswohin. Die Einsatzumgebung im RFQ angeben — „es ist ein Prototyp“ und „es ist ein Serienbauteil in einem heißen Gehäuse“ sind zwei unterschiedliche Werkstoffgespräche.
Häufig gestellte Fragen
Ist gefrästes ABS dasselbe wie gespritztes ABS?
Für Form, Passung und die meisten Funktionsprüfungen nahe genug daran — deshalb sind gefräste ABS-Prototypen Standard. Aber Spritzgießbedingungen setzen innere Spannungen und Schwindung, die das Fräsen nicht reproduziert, daher kann das Maßverhalten unter Last oder Wärme abweichen. Gefräste Prototypen als Geometrievalidierung behandeln und das Spritzgießteil an Spritzgießmustern qualifizieren.
ABS, PC oder der PC-ABS-Blend — welches für mein Bauteil?
Gehäuse bei Raumtemperatur und kostengetriebene Prototypen: ABS. Schlagbeanspruchung plus höhere Einsatztemperatur: Polycarbonat. Beides zugleich: der Blend. Der Blend lässt sich wie ABS spanen, trägt aber das thermische Verhalten des Polycarbonats — benennen, welche Eigenschaft das Bauteil tatsächlich braucht, statt automatisch die Mitte zu wählen.
Was braucht ein Angebot für gefräste ABS-Bauteile?
Modell oder Zeichnung mit Toleranzen, der konkrete Werkstoff (ABS oder ein namentlich genannter Blend), Oberflächen- und Optikanforderungen — Kunststoffe zeigen Werkzeugspuren anders als Metalle — dazu Stückzahl und jede Montagemethode, die die Kantenqualität berührt. Die Einsatztemperatur angeben, wenn das Bauteil irgendwo warm steht.
Bestellung & Unterlagen
Unterlagen
Modell mit Toleranzen senden und den Werkstoff präzise benennen — „Kunststoff“ lässt sich schlecht anbieten. Optische Flächen, Klebe- oder Lackbereiche und Klickverbindungen mit kritischer Toleranz ausweisen.
Angebot
Kalkuliert nach Modell, Werkstoffwahl, Toleranzklasse und Stückzahl. Kunststoffe spanen schnell, also verläuft die Stückzahlkurve vorteilhaft — aber optische Nacharbeit ist ein echter Posten; angeben, wo Aussehen zählt und wo nicht.
Muster & Lieferung
Erstmuster bestätigen Passung und Oberfläche; Montageversuche an Klick-Features vor den Charge lohnen sich. Wiederholchargen laufen nach Prognose; die Verpackung bestätigen — Kunststoffe verkratzen leichter als eloxiertes Metall.
Lagerung & Versand
Fern von Wärme und direkter Sonne lagern; das Material altert unter UV. Verpacken, damit optische Flächen nicht scheuern — loses Schüttgut ist der häufigste Grund, warum ein gutes Kunststoffteil schlecht ankommt.