Usinage CNC de l'ABS
Usinage CNC de l'ABS : preuves de caractéristiques collectées avec fenêtre de mise en œuvre, points de choix prototypage et boîtiers, et données pour le devis.
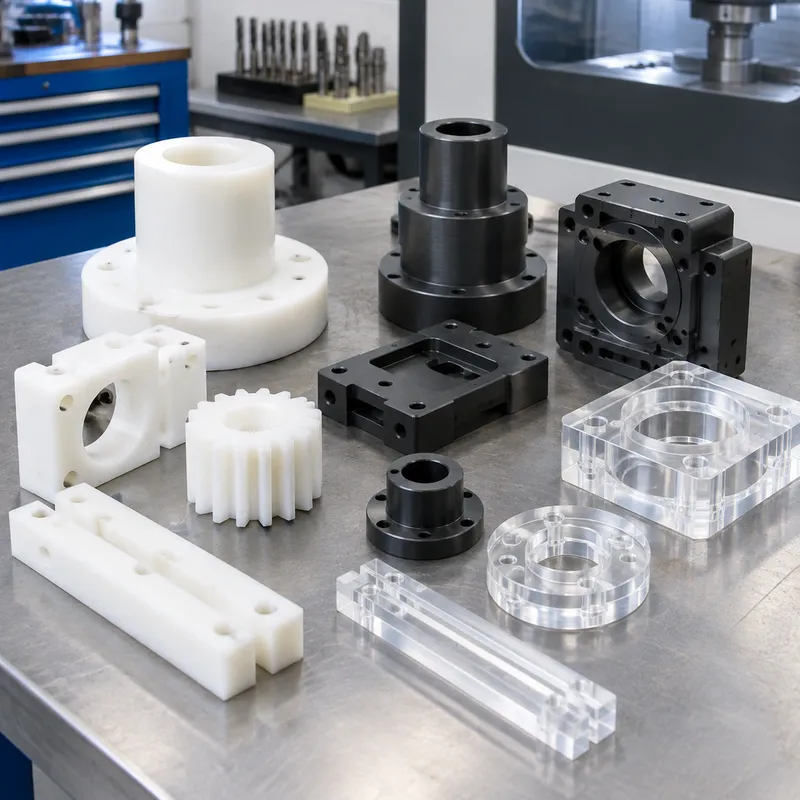
L'ABS est le thermoplastique utilitaire du prototypage rapide : tenace, bon marché, facile à usiner et indulgent face aux changements de conception. Les mélanges qui l'associent au polycarbonate empruntent la tenue thermique et au choc de cette résine tout en gardant la fluidité de mise en œuvre pour laquelle l'ABS est apprécié — la combinaison couvre l'essentiel du travail de boîtier, gabarit et prototype.
Ses limites sont thermiques et structurelles : la température de service est modeste, la résistance est loin de celle des métaux d'ingénierie, et la matière est plus lourde et moins conductrice de chaleur qu'elle n'y paraît. Quand un prototype doit prédire une pièce de production, accordez la matière au procédé de production — un ABS usiné aujourd'hui et moulé demain se comportent assez pareillement pour la forme et l'ajustement, pas pour la certification.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Molding temperature | 240–265 °C | PC+ABS alloy processing window (above the window the ABS phase decomposes; below it the PC phase flows poorly) |
| Tensile strength | Non établi dans les preuves collectées — à confirmer au devis. | |
| Yield strength (0.2% offset) | Non établi dans les preuves collectées — à confirmer au devis. | |
| Hardness | Non établi dans les preuves collectées — à confirmer au devis. | |
| Density | Non établi dans les preuves collectées — à confirmer au devis. | |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Boîtiers, gabarits et carters de prototype
L'usage central : prototypes de forme et d'ajustement, carters à emboîtement, corps de montage et équerres à faible charge. Il s'usine avec des avances ordinaires de type bois, prend bien la peinture et la colle, et s'assemble proprement aux ciments solvantés — d'une maniabilité à l'assemblage que les plastiques d'ingénierie n'ont pas.
Service aux chocs et à l'usure
La ténacité au choc est une vraie force, qui tient à basse température là où les plastiques fragiles rompent, et la matière s'use de façon acceptable en service de glissement à charge moyenne. Engrenages et coussinets sont des usages occasionnels — mais pour le service d'usure continu, la famille des acétaux dure généralement plus longtemps.
Travaux limités en température
La fenêtre de mise en œuvre est réelle : trop chaud, le mélange se décompose ; trop froid, la phase polycarbonate ne s'écoule pas. Pour les pièces usinées, la conséquence pratique est la chaleur en service — près de sources de chaleur ou sous charge soutenue à température élevée, la famille polycarbonate ou d'autres plastiques d'ingénierie prennent le relais.
Quand c'est le mauvais choix
Les prototypes mécaniques de grade certification, le service à haute température et les surfaces optiques ou au contact alimentaire désignent tous autre chose. Énoncez l'environnement d'usage final dans la demande de devis — « c'est un prototype » et « c'est une pièce de production dans un boîtier chaud » sont deux conversations de matière différentes.
Frequently Asked Questions
L'ABS usiné est-il identique à l'ABS moulé ?
Pour la forme, l'ajustement et la plupart des vérifications fonctionnelles, assez proche — voilà pourquoi les prototypes en ABS usiné sont standards. Mais les conditions de moulage fixent des contraintes internes et un retrait que l'usinage ne reproduit pas, donc le comportement dimensionnel sous charge ou chaleur peut différer. Traitez les prototypes usinés comme une validation de géométrie, et qualifiez la pièce moulée sur des échantillons moulés.
ABS, PC ou mélange PC-ABS — lequel pour ma pièce ?
Boîtiers à température ambiante et prototypes pilotés par le coût : ABS. Choc plus service à température plus élevée : polycarbonate. Les deux à la fois : le mélange. Le mélange s'usine comme l'ABS mais porte le comportement thermique du polycarbonate — dites quelle caractéristique la pièce exige réellement plutôt que de vous replier par défaut sur le milieu.
Que faut-il pour un devis de pièces en ABS usiné ?
Le modèle ou le plan avec tolérances, la matière précise (ABS ou mélange nommé), les exigences de finition et d'esthétique — les plastiques montrent les traces d'outil autrement que les métaux — plus la quantité et toute méthode d'assemblage qui influe sur la qualité des arêtes. Notez la température de service si la pièce vit dans un endroit chaud.
Ordering & Documentation
Documents
Envoyez le modèle avec tolérances et la matière nommée précisément — « plastique » se chiffre mal. Cotez les surfaces esthétiques, les zones à coller ou peindre, et les clips dont la tolérance compte.
Devis
Chiffré à partir du modèle, du choix de matière, de la classe de tolérance et de la quantité. Les plastiques s'usinent vite, donc les courbes de quantité sont flatteuses — mais la finition esthétique est un vrai poste ; dites où l'apparence compte et où elle ne compte pas.
Échantillon & approvisionnement
Les premiers articles confirment ajustement et finition ; des essais d'assemblage sur les éléments à clips valent la peine avant les lots. Les lots répétitifs tournent au prévisionnel ; confirmez l'emballage — les plastiques se rayent plus aisément que le métal anodisé.
Stockage & expédition
Stockez loin de la chaleur et du soleil direct ; la matière vieillit sous les UV. Emballez pour prévenir l'abrasion des faces esthétiques — l'expédition en vrac est la manière la plus courante pour une bonne pièce plastique d'arriver en mauvais état.