Swiss-Langdrehen — Dienstleistungen
Swiss-Langdrehen für kleine, schlanke Präzisionsteile: Durchmesser innerhalb des Führungsbuchsenfensters, Serientoleranzen im Band weniger Zehntausendstel Zoll, Abstützung durch die Führungsbuchse für Teile, an denen konventionelle Drehmaschinen durchbiegen.
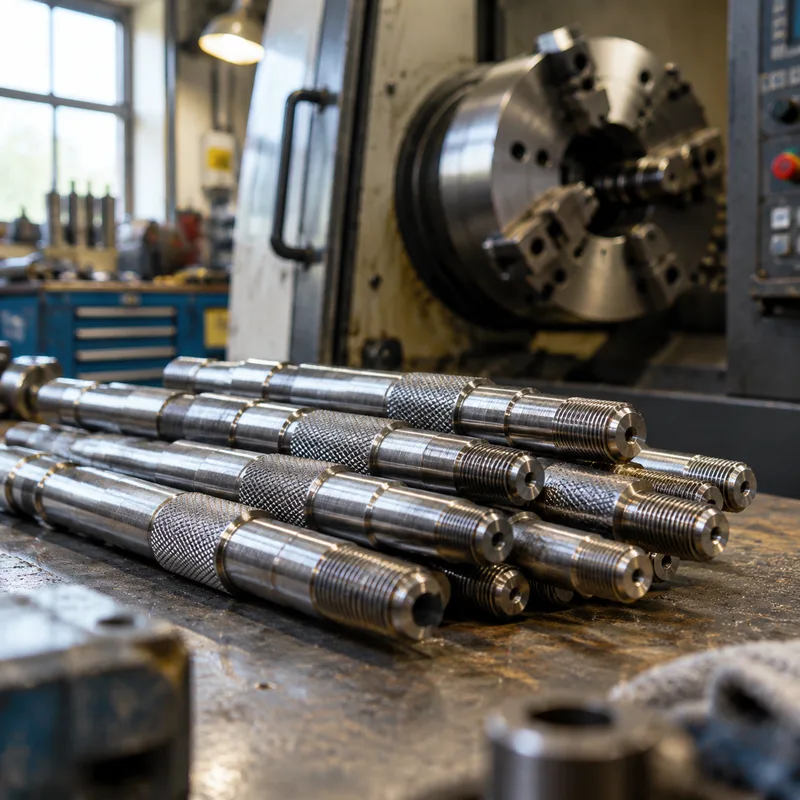
Swiss-Bearbeitung ist stangengefüttertes Drehen durch einen verschiebbaren Spindelstock und eine gehärtete Führungsbuchse: das Material wird direkt an der Schnittebene abgestützt, sodass ungestütztes Halbzeug auf ein bis zwei Runddurchmesser begrenzt bleibt, statt spannend aus dem Futter zu ragen. Dieser eine mechanische Unterschied ist es, der lange, dünne, komplexe Teile — Stifte, Armaturen, Befestiger, Miniaturwellen — ohne die Durchbiegung fertigen lässt, die sie auf einer konventionellen Drehmaschine ruiniert.
Das Prozessfenster ist absichtlich eng. Bauteildurchmesser bleiben unter der Führungsbuchsen-Obergrenze — etwas über ein Zoll, viele Anwendungen deutlich darunter — und die üblichen Serientoleranzen halten im Band von zwei Zehntausendstel bis einem Tausendstel Zoll. Dafür deckt ein Bearbeitungszyklus Drehen, Querbohren, Gewindeschneiden und Fräsen ab, und die stangengefütterte Fertigung trägt fünfstellige Stückzahlen mit konstanter Maßwiederholgenauigkeit.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tolerance | ±0.0002–0.001 in (standard production band) | the tight end holds only with spindle-runout, tool-wear, thermal-growth and material-behavior control — the guide bushing is what makes it reachable on slender parts |
| Max diameter | below 1.25 in (many applications under 0.75 in) | the guide-bushing support envelope, not the machine size, sets the diameter ceiling |
| Unsupported length | 1–2× bar diameter at the cutting interface | the constraint that cuts bending forces and vibration versus conventional chuck-and-extend turning |
| Surface finish | 16–32 µin Ra (typical band) | reached under optimized cutting parameters; biocompatible-part practice uses the same band |
| Batch range | bar-fed production beyond 10,000 units | stability for parts over 3:1 length-to-diameter is what carries the long bar-fed runs |
| Materials | brass, copper, aluminum, titanium alloys, stainless steel, nickel alloys, nylon, PEEK | the material span the sliding-headstock process is documented for |
| Typical parts | medical screws, orthopedic pins, aerospace fasteners, electrical connector pins, hydraulic fittings, miniature shafts | the application set the source documents for sub-1.25 in diameters |
| Max stock dimensions | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Lead time | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Setup changeover time | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Medizinische Schrauben, Stifte und Implantat-Hardware
Chirurgische Schrauben und orthopädische Stifte verlangen präzise Gewindegeometrie, enge Maßkontrolle und feine Oberflächengüte für Biokompatibilität — genau das Regime der Führungsbuchse. Kleine Durchmesser unter einem halben Zoll halten die Abstützung stabil, und Gewindeprofile entstehen im selben Zyklus wie das Profil.
Luft- und Raumfahrt- und Hydraulikarmaturen
Befestiger und Hydraulikverschraubungen verlangen Fluchtung und wiederholbare Kopfmaße über Tausende von Teilen hinweg. Die Geometrie des verschiebbaren Spindelstocks hält schlanke Gewinde fluchtend, und hochfeste Legierungen von Edelstahl bis Titan liegen im erfassten Werkstoffset.
Elektronik-Kontaktstifte und Miniaturwellen
Kontaktstifte und Wellen kombinieren kleine Durchmesser mit Länge-zu-Durchmesser-Verhältnissen, die eine konventionelle Drehmaschine nicht gerade halten kann. Der buchsengestützte Schnitt bewahrt die Stabilität über das Verhältnis hinaus — was Kontaktwiderstand und Passungen konstant hält.
Wann Swiss die falsche Wahl ist
Teile über dem Durchmesserfenster, kantige prismatische Geometrie oder Einzelprototypen gehören auf konventionelles CNC-Drehen oder Fräsen — die Stangenlauf- und Rüstungsökonomie zahlt sich erst bei Serienstückzahl, und die Durchmesser-Obergrenze ist real. Nennen Sie Durchmesser, Länge und Jahresstückzahl früh; die Prozesswahl fällt gewöhnlich sofort.
Häufig gestellte Fragen
Wie klein und wie präzise kann ein Swiss-gedrehtes Teil sein?
Durchmesser bleiben typischerweise unterhalb der Führungsbuchsen-Größenordnung — viele Anwendungen laufen deutlich darunter — mit üblichen Serientoleranzen im Band von zwei Zehntausendstel bis einem Tausendstel Zoll, je nach Kontrolle von Rundlauf, Temperatur und Werkzeug. Die Oberflächengüte erreicht unter optimierten Parametern den niedrigen Mikrozoll-Ra-Bereich. Enge Bänder nur an funktionalen Merkmalen aussprechen.
Welche Werkstoffe eignen sich für die Swiss-Bearbeitung?
Das erfasste Set umfasst Messing, Kupfer, Aluminium, Titanlegierungen, Edelstahl, Nickellegierungen, Nylon und PEEK. Zerspanungsfreundliche Legierungen tragen die höchsten Produktionsraten; Titan und Edelstahl lassen sich in derselben Abstützgeometrie mit angepassten Geschwindigkeiten bearbeiten. Legierung und Güte zusammen mit der Zeichnung angeben.
Was sollte ich für ein Swiss-Bearbeitungsangebot senden?
Die Zeichnung mit Toleranzen an funktionalen Merkmalen, die Legierung, die Verfügbarkeit von Stangenhalbzeug und die Jahres- plus Je-Los-Stückzahl. Die Swiss-Ökonomie ist stangengefüttert und mengengetrieben — das Stückzahlband entscheidet, ob der Prozess überhaupt gewinnt, also echte Zahlen statt einer weiten Spanne nennen.
Bestellung & Unterlagen
Unterlagen
Eine Zeichnung mit GD&T an den funktionalen Merkmalen, Gewindeangaben, Legierung und Güte sowie Finish-Anforderungen. Wo ein Merkmal über eine Baugruppe hinweg passt, dieses markieren — das Toleranzband dieser Merkmale treibt den Prozessplan.
Angebot
Angebote kalkulieren Stangenhalbzeug, Zykluszeit und Rüstung gegen das Stückzahlband. Stangengefütterte Fertigung amortisiert Rüstung anders als Futterarbeit — Jahresvolumen und Losgrößen angeben; dasselbe Teil kann bei anderer Stückzahl in eine andere Prozessklasse kalkuliert werden.
Prozessplan
Erwarten Sie einen Bearbeitungszyklus, der Drehen, Querbohren, Gewindeschneiden und Fräsen abdeckt, geführt von der Buchse am Schnitt. Die Prüfung konzentriert sich auf Fluchtung und die Engband-Merkmale; vor der Vergabe erfragen, was der Prüfbericht abdeckt.
Muster & Versorgung
Erstmuster weisen Gewindequalität und Fluchtung an der echten Legierungscharge nach. Serien laufen stangengefüttert mit konstantem Maßverhalten; Wechsel- und Sicherheitsbestands-Handhabung für laufende Abrufe im Angebot vereinbaren.