C360-Messing CNC-Bearbeitung
C360-Automatenmessing zerspanen: das erfasste Eigenschaftsfeld, die Schnittparameterbänder, die es zum Zerspanbarkeitsmaßstab machen, und was für ein Angebot einzureichen ist.
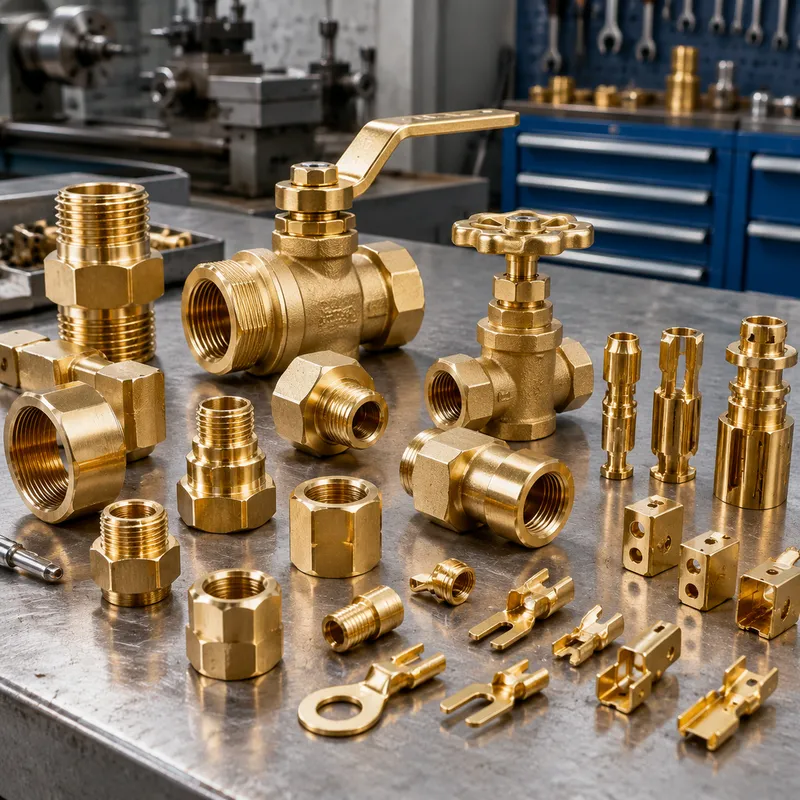
C360 ist Automatenmessing: eine Kupfer-Zink-Legierung mit einigen Prozent Bleizusatz für genau einen Zweck — die Späne beim Entstehen zu brechen. Diese einzige Änderung der Legierungszusammensetzung macht es zum Referenzpunkt der Zerspanbarkeitsskala, dem Legierungsmetall, an dem jedes andere Kupferwerkstoff gemessen wird. Ventilgehäuse, Armaturen, Zahnräder, Präzisionsstifte und Verbinder lassen sich daraus mit hohen Schnittgeschwindigkeiten, langer Standzeit und einer Oberflächengüte bearbeiten, die häufig keine Nachbearbeitung braucht.
Die Abstriche sind so speziell wie der Nutzen. Der Bleigehalt schließt es für Trinkwasser- und Lebensmittelkontakt aus, solange die Konformität nicht nachgewiesen ist, und sein Umformverhalten ist neben der bleifreien Kartuschengüte gewöhnlich. Für ein Teil, das von zerspaneten Merkmalen statt geformten definiert wird, ist C360 trotzdem meist der kürzeste Weg vom Halbzeug zum fertigen Bauteil.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Composition | ~60% Cu, 35–37% Zn, 2.5–3.7% Pb (α-β brass) | source comparison point: C110 copper ≥99.9% Cu; lead content means RoHS / potable-water compliance must be verified per use |
| Machinability rating | 100% (industry benchmark) | the free-machining benchmark all copper alloys are measured against; low cutting resistance, suitable for high-volume production |
| Tensile strength | 300–600 MPa (depends on grade/temper) | per the same source block: yield ~100–400 MPa, Brinell hardness 80–150 HB |
| Yield strength (0.2% offset) | ~100–400 MPa | holds shape during machining per the source |
| Hardness | 80–150 HB | balances strength and machinability per the source |
| Density | ~8.50 g/cm³ | source comparison point: C110 copper ~8.89 g/cm³ |
| Achievable tolerance | ±0.01 mm | achievable on C360 per the source; low cutting resistance is what carries it |
| Turning parameters | 600–900 SFM cutting speed, 0.005–0.015 in/rev feed | turning band from the source cutting-parameter table; coolant optional, depth of cut 0.010–0.150 in |
| Corrosion dezincification limits | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Fatigue strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Max stock dimensions | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Drehteile in hohen Stückzahlen
Armaturen, Ventilkomponenten, Gewindeeinsätze und Präzisionsstifte sind das Feld, in dem sich der Zerspanbarkeitsmaßstab auszahlt: hohe Schnittgeschwindigkeiten, niedrige Schnittkräfte und kurze spröde Späne passen zu Schweizer-Dreharbeit und Dreharbeit in Serie. Kleinteile mit engen Toleranzen halten das Maß verlässlich, weil der Zerspanungsvorgang selbst stabil läuft.
Gewinde, Zahnräder und feine Merkmale
Die Legierung schneidet Gewinde sauber und bearbeitet kleine Zahnradmodule und Rändeldetails ohne die Aufbauschneide, die zähe Werkstoffe erzeugen. Gravurfeine Detailarbeit — Embleme, Instrumentenkomponenten — profitiert von derselben Spanbrucheigenschaft.
Wo Konformität oder Umformung die Wahl verschiebt
Trinkwasserkontakt, Lebensmittelanwendungen und einige RoHS-empfindliche Baugruppen schieben die Wahl zur bleifreien Kartuschengüte. Teile, die gebogen, tiefgezogen oder gestanzt werden müssen, geben in C360-Hinsicht wenig auf und gewinnen durch den Wechsel zur bleifreien Legierung viel Umformreserve — entscheide die dominierende Anforderung vor dem Werkstoff, nicht nach ihm.
Grenzen im Korrosionseinsatz
Atmosphärischer Außeneinsatz und Innenumgebung passen gut zu C360. Heiße, stehende oder aggressive wässrige Umgebungen heben das Entzinkungsrisiko — der selektive Zinkverlust, der ein weiches Kupferschwammgerüst zurücklässt — und die Bleiverteilung fügt Spannungsrisskorrosionsaspekte hinzu, die die bleifreie Güte besser beherrscht. Marine- und Aggressivmedien-Teile sollten die Umgebung in der RFQ (Angebotsanfrage) ausdrücklich benennen.
Häufig gestellte Fragen
Warum lässt sich C360 so viel schneller bearbeiten als andere Kupferlegierungen?
Das Blei ist in der Legierung unlöslich und fällt als winzige Kugeln aus, die als innere Spanbrecher wirken. Wenn das Werkzeug das Werkstück abschert, konzentrieren diese Einschlüsse die Spannung an der Scherebene, und der Span bricht kurz statt lang über die Schneidfläche zu fließen. Weniger Reibung, niedrigere Schnittkraft, weniger Wärme im Schnitt — das ist der gesamte Mechanismus hinter der Maßstabbewertung.
Darf C360 in Trinkwasser-Baugruppen eingesetzt werden?
Nicht standardmäßig. Genau der Bleigehalt, der die Legierung so gut zerspanbar macht, ist es, den Trinkwasser- und Lebensmittelkontakt-Vorschriften einschränken, und in Konformitätstabellen erscheint die Legierung als ausnahmegenehmigungspflichtig statt als kategorial konform. Verlangt der Einsatz Bleifreiheit, ist die Kartuschengüte der übliche Ersatz — plane die andere Zerspanungsökonomie in die Preiserwartung ein.
Was sollte ich für ein C360-Angebot einreichen?
Modell und Zeichnung mit Toleranzen und Gewindeangaben, die Halbzeugform, Stückzahl sowie jede Oberflächenbehandlung wie Vernickelung, Polieren oder Bürsten. Benenne die Einsatzumgebung — das ist der schnellste Weg, eine Entzinkungs- oder Konformitätsfrage vor der Produktion statt nach dem Erstmuster aufzudecken.
Bestellung & Unterlagen
Unterlagen
Reiche ein STEP-Modell mit bemaßter Zeichnung, Toleranzen und Gewindeangaben ein. Nenne die Halbzeugform — Sechskant, Rundstange oder Stab — denn Messinghalbzeugformen kalkulieren und verschachteln sich unterschiedlich.
Angebot
Ein Angebot kalkuliert aus Modell, Toleranzklasse, Gewindeanteil, Oberflächenbehandlung und Stückzahl. Dreharbeit in Serie ist das Feld, in dem die Legierung ihr Geld verdient; sage das in der RFQ (Angebotsanfrage), damit der Ablaufplan die Schnittparameterreserve nutzt, statt sie wie eine generische Legierung zu behandeln.
Prozessplan
Kühlmittel ist bei vielen C360-Vorgängen optional — das Spanbruchverhalten trägt Trocken- und Nebelschnitt, wie es zähe Legierungen nicht können. Tiefe Bohrungen wollen weiterhin eine Spanräumungsplanung; Oberflächengüteziele unter dem bearbeiteten Band können einen Polier- oder Bürstschritt ergänzen.
Muster & Versorgung
Erstmuster an Drehmerkmalen validieren Gewindequalität und Oberflächengüte vor der Charge. Die Produktion hält das Maß nach der Validierung konstant; Werkstoffzeugnisse und Konformitätsunterlagen sind auf Anfrage erhältlich —frage bei der Angebotskalkulation an, wenn die Baugruppe regulatorische Anforderungen trägt.